Обслуживание Holzmatic ЦКБ-40: узлы, расходники и регламент
Holzmatic ЦКБ-40 · Торцовка и оптимизация · Редакция Промсделки · чтение 4 мин · обновлено 12.11.2026
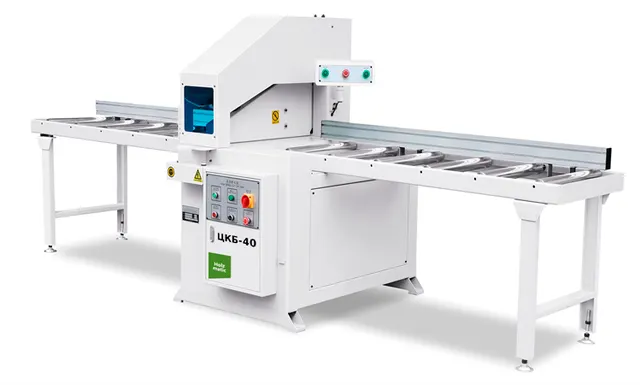
Торцовочный станок Holzmatic ЦКБ-40 предназначен для точной торцовки заготовок сечением до 200×600 мм. Оборудование оснащено пилой диаметром 630 мм (1850 об/мин) с двигателем 5,5 кВт, пневмоподачей пилы и рольгангами на входе/выходе. От регулярности обслуживания напрямую зависят точность распила и срок службы узлов. В отзывах владельцев упоминается высокое качество изготовления и универсальность станка (распил досок, брусьев, щитов). Ниже — разбор основных узлов, расходных материалов и примерного регламента, собранный на основе данных открытых источников и типовой практики для станков данного класса.
Чтобы разобрать это на реальном примере, возьмём один из Holzmatic ЦКБ-40, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: ссылка.
Основные узлы, требующие внимания
Конструкция ЦКБ-40 включает пильный узел, пневмопривод подачи, направляющие каретки, рольганги, защитный кожух и систему аспирации. Каждый из этих элементов имеет свои интервалы обслуживания.
Пильный узел
Пила диаметром 630 мм навешивается на шпиндель. Вращение от двигателя чаще всего передаётся клиновым ремнём. При обслуживании проверяют:
- Состояние режущей кромки и развод зуба — затупленный диск вызывает перегрузку двигателя и брак.
- Натяжение ремня (прогиб при нажатии ~10–15 мм). Ослабленный ремень проскальзывает, чрезмерное натяжение ведёт к износу подшипников.
- Подшипники шпинделя — люфт или шум требуют замены.
- Балансировку диска (дисбаланс при 1850 об/мин даёт вибрацию и ухудшает точность).
Пневмопривод подачи
Подъём и опускание пилы осуществляется пневмоцилиндром, управляемым педалью. Система работает при давлении 0,6–0,8 МПа. Основные точки контроля:
- Фильтр-влагоотделитель на входе — конденсат сливают ежесменно.
- Маслораспылитель (если имеется) — уровень масла пополняют.
- Уплотнения цилиндра — при появлении утечек поршень замедляется, возможны остановки.
- Шланги и фитинги — осмотр на трещины и потёртости.
Направляющие каретки
Пильная каретка перемещается по линейным направляющим (как правило, цилиндрическим или профильным). Их чистота и смазка — основа точности. Рекомендуется:
- Ежедневно удалять опилки с направляющих.
- Периодически наносить смазку (типа Litol-24 или аналог).
- Проверять зазоры — увеличенный люфт ведёт к уводу пропила.
Рольганги и упоры
Входной и выходной рольганги должны вращаться свободно. Заклинившие ролики деформируют заготовку и искажают размер. Регулируемый упор на приёмном рольганге фиксируется болтами — периодически подтягивать.
Расходные материалы и смазка
Чтобы разобрать сказанное на реальном примере, возьмём одну из позиций каталога: Торцовочный станок Holzmatic ЦКБ-40. Дальше - фотографии этого экземпляра.
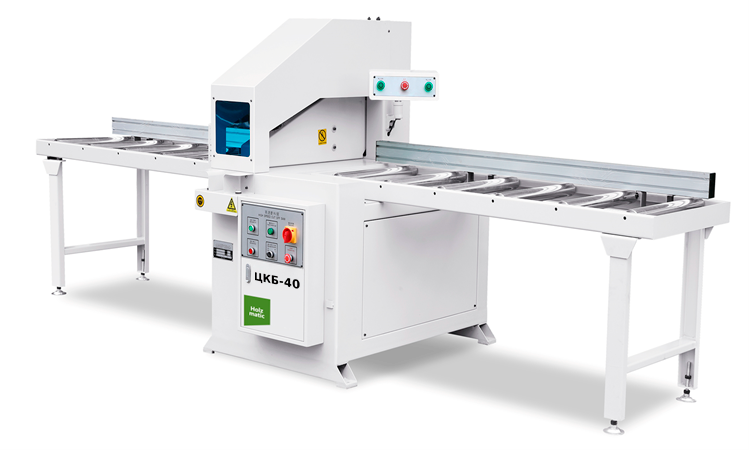
Торцовочный станок Holzmatic ЦКБ-40 - фото 1 из 1 в карточке продавца
Для Holzmatic ЦКБ-40 требуются:
- Пильные диски 630 мм с посадочным отверстием 60 мм (стандарт для многих торцовочных). Рекомендуются твёрдосплавные.
- Клиновые ремни (тип и сечение — по паспорту, обычно B- или C-профиль).
- Смазка для направляющих и подшипников: консистентная (литиевая или кальциевая).
- Масло для пневмоцилиндра и маслораспылителя (веретенное или ISO VG 32).
Регламент обслуживания
Точные интервалы указаны в паспорте станка. При его отсутствии можно ориентироваться на типовой график:
| Периодичность | Работы |
|---|---|
| Каждая смена | Осмотр пилы на повреждения, очистка направляющих, удаление опилок с рольгангов, проверка давления в пневмосети, слив конденсата. |
| Еженедельно | Проверка натяжения ремня, уровня масла в маслораспылителе (если есть), смазка направляющих. |
| Ежемесячно | Осмотр подшипников шпинделя (на шум и люфт), проверка герметичности пневмоцилиндра, замена изношенных уплотнений. |
| Один раз в 3–6 месяцев | Замена ремня (при выработке), замена пильного диска (по мере затупления), ревизия электродвигателя (чистка обмоток, проверка контактов). |
| Ежегодно | Полная ревизия направляющих, замена подшипников шпинделя, проверка геометрии упоров. |
При интенсивной работе (более 8 часов в смену) интервалы сокращают вдвое.
Типичные ошибки обслуживания и их последствия
- Работа тупым диском — повышается нагрузка на двигатель и ремень, возможен перегрев и выход из строя подшипников.
- Игнорирование влаги в пневмосистеме — конденсат попадает в цилиндр, вызывает коррозию и ускоренный износ уплотнений.
- Несвоевременная смазка направляющих — появляются задиры, снижается точность, требуется замена направляющих.
- Отсутствие балансировки диска — вибрация снижает ресурс шпинделя и даёт брак по чистоте пропила.
- Чрезмерное натяжение ремня — приводит к разрушению подшипников двигателя и шпинделя.
Что делают своими силами, а когда вызывают сервис
Оператор выполняет ежесменный осмотр, очистку, смазку направляющих, замену диска и ремня (при наличии навыков). Ремонт пневмоцилиндров, замена подшипников, ремонт электродвигателя требуют квалификации сервисной службы. При подозрении на люфт в шпинделе или течь в пневмосистеме лучше пригласить механика.
Сравнение подходов к обслуживанию разных узлов
Чтобы выбрать правильную стратегию, полезно сравнить, какие риски возникают при разных режимах эксплуатации. Ниже таблица по основным узлам.
| Узел | Когда подходит | Риски | Что проверить |
|---|---|---|---|
| Пила 630 мм | При чистом распиле сухой древесины | Перегрузка при пилении сырого материала | Целостность зубьев, твердосплавные напайки, биение |
| Пневмоцилиндр | При стабильном давлении 0,6–0,8 МПа | Утечки, медленный ход, залипание | Визуально, манометр, срабатывание на слух |
| Направляющие каретки | При смазке раз в неделю | Износ, люфт, увод пропила | Люфт покачиванием, следы износа |
| Рольганги | При лёгких заготовках | Заклинивание, деформация роликов | Вращение рукой, отсутствие стопоров |
Заключение
Holzmatic ЦКБ-40 — станок, рассчитанный на интенсивную эксплуатацию, но только при соблюдении регламента. Поскольку точных данных от производителя в открытом доступе обнаружено мало, приведённые рекомендации основаны на типовых практиках для круглопильных торцовочных станков. Перед началом эксплуатации желательно ознакомиться с заводским паспортом. Если паспорт утерян, можно ориентироваться на изложенный выше график, корректируя его под фактическую загрузку. Регулярный контроль пильного узла, пневмосистемы и направляющих позволит избежать внезапных поломок и сохранить точность оборудования на долгие годы.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.