Обслуживание Holzmatic TRV120: узлы, расходники и регламент
Holzmatic TRV120 · Торцовка и оптимизация · Редакция Промсделки · чтение 5 мин · обновлено 05.10.2026
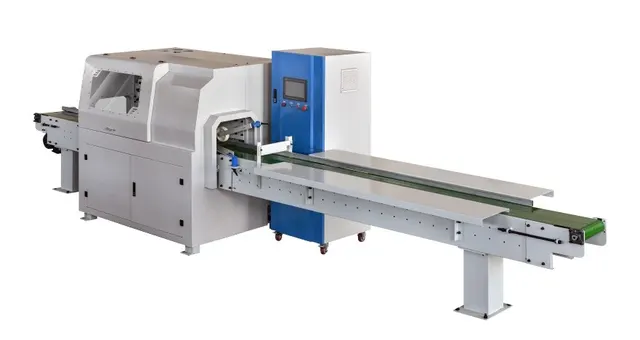
Автоматический торцовочный станок с оптимизацией Holzmatic TRV120 рассчитан на интенсивную работу — скорость подачи до 120 м/мин, пила диаметром 500 мм, три аспирационных патрубка. При такой нагрузке профилактика становится основой стабильной производительности. В открытых источниках нет официального регламента производителя по этой модели, но на основе типовых конструкций таких станков и указанных в описании узлов можно составить практическую схему обслуживания.
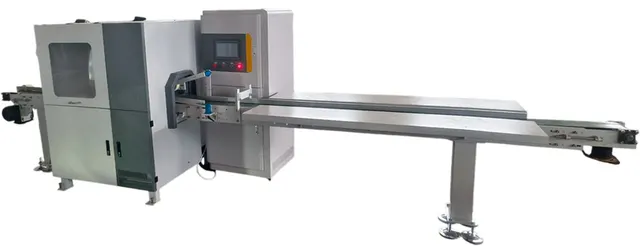
Чтобы разобрать обслуживание на реальном примере, возьмём один из Holzmatic TRV120, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: Holzmatic TRV120 MAX на Promsdelka.
Основные узлы, требующие внимания
Пильный узел
Пила диаметром 500 мм с частотой 3000 об/мин и приводом 5,5 кВт — главный расходный элемент. Износ зубьев, биение диска, загрязнение смолой напрямую влияют на качество торцовки и нагрузку на двигатель. Регулярно проверяйте состояние диска: при появлении сколов или затуплении — замена или переточка. Типичная ошибка — работа тупым диском, что перегружает подшипники и ремённую передачу.
Система подачи
Станок оснащён 12 подающими роликами (6+6). Они обеспечивают захват и перемещение заготовки сечением до 280×60 мм. Ролики подвержены истиранию резинового покрытия и загрязнению смолой. Необходимо регулярно очищать их от налипшей древесной смолы (специальными смывками или механически) и проверять равномерность прижима. Изношенный ролик проскальзывает, что приводит к сбоям позиционирования и браку.
Транспортёры и столы
Подающий стол длиной 3900 мм, приёмный — 1000 мм, стол разметки — 2000 мм. Направляющие и цепи транспортёров требуют смазки (обычно консистентной смазкой) и очистки от опилок. Загрязнение направляющих увеличивает износ и может вызвать заклинивание. При осмотре обращайте внимание на состояние цепей: ослабление или износ звёздочек.
Аспирационная система
Три патрубка диаметром 100 мм подключены к зоне пиления и транспортировки. Эффективное удаление опилок критично — забитые воздуховоды снижают качество пропила и приводят к перегреву. Фильтры (если установлены) очищайте ежесменно, проверяйте герметичность соединений. Типичная ошибка — работа с отключённой аспирацией или с забитыми фильтрами, что ускоряет износ пилы и загрязняет оптические датчики системы оптимизации.
Направляющие каретки пилы
Каретка подъёма/опускания пилы (двигатель 2 кВт) перемещается по линейным направляющим. Они должны быть чистыми и смазанными. Пыль и смола вызывают заедания, что сказывается на точности позиционирования. Смазывайте направляющие специальной смазкой для линейных перемещений (например, на основе литиевого мыла) с периодичностью не реже одного раза в месяц при двухсменной работе.
Электроника и датчики оптимизации
Система оптимизации по мелку работает на основе датчиков длины и положения. Загрязнение оптики, ослабление креплений или окисление контактов — частая причина сбоев. Протирайте линзы датчиков мягкой безворсовой тканью, проверяйте кабельные соединения. Ни в коем случае не используйте сжатый воздух для очистки датчиков — можно повредить оптику.
Расходные материалы
- Пильные диски диаметром 500 мм с посадочным отверстием, соответствующим шпинделю станка. Рекомендуются диски с твёрдосплавными напайками для чистового пропила. Подбирайте под материал: для мягких пород — с большим углом наклона зуба, для твёрдых — с малым.
- Смазка для направляющих и роликов. Для направляющих — литиевая или специальная смазка для линейных опор. Для подшипников роликов — консистентная смазка с высокой температурой каплепадения.
- Ремни привода пилы и подачи. При появлении трещин, растяжении или оплавлении — замена комплектом. Частота замены зависит от нагрузки, но осмотр необходим раз в 2–3 месяца.
- Фильтры аспирации (если используются) — сменные картриджи или рукавные фильтры. Замена по мере забивания, но не реже одного раза в квартал.
Примерный регламент работ
Точные интервалы указаны в заводском руководстве, но при его отсутствии можно ориентироваться на следующую схему, характерную для станков подобного класса:
- Ежесменно: очистка роликов и столов от опилок, визуальный осмотр пильного диска, проверка работы аспирации, протирка датчиков оптимизации.
- Еженедельно: смазка направляющих каретки и цепей транспортеров, проверка натяжения ремней, осмотр цепей и звёздочек на износ.
- Ежемесячно: проверка подшипников пильного узла и роликов (люфт, шум), замена смазки в редукторах привода (если предусмотрено), контроль состояния электрических соединений.
- Ежегодно или по наработке: замена ремней, подшипников, капитальная очистка аспирационных каналов, диагностика электроники сервисным инженером.
Типичные ошибки обслуживания, приводящие к поломкам
- Работа тупым или повреждённым диском. Перегружает двигатель, вызывает вибрацию, разрушает подшипники шпинделя. Признаки — повышенный шум, следы поджога на торце заготовки.
- Игнорирование очистки роликов. Смола на роликах снижает сцепление, заготовка смещается, система оптимизации выдаёт брак. В запущенных случаях ролики заклинивают.
- Смазка неподходящими составами. WD-40 или масло для бытовых целей разрушают резиновые уплотнители и разжижают консистентную смазку. Используйте только рекомендованные производителем материалы.
- Пренебрежение аспирацией. Забитые патрубки и фильтры приводят к тому, что опилки оседают на направляющих и датчиках, вызывая заклинивание и ложные срабатывания.
- Самостоятельный ремонт электроники без квалификации. Типичная история — после замены датчика вручную сбиваются калибровки системы оптимизации, станок уходит в аварию. Электронные блоки лучше доверять сервисным инженерам.
Когда вызывать сервис
Оператор может выполнять ежесменное обслуживание, замену пильного диска, очистку и простую смазку. Вмешательство в механику (замена подшипников, ремонт редукторов, регулировка зазоров в подаче) и любые работы с электроникой (замена плат, датчиков, перепрошивка) лучше поручить аттестованному сервису Holzmatic или партнёрской организации. Особенно это касается системы оптимизации — при неправильной настройке станок теряет точность выбраковки.
Вывод
Holzmatic TRV120 — производительный станок, его безотказность напрямую зависит от дисциплины обслуживания. Чистота роликов, исправность аспирации, своевременная замена диска и смазка направляющих — три кита, на которых держится ресурс оборудования. Точный регламент и перечень расходников лучше всего получить у поставщика или производителя, но приведённые выше рекомендации позволят избежать большинства типичных поломок.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге