Как выбрать Holzmatic TG 3200 б/у: что проверить перед покупкой
Holzmatic TG 3200 · Шпон и фанера · Редакция Промсделки · чтение 6 мин · обновлено 12.10.2026
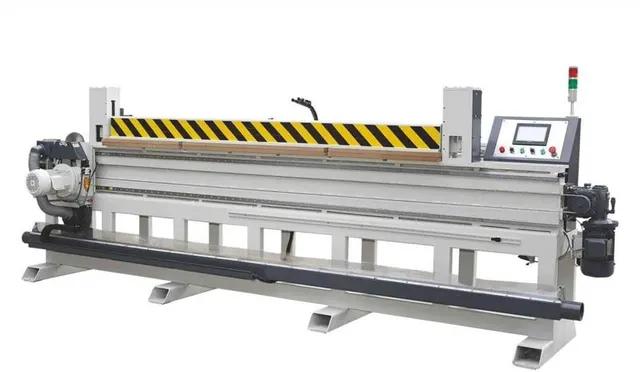
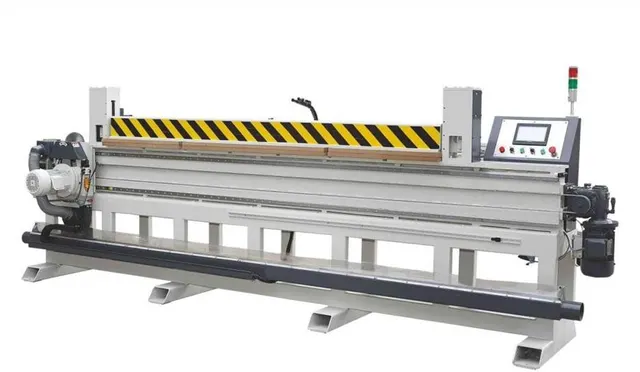
Holzmatic TG 3200 — станок для продольного пиления и прифуговки шпона. В отличие от форматно-раскроечных станков он работает с пачкой шпона толщиной от 5 до 50 мм, а не с плитой. Заготовка фиксируется пневматическими прижимами, подъём и опускание пильного и фрезерного агрегатов тоже пневматические. Ширина реза у TG 3200 — 3200 мм, максимальная длина обработки — 4200 мм, ширина — 350 мм. Общая мощность 5,2 кВт: пильный узел — 2,2 кВт, подача — 1,5 кВт, фрезерный шпиндель — 1,5 кВт. Скорость подачи регулируется в диапазоне 5–15 м/мин.
При осмотре подержанного станка важно понять, в каких условиях он работал и как обслуживался. Многие дефекты можно выявить визуально и на холостом ходу; часть — только при обработке материала. Ниже — что и как проверять по узлам и какие проблемы дороже всего обходятся в ремонте.
Что проверить в первую очередь
Линейные направляющие. Это база, от которой зависит прямолинейность реза и фуговки. Осмотрите стальные направляющие по всей длине рабочего хода: обращайте внимание на задиры, сколы хромированного покрытия, ржавчину, точки коррозии на поверхностях качения. Норма для подержанного станка — равномерный матовый след от кареток без глубоких царапин. Любая глубокая риска приведёт к ускоренному износу кареток и вибрациям при подаче. Замена направляющих на станке такого класса — работа на несколько дней и серьёзные деньги.
Пневматика. Проверьте цилиндры поджима пачки и цилиндры подъёма пильного/фрезерного узлов. На холодном станке без подачи воздуха правильно осмотреть все шланги и фитинги на трещины, следы масла, передавленные места. Затем подайте давление и послушайте, нет ли свиста утечек. Норма — удержание давления без постоянного подхвата компрессора. Если цилиндры держат пачку, но при этом незначительно стравливают — обычно меняются манжеты, это ремонт со съёмом узла, но не катастрофа.
Шпиндели пилы и фрезы. Нужно оценить люфт подшипников. При выключенном станке попробуйте покачать шпиндель в радиальном и осевом направлениях. Для пильного диска и фрезы люфт недопустим даже в небольшой величине. Признак износа — стук или щелчок при пошатывании. Подшипники шпинделя на таких станках воспринимают боковую нагрузку при пилении; изношенные приводят к биению, а биение — к рваному резу и повышенному износу дорогих дисков и фрез.
Сенсорный экран. Управление TG 3200 построено на сенсорном экране. Попросите включить станок и открыть несколько меню. Проверьте «мёртвых» зон: коснитесь каждого элемента управления. Если экран не реагирует в одной зоне, это может быть дефект сенсорной панели, которую меняют отдельно. Хуже, если не загружается вся система. Причины могут быть в контроллере, блоке питания или повреждённой прошивке — такой ремонт может занять недели.
Как проверять в работе
На холодном станке
Запустите сжатый воздух и проверьте пневматический поджим: положите на стол обрезок шпона и включите прижим. Прижим должен опускаться ровно, без рывков, пачка не должна смещаться под усилием руки. Повторите цикл 5–10 раз, чтобы убедиться в стабильности.
После прогрева
Дайте станку поработать на холостом ходу 15–20 минут. Послушайте подшипники пильного и фрезерного шпинделей: равномерный низкий гул считается нормой. Посторонние щелчки, свист, скрежет — повод для углублённого осмотра. Прогоните подачу на минимальной и максимальной скорости. Плавность хода без рывков и остановок — норма. Если слышен хруст из узла подачи, вероятно, изношены цепь или шестерни привода.
Под нагрузкой
Попросите сделать пробный рез на пачке шпона толщиной, близкой к вашей рабочей (от 5 до 50 мм). Оцените срез со стороны пилы: кромка должна быть ровной, без рванины и прижогов. Затем проверьте обработку фрезой: если после неё кромка имеет заусенцы или вырывы, возможна либо неправильная подача, либо затупленный инструмент, либо биение фрезерного шпинделя. Сравните линию реза с лазерным указателем по всей длине — отклонение больше 0,5 мм на метр уже заметно на склейке шпона.
Какие узлы дорого обходятся в ремонте
Линейные направляющие. Износ направляющих не исправить регулировкой. При глубоких задирах потребуется демонтаж балки, разметка, монтаж новых направляющих и выверка параллельности. Это один из самых затратных ремонтов.
Шпиндели пилы и фрезы. Замена подшипников требует полной разборки узла, специнструмента и балансировки. Если повреждены посадочные места или вал, шпиндель меняется в сборе. Для станков с фрезерным шпинделем на 9000 об/мин это дорого.
Пневматические цилиндры и клапаны. Сами цилиндры не так дороги, но замена требует съёма рабочих узлов и настройки усилий поджима. Также часто страдают быстросъёмные соединения и глушители, что на старом станке даёт постоянные утечки.
Электроника и контроллер. Сенсорный экран, платы управления, частотные преобразователи (если подача регулируется инвертором) — запчасти под заказ, и ждать их можно месяцами. Поэтому работоспособность всей электроники проверяют до подписания документов.
Режущий инструмент. Пильный диск 255×3×25,4 мм и фреза D125×L60×d35×6T — расходники, но корпус диска и фрезы с повреждёнными напайками либо с трещинами восстанавливать нецелесообразно. Если в комплекте есть качественный инструмент, ваши будущие расходы будут ниже.
Чтобы разобрать это на реальном примере, возьмём один из Holzmatic TG 3200, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: Holzmatic TG 3200.
Комплектность
При осмотре уточните, что идёт в комплекте: пильный диск, фреза, штатные ключи для смены инструмента. Проверьте наличие руководства по эксплуатации с электрическими и пневматическими схемами — без них ремонт превратится в угадывание. Отдельно спросите, сохранился ли лазерный указатель, и если был заменён — на какой тип.
Допустимые недостатки
Следы эксплуатации на краске, потёртости на столе, мелкие вмятины на кожухах не влияют на точность. Допустима небольшая потеря яркости лазерной линии после замены модуля на аналогичный. Небольшое «масляное дыхание» пневмоцилиндров без стравливания давления — как правило, решается заменой манжет.
Тревожные признаки
- Задиры и глубокие риски на линейных направляющих по всей длине — не лечится полировкой.
- Люфт пильного или фрезерного шпинделя, стук при проворачивании — замена подшипников, разборка узла.
- Следы перегрева двигателей: потемневшая краска, оплавленные клеммы — станок работал с перегрузкой.
- Пневматика не держит поджим или подъём: утечки в цилиндрах, повреждённые штоки.
- Оплавленные соединения электропроводки, скрутки вместо клеммных колодок — риск отказа и пожара.
- Сенсорный экран не реагирует на нажатия в части поля — может потребоваться замена панели.
- Не совпадает лазер с линией реза более чем на 1 мм на длине 2 метра — возможно, был удар по лазерному кронштейну или деформирована балка.
Короткий чек-лист осмотра
- Внешний осмотр: ржавчина, трещины в сварных швах рамы и балки.
- Состояние линейных направляющих и отсутствие задиров.
- Проверка люфта шпинделей пилы и фрезы.
- Работа пневмоподжима и подъёма агрегатов: скорость, утечки.
- Плавность перемещения подачи на всех скоростях.
- Тест сенсорного экрана: все зоны реагируют, меню открываются.
- Пробный рез пачки шпона: ровная кромка, отсутствие вырывов и прижогов.
- Соответствие лазерной линии фактическому резу.
- Комплектность: диск, фреза, ключи, документация.
- Проверка ограждений и аварийных кнопок.
После такой проверки вы либо получите обоснование для торга, либо повод отказаться от сделки. Особенно настороже стоит быть при сочетании износа направляющих и люфта шпинделя: это говорит о длительной работе с перегруженной подачей, а не о случайном повреждении.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Эта модель сейчас в каталоге