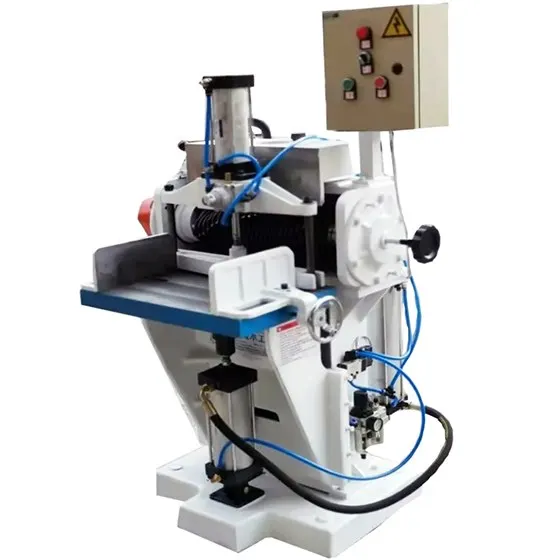
Слабые места Holzmatic STM-450: что проверить перед покупкой
Holzmatic STM-450 · Шипорезы и чашкорезы · Редакция Промсделки · чтение 5 мин · обновлено 08.10.2026
Шипорезный станок HOLZMATIC STM-450 предназначен для изготовления прямого ящичного шипа. Он позволяет обрабатывать пакет заготовок шириной до 450 мм и высотой до 135 мм (опционально до 300 мм). Мощность шпинделя — 4 кВт (5,5 кВт), частота вращения — 4000 об/мин, подача — электропривод. Конструкция простая, производительность высокая. Но как и у любого деревообрабатывающего оборудования, у этой модели есть типичные слабые места, на которые стоит обратить внимание при осмотре. Ниже — практические рекомендации, основанные на опыте эксплуатации фрезерных и шипорезных станков.
Чтобы разобрать это на реальном примере, возьмём один из HOLZMATIC STM-450, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: ссылка на объявление.
1. Вибрации и рывки при работе
Проблема. На большинстве деревофрезерных станков вибрации возникают из-за неправильной фиксации заготовки, тупой фрезы или дисбаланса вращающихся частей. Для STM-450, работающего с пакетами заготовок, это особенно критично: рывки портят шип и могут повредить фрезу.
Как проявляется. На выходе — рваная линия шипа, следы прижогов, неравномерная глубина. При работе слышен гул, станок может «дёргаться» на высоких подачах.
Как проверить при осмотре. Попросите включить станок на холостом ходу. Положите руку на стол — сильная вибрация сразу чувствуется. Затем сделайте пробный проход на отходах доски: если при равномерной подаче слышны рывки, скорее всего, проблема в подшипниках шпинделя или в износе направляющих каретки подачи. Обратите внимание на состояние ремня привода — ослабленный или потрескавшийся ремень тоже даёт вибрацию.
Во что обходится исправление. Замена подшипников шпинделя — ориентировочно 3–8 тыс. руб. за комплект плюс работа 2–5 тыс. руб. Ремень привода — 1–2 тыс. руб. Если вибрация вызвана износом направляющих, ремонт может быть дороже (до 15–20 тыс. руб. при замене линейных направляющих).
2. Сколы и вырывы древесины
Проблема. При фрезеровании шипов часто появляются сколы на выходе фрезы или вырывы массива. Причина — высокая подача, тупая фреза или неправильная геометрия режущей кромки.
Как проявляется. На деталях остаются заусенцы, шип получается с неровными краями, требуется дополнительная зачистка. В запущенных случаях — брак заготовки.
Как проверить при осмотре. Посмотрите на фрезы, установленные на станке. Если режущие кромки затуплены, есть сколы твёрдого сплава — это прямой повод заменить оснастку. При пробном проходе оцените качество поверхности шипа: мелкие сколы говорят о необходимости снизить подачу или сменить фрезу. Также проверьте, нет ли люфта в шпинделе — он усугубляет вырывы.
Во что обходится исправление. Замена пары фрез для ящичного шипа — от 5 до 15 тыс. руб. в зависимости от производителя. Регулировка подачи и замена фрезы — практически бесплатно, если делать своими силами.
3. Неравномерная глубина шипа
Проблема. Глубина шипа на разных заготовках или в пределах одного пакета может отличаться. Это делает шип непригодным для сборки «ящика».
Как проявляется. При сборке деталей образуются зазоры или, наоборот, шип не входит в паз. Владельцы в отдельных отзывах отмечают, что причина — неправильная настройка глубины фрезерования или износ упоров.
Как проверить при осмотре. Установите пакет заготовок одинаковой толщины и сделайте контрольный проход. Измерьте глубину шипа штангенциркулем в нескольких точках. Разброс более 0,3–0,5 мм — повод для настройки. Проверьте фиксацию регулировочных винтов глубины, состояние пружин и направляющих каретки.
Во что обходится исправление. Если проблема только в настройке — работа механика 1–2 тыс. руб. Если изношены упоры или направляющие — замена от 5 тыс. руб. за деталь.
4. Биение шпинделя
Проблема. Люфт или несоосность шпинделя приводят к биению фрезы, что снижает точность и вызывает неравномерный износ оснастки.
Как проявляется. На обработанной поверхности появляются волны, прямолинейность шипа нарушается. При работе — повышенный шум, вибрация. Биение менее 0,05 мм считается допустимым, свыше 0,1 мм — требует вмешательства.
Как проверить при осмотре. Установите индикатор часового типа на шпиндель (или просто приложите остро отточенный карандаш). Медленно проворачивайте шпиндель вручную — отклонение стрелки покажет биение. Если индикатора нет, можно оценить по вибрации на рабочем ходу. Обратите внимание на состояние посадочных конусов и зажимных гаек.
Во что обходится исправление. Замена подшипников шпинделя — 3–8 тыс. руб. + работа. Если изношен сам вал — потребуется либо расточка и перешлифовка, либо замена шпиндельного узла (от 15 тыс. руб. на аналоги).
5. Качество фрез и подготовка материала
Проблема. Как для любого шипореза, для STM-450 критически важно использовать качественные фрезы с правильной геометрией (передний угол, задний угол). Экономия на оснастке и работа с сырой или плохо высушенной древесиной быстро приводят к дефектам.
Как проявляется. Быстрый износ режущих кромок, перегрев, прижоги, сколы. Фреза может затупиться после 2–3 часов работы, если дерево имеет повышенную влажность или смолистость.
Как проверить при осмотре. Спросите, какие фрезы использовались. Осмотрите режущие кромки даже на новых фрезах — иногда заводской брак даёт микротрещины. Оцените, в каком состоянии подающий механизм: заедания или износ толкателя вызывают неравномерный нажим и ускоряют износ фрезы.
Во что обходится исправление. Набор качественных фрез для ящичного шипа (HSS или с твёрдосплавными напайками) — 8–20 тыс. руб. Заправка (заточка) одной фрезы — 300–500 руб. Регулярная заточка продлевает жизнь оснастки, но требует навыка.
6. Обслуживание: контроль биения, люфтов, подшипников
Владельцы деревофрезерных станков рекомендуют регулярно проверять биение шпинделя, люфты в направляющих, состояние подшипников и ремней. Для STM-450 эти операции особенно важны из-за больших усилий при пакетной обработке. Не реже одного раза в месяц стоит выполнять очистку посадочных конусов, проверку натяжения ремня и смазку направляющих. Перед покупкой б/у станка попросите владельца показать записи о последнем обслуживании. Отсутствие следов ухода — повод для торга.
Резюме при осмотре Holzmatic STM-450
- Включите станок на холостом ходу — послушайте шум шпинделя, оцените вибрацию стола.
- Сделайте пробный проход на отходах — проверьте качество поверхности и глубину шипа.
- Измерьте биение шпинделя индикатором или по вибрации.
- Осмотрите фрезы и проверьте их заточку.
- Проверьте состояние ремня, подшипников и направляющих.
- Уточните, как часто проводилось обслуживание.
Большинство слабых мест STM-450 устраняются настройкой, заменой оснастки или недорогими запчастями. Но если не проверить всё перечисленное до покупки, можно получить станок, требующий капитального ремонта шпиндельного узла или направляющих. Плановый осмотр по этой памятке займёт 20–30 минут, но сэкономит десятки тысяч рублей.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге