Обслуживание Holzmatic R 660: узлы, расходники и регламент
Holzmatic R 660 · Шлифовальные · Редакция Промсделки · чтение 5 мин · обновлено 29.09.2026
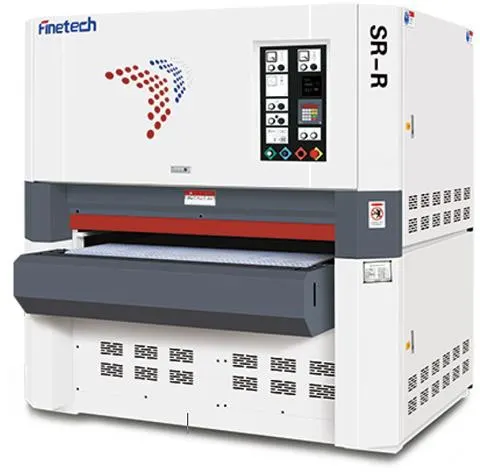
Барабанный шлифовальный станок Holzmatic R 660 (модификация SR-R 660) рассчитан на обработку заготовок шириной до 660 мм, толщиной от 6 до 127 мм, минимальной длиной 130 мм. В конструкции — два стальных шлифовальных вала диаметром 125 мм каждый, привод общей мощностью 2,32 кВт (2,2 кВт на шлифовальные барабаны, 0,12 кВт на двигатель подачи ленты конвейера). Скорость подачи регулируется в пределах 1–6 м/мин, масса станка 230 кг. Подробные паспортные регламенты обслуживания этой модели в открытом доступе не публикуются, поэтому ниже приведены типовые рекомендации для барабанных шлифстанков аналогичного класса, основанные на отраслевых обсуждениях и практическом опыте пользователей.
Основные узлы, требующие внимания
Шлифовальные барабаны — два стальных вала диаметром 125 мм. Каждый барабан установлен на подшипниковых опорах и должен вращаться без биений. Из-за налипания смолы, пыли и неравномерного износа абразивной ленты возможен дисбаланс, который приводит к вибрации и ухудшению качества обработки. При осмотре проверяют отсутствие люфта в подшипниках, состояние посадочных мест под ленту, следы коррозии или задиров.
Привод подачи — конвейерная лента с резиновым и стальным роликами. Двигатель мощностью 0,12 кВт обеспечивает движение ленты через редуктор или ременную передачу. Состояние ремня привода (если он есть), натяжение конвейерной ленты, износ резинового ролика влияют на равномерность подачи. Провисание или пробуксовка ленты приводят к неравномерному съёму материала и перегрузке двигателя.
Механизм регулировки толщины — винтовые домкраты или направляющие, изменяющие зазор между барабанами и столом. Зазоры должны быть одинаковыми по всей ширине обработки, иначе деталь получит клиновидный профиль. Периодическая проверка параллельности валов относительно стола — обязательная процедура.
Расходные материалы
Основной расходник — шлифовальная лента. Для валов диаметром 125 мм длина ленты составляет примерно π × 125 = 393 мм плюс запас на натяжение (обычно 400–410 мм). Ширина ленты выбирается под обрабатываемую заготовку; для станка R 660 стандартная ширина — 670–700 мм. Рекомендуется использовать ленты на тканевой основе с зернистостью P60–P180 в зависимости от этапа обработки.
Для смазки подшипников барабанов и роликов применяют литиевые или комплексные смазки (например, Литол-24, ШРУС-4). Периодичность смазки — каждые 200–300 часов работы, если иное не указано в паспорте подшипников. Перегретые подшипники — признак недостатка смазки или износа.
Владельцы станков отмечают, что резиновый ролик конвейера со временем теряет эластичность и начинает скользить. Его замена — плановая операция, выполняемая по мере износа. Стальной ролик менее критичен, но требует очистки от налипшей смолы и пыли.
Регламент обслуживания
Ежесменно (перед началом работы):
- Проверить визуально шлифовальные ленты на разрывы, складки, износ. Убедиться, что лента натянута равномерно и не соскальзывает с барабана.
- Очистить конвейерную ленту и стол от скопившейся пыли и стружки. Особое внимание — зоне под барабанами.
- Проверить наличие и исправность системы аспирации (если она подключена). Забитая пылью вытяжка — причина перегрева оборудования и риска возгорания.
- Убедиться, что механизм регулировки толщины движется плавно, без заеданий.
Еженедельно (или через 20–40 часов работы):
- Осмотреть подшипники барабанов на нагрев и люфт. При наличии смазочных ниппелей — добавить смазку (1–2 дозы).
- Проверить натяжение приводных ремней (если есть) и состояние резинового ролика.
- Произвести пробную обработку заготовки, оценить равномерность съёма и отсутствие вибрации.
Ежемесячно (или через 100–150 часов):
- Снять шлифовальные ленты, очистить барабаны от нагара и смолы специальным чистящим камнем или растворителем (ацетон, уайт-спирит).
- Проверить параллельность валов относительно стола с помощью щупа или индикатора. Допустимое отклонение — не более 0,1 мм на 600 мм длины.
- Заменить смазку в подшипниках (полная замена старой смазки). Очистить подшипниковые узлы от загрязнений.
- Проверить затяжку всех крепёжных элементов (болты, шпильки, стопорные винты).
Раз в полгода (или после 500–600 часов):
- Провести ревизию двигателей: проверить сопротивление изоляции, очистить вентиляционные решётки, заменить щётки (если двигатель коллекторного типа).
- Осмотреть электрическую часть: клеммные соединения, пускатели, контакторы. Окисленные контакты — частая причина нестабильного запуска.
- Заменить резиновый ролик конвейера при износе (потеря эластичности, трещины).
Типовые ошибки обслуживания, приводящие к поломкам
- Перетяжка шлифовальной ленты. Излишнее натяжение снижает ресурс подшипников, деформирует вал и может привести к разрыву ленты. Натяжение должно быть достаточным, чтобы лента не пробуксовывала, но без свиста и вибрации.
- Работа с забитой аспирацией. Скопление мелкой древесной пыли между барабаном и лентой вызывает перегрев, а в сочетании с искрой (от удара металла о барабан) — пожар. Чистка системы пылеудаления обязательна перед каждой длительной сменой.
- Слишком большой съём за один проход. На барабанных станках не рекомендуется снимать более 0,5–1,0 мм за проход, иначе возрастает нагрузка на двигатели, изнашивается лента и возможно заклинивание приводного механизма.
- Игнорирование дисбаланса барабана. Если после замены ленты появляется вибрация, нужно проверить балансировку вала. Несбалансированный вал разрушает подшипники и ухудшает качество обработки.
- Несвоевременная замена резинового ролика. Потеря эластичности приводит к проскальзыванию конвейерной ленты — подача становится неравномерной, появляются «прогалы» на заготовке, возрастает вероятность образования задиров.
- Пропуск смазки подшипников. Сухой подшипник перегревается уже через несколько часов работы. Признак — повышенный шум при вращении вала. Если вовремя не восстановить смазку, подшипник разрушается, что требует замены всего вала в сборе.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге