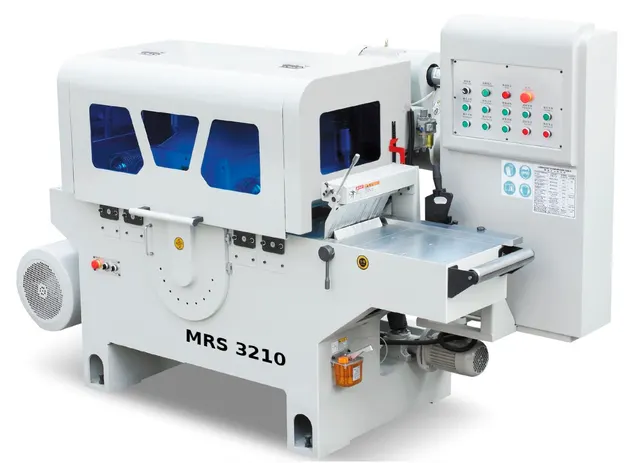
Обслуживание многопильного станка Holzmatic MRS 3210: узлы, расходники и регламент
Holzmatic MRS 3210 · Многопилы · Редакция Промсделки · чтение 5 мин · обновлено 30.09.2026
Многопильный станок Holzmatic MRS 3210 предназначен для продольного распила бруса на ламели и заготовки. Конструкция — классический многопил с вальцовой подачей, электромеханической регулировкой толщины и пневмоприжимом. От состояния узлов станка напрямую зависит точность распила и ресурс пил. Ниже — что нужно обслуживать, с какой периодичностью и какие расходники понадобятся. Конкретные отзывы владельцев по этой модели в открытых источниках не обнаружены, поэтому приведены общие рекомендации для станков этого типа, основанные на типовой конструкции Holzmatic MRS 3210.
Чтобы разобрать это на реальном примере, возьмём один из станков Holzmatic MRS 3210, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/mnogopilnyy-stanok-holzmatic-mrs-3210/. На момент подготовки статьи такой станок предлагается по цене 1 430 400 рублей, расположение — Москва.
Узлы, требующие регулярного внимания
Пильный вал и подшипники
Пильный вал диаметром 70 мм приводится двигателем 30 кВт. На валу установлено до 5 пил диаметром 305–355 мм. Подшипниковые узлы — наиболее нагруженная часть. Штатная смазка в закрытых подшипниках рассчитана на весь срок службы, но при интенсивной работе (более 8 часов в смену) рекомендуется проверять нагрев корпусов подшипников раз в месяц. Если температура корпуса превышает 70°C — это признак износа или недостатка смазки. В станках с открытыми подшипниками (уточняется по паспорту) смазку заменяют каждые 500 моточасов или раз в полгода. Используют пластичную смазку типа Shell Gadus S2 V100 2 или аналог.
Люфт пильного вала недопустим. Его проверяют индикатором: при усилии на фланец рукой (до 10 кг) осевое смещение не более 0,02 мм. Превышение — повод для замены подшипников.
Пилы
Стандартный комплект — 5 пил. Заточку производят по мере затупления. У многопилов обычно ресурс между заточками составляет 20–40 м³ распиленного материала (зависит от породы и влажности). На станке MRS 3210 используются пилы с посадочным отверстием 70 мм. После каждой третьей заточки рекомендуется проверять развод зубьев и балансировку. Дисбаланс пилы ведёт к биению вала и преждевременному выходу подшипников. Толщина пилы для данной модели — 2,5–3,2 мм, что типично для распила бруса до 100 мм.
Важно: при замене пил нужно затягивать гайку динамометрическим ключом с усилием 120–150 Н·м (уточняется в инструкции). Перетяжка деформирует фланец, недотяжка — пила может провернуться.
Подающие вальцы
Верхние вальцы — 4 штуки, обрезиненные. Износ резинового покрытия приводит к проскальзыванию и неравномерной подаче. Ресурс резины — ориентировочно 6–12 месяцев при двухсменной работе. Проверяют раз в смену: если на поверхности есть трещины, сколы или заметная выработка (потеря более 2 мм по толщине) — вальцы меняют. Привод подачи — цепной или ременной, смазку цепи проводят каждые 200 часов, ремень проверяют на натяжение.
Пневмоприжим
Пневмоцилиндры прижимают заготовку к нижнему столу. Типичные проблемы — загрязнение фильтра-влагоотделителя и износ манжет цилиндров. Фильтр на входе пневмолинии чистят раз в неделю, масло в лубрикатор (при его наличии) добавляют по мере расхода — обычно 2–3 капли в минуту. Если станок работает без лубрикатора, цилиндры сухие — это ускоряет износ манжет. Рекомендуется установить дополнительный фильтр-регулятор с лубрикатором.
Направляющая линейка
Линейка обеспечивает параллельность реза. Её износ — потеря геометрии из-за выработки накладок. На станке линейка пневматически переставляется. Ежемесячно проверяют зазор между линейкой и пилами — отклонение от прямой не более 0,1 мм на метр. Если больше — регулируют либо заменяют изношенные накладки (обычно из антифрикционного пластика).
Расходные материалы и смазка
Пильные диски
Рекомендуемые диски: диаметр 305–355 мм, посадочное 70 мм. Для распила сырой древесины (влажность >20%) используются пилы с твёрдосплавными напайками (HM) и углом заточки 25–30°. Для сухой — более острые. Оптимальный набор — 5 одинаковых дисков для равномерной нагрузки вала.
Смазочные материалы
Для подшипников вала — пластичная смазка (литиевая или консистентная). Для направляющих стола и винтов подъёма — масло цепное (SAE 30) или универсальное. Для пневмоцилиндров — лёгкое масло ISO VG 32. Рекомендуется применять смазки одного производителя во избежание несовместимости.
Прочие расходники
Фильтры для аспирации: станок оснащён двумя патрубками Ø150 мм. Нарушение аспирации приводит к накоплению опилок внутри кожуха и преждевременному износу ремней и подшипников. Замена фильтрующих мешков или очистка циклона — по мере заполнения (обычно раз в смену). Ремни привода подачи (если не цепные) меняют при растяжении — проверяют прогиб раз в месяц.
Регламент обслуживания
Ежесменно
- Визуальный осмотр пил на предмет трещин и выпавших зубьев
- Проверка натяжения цепей/ремней подачи
- Очистка аспирационных патрубков и кожуха от опилок
- Контроль уровня масла в пневмолубрикаторе
- Удаление смазки и загрязнений с направляющих стола
Еженедельно
- Чистка фильтра-влагоотделителя пневмосистемы
- Проверка зазоров в направляющей линейке
- Смазка направляющих винтов электромеханического подъёма
- Осмотр состояния резины подающих вальцов
Ежемесячно
- Проверка люфта пильного вала и нагрев подшипников
- Балансировка пил (если есть признаки вибрации)
- Замена смазки в открытых подшипниках (при их наличии)
- Контроль натяжения ремней главного двигателя
Раз в полгода
- Замена ремней подачи (при износе)
- Полная замена смазки в редукторах подачи (по паспорту)
- Проверка точности линейки и параллельности вала столу
Типичные ошибки обслуживания, ведущие к поломкам
- Работа с затупленными пилами. Увеличивается нагрузка на подшипники вала, растёт температура, возможно заклинивание. Переточку лучше проводить на специализированном станке с охлаждением, а не “на сухую”.
- Игнорирование аспирации. Опилки, попадая в подшипниковые узлы и ремни, разрушают их. Пыль также смешивается со смазкой, превращаясь в абразив.
- Перегрузка по толщине или ширине. Максимальная толщина бруса для MRS 3210 — 100 мм, ширина окна — 320 мм. Превышение ведёт к заклиниванию и деформации пил.
- Неравномерное натяжение ремней подачи. Приводит к рывкам, биению заготовки и неточному распилу.
- Пропуск смазки пневмоцилиндров. Манжеты быстро изнашиваются, падает усилие прижима — заготовка вибрирует.
- Использование пил с разными диаметрами. Создаётся дисбаланс, ускоряется износ подшипников.
При соблюдении этого регламента станок Holzmatic MRS 3210 отрабатывает заявленный ресурс без серьёзных поломок. Любое вмешательство в электрику или гидропневматику рекомендуется проводить с привлечением сервисной службы — неквалифицированная настройка может повредить ходовые винты и датчики положения.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.