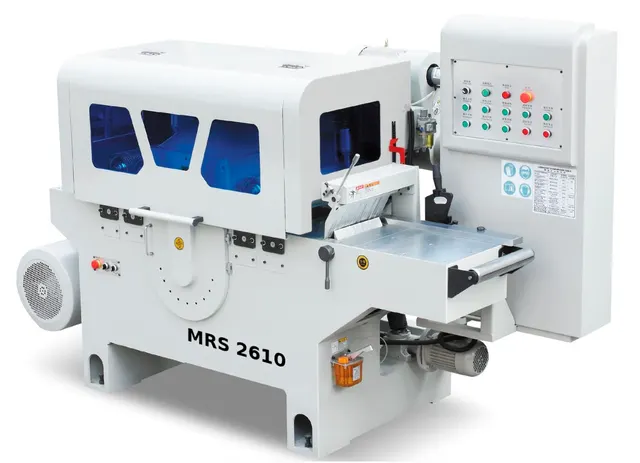
Обслуживание Holzmatic MRS 2610: узлы, расходники и регламент
Holzmatic MRS 2610 · Многопилы · Редакция Промсделки · чтение 5 мин · обновлено 30.09.2026
Многопильный станок Holzmatic MRS 2610 рассчитан на продольный раскрой бруса в ламели. В основе конструкции — один пильный вал (Ø 50 мм) с возможностью установки до пяти дисков диаметром 305–355 мм, вальцовая подача с регулировкой скорости 3–18 м/мин и пневматический прижим заготовки. Чтобы станок стабильно выдавал требуемую геометрию и не простаивал из‑за внезапных отказов, нужно своевременно обслуживать несколько ключевых узлов. Ниже — что, как часто и какими расходниками заниматься, а что лучше доверить специалистам.
Узлы, требующие постоянного внимания
Пильный вал и пилы — основной рабочий орган. Согласно характеристикам модели, используются диски диаметром 305–355 мм с посадочным отверстием 50 мм. Затупление пилы ведёт к перегрузке двигателя (22 кВт), браку по чистоте пропила и вибрациям, которые разрушают подшипниковые узлы. Владельцы форматно‑раскроечных станков отмечают, что даже качественный диск начинает давать сколы, как только теряет остроту, — для многопила это верно вдвойне, так как работа идёт одновременно несколькими дисками. Рекомендовано контролировать состояние режущей кромки через каждые 10–15 часов работы, а при распиловке сухой твёрдой древесины — чаще.
Верхние подающие вальцы (4 шт.). Их поверхность должна обеспечивать надёжное сцепление с брусом без проскальзывания. Износ резинового покрытия или налипание смолы снижают скорость подачи и могут стать причиной неравномерной толщины ламели. Очистка вальцов от смолы — ежедневная операция, а проверка состояния покрытия — еженедельно.
Пневматический прижим и направляющая линейка. Цилиндры прижима и упоры не должны иметь утечек сжатого воздуха. Зазор между линейкой и пилой влияет на точность ширины ламели. При каждом переходе на другой типоразмер бруса проверяют параллельность линейки пильному валу.
Аспирационная система — два патрубка Ø 150 мм. Забитые каналы резко ухудшают отвод стружки, перегревают пилы и создают пожароопасную ситуацию. Проверка проходимости и очистка — перед каждой сменой.
Подшипники пильного вала — закрытые, но перегрузки и вибрации сокращают их ресурс. В паспорте обычно указан ресурс 3000–5000 часов, фактически при интенсивной работе подшипники могут потребовать замены уже через 1500–2000 часов, если вовремя не менять тупые пилы.
Расходные материалы и запчасти
Основные расходники — пильные диски. Для MRS 2610 подходят диски диаметром 305, 315, 330 или 355 мм с посадкой 50 мм. Количество — до 5 штук. При выборе обращают внимание на толщину пропила: слишком толстый диск увеличивает нагрузку на вал и отходы, слишком тонкий — быстрее изнашивается. Рекомендуется иметь комплект запасных дисков на заточку, чтобы не прерывать производство.
Смазочные материалы. Для направляющих и винтов электромеханического подъёма стола используют консистентную смазку (литиевую или аналогичную) с периодичностью, указанной в руководстве по эксплуатации. Для пневматики — специальное масло для смазки цилиндров (попадает в воздушную линию через лубрикатор, если он предусмотрен установщиком).
Ремни привода подачи (если имеются) — при обнаружении трещин или ослабления натяжения заменяют. Уточнить тип и размер можно по каталогу производителя.
Фильтры пневмосистемы — если на станке установлен блок подготовки воздуха, фильтры меняют раз в полгода или по мере загрязнения.
Регламент обслуживания
Точная периодичность всегда приводится в заводской документации. Ниже — сводка на основе отраслевой практики для аналогичных многопилов.
Ежесменно
- Визуальный осмотр пил: нет трещин, выломанных зубьев, нагара.
- Очистка вальцов и стола от смолы и опилок.
- Продувка аспирационных каналов (проверка тяги).
- Контроль уровня масла в пневмолубрикаторе.
- Проверка натяжения ремней привода подачи.
Еженедельно
- Проверка состояния подшипников пильного вала (нагрев, шум, люфт).
- Осмотр направляющей линейки на износ.
- Смазка винтов электромеханического подъёма стола.
- Тест работы всех кнопок и аварийных остановов.
- Проверка давления в пневмосистеме (не ниже 6 бар, если не указано иное).
Ежемесячно
- Снятие и балансировка пильных дисков (при подозрении на вибрацию).
- Замена масла в редукторе подачи (если предусмотрено конструкцией).
- Проверка электрических соединений, подтяжка клемм.
Раз в квартал
- Замена смазки в подшипниках (если подшипники открытого типа).
- Проверка параллельности вала и стола, регулировка.
- Тест на сопротивление изоляции двигателей.
Раз в год
- Капитальный осмотр всех подшипников, при необходимости — замена.
- Ревизия пневмоцилиндров, замена уплотнений.
- Комплексная проверка электрики и автоматики.
Что можно сделать самостоятельно, а что требуют сервиса
Своими силами: замена пильных дисков, чистка и смазка, замена ремней, мелкая регулировка прижимов. Если есть навыки — можно заменить подшипники пильного вала, но при условии, что станок надёжно зафиксирован, а новый подшипник запрессован правильно. Снятие и установка дисков — операция, которую осваивает любой оператор за несколько смен.
Требуется вызов сервиса: при повреждении вала (трещина, биение свыше 0,05 мм), выходе из строя электродвигателя (межвитковое замыкание — нужна перемотка), капитальном ремонте пневматики с заменой цилиндров, настройке синхронизации подающих вальцов (если они приводятся от одного двигателя через цепь или редуктор). Также специалиста стоит приглашать для балансировки пильного узла, если после замены диска остаётся вибрация.
Типичные ошибки обслуживания, ведущие к поломкам
- Работа тупыми пилами — самая частая причина перегрузки двигателя и ускоренного износа подшипников. В отзывах пользователи подтверждают: «ЛДСП быстро тупит диск» — для твёрдой древесины ситуация аналогична. Экономия на заточке оборачивается более дорогим ремонтом.
- Пренебрежение чисткой аспирации — забитые патрубки и внутренние полости ведут к накоплению мелкой фракции, которая при искре может воспламениться. Кроме того, пыль оседает на двигателе и ухудшает его охлаждение.
- Несвоевременная смазка направляющих — приводит к «закусыванию» стола при регулировке толщины и выходу из строя электропривода подъёма (0,75 кВт).
- Игнорирование люфта в подшипниках — даже небольшой люфт быстро переходит в разрушение сепаратора и заклинивание вала. Проверку шума и нагрева можно делать раз в смену рукой на корпусе.
- Использование неподходящих пильных дисков — диски с иным посадочным отверстием или неправильной толщиной пропила приводят к биению. Только диски Ø 50 мм и в рекомендованном диапазоне диаметров.
При правильном уходе многопильный станок Holzmatic MRS 2610 способен отработать заявленный моторесурс без серьёзных вложений. Чтобы разобрать это на реальном примере, возьмём один из MRS 2610, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: ссылка на объявление.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.