Обслуживание Holzmatic J-274: что, когда и как проверять
Holzmatic J-274 · Торцовка и оптимизация · Редакция Промсделки · чтение 6 мин · обновлено 01.11.2026
Holzmatic J-274 — торцовочный станок с пневмоподачей пилы, предназначенный для чистовой торцовки заготовок толщиной до 100 мм и шириной до 300 мм. Оснащён двигателем 5,5 кВт, пильным валом 25,4 мм и штатным диаметром пилы 450 мм. Рабочее давление в пневмосистеме — 0,6–0,8 МПа, диаметр аспирационного отверстия — от 100 до 125 мм. Чтобы станок работал без сюрпризов, нужно вовремя обслуживать пять основных систем: пильный узел, пневматику, аспирацию, электрику и направляющие. Разберём каждую по порядку.
Пильный узел: главные точки контроля
Пила диаметром 450 мм на валу 25,4 мм — основной расходник. Частота вращения 3000 об/мин даёт высокую линейную скорость, при которой тупой или неправильно разведённый зуб приводит к перегрузке двигателя и вибрациям. Рекомендуется проверять состояние зубьев каждые 4–8 часов работы. Признаки затупления: повышенный натяг при подаче, подпалины на торце, «рваный» рез.
При установке новой пилы обязательно контролируют биение — допустимое по паспорту не более 0,03–0,05 мм на радиусе 100 мм. Если биение больше, проверяют чистоту посадочного места на валу и состояние фланцев. Фланцы должны быть без заусенцев и грязи. Момент затяжки гайки вала — обычно 60–80 Н·м, точное значение смотрят в инструкции. Недостаточная затяжка ведёт к провороту пилы и поломке вала.
Подшипники пильного вала — сдвоенные радиально-упорные. Средний ресурс при двухсменной работе — около 3000–4000 часов. Шум, нагрев корпуса выше 60 °C или люфт — сигнал к замене. Смазку закладывают при монтаже; в процессе эксплуатации подшипники закрытого типа (2RS) не требуют дополнительной смазки. Если конструкция станка предусматривает маслёнки, раз в 500 часов добавляют 1–2 капли литиевой смазки.
Пневмосистема: цилиндр, клапан, фильтр
Пневмоподача пилы организована через педаль и пневмоцилиндр. Рабочее давление — 0,6–0,8 МПа. Первый узел, который выходит из строя, — фильтр-влагоотделитель на входе. При наличии конденсата внутри корпуса его очищают раз в смену, а раз в месяц меняют фильтрующий элемент. Если этого не делать, вода попадает в цилиндр, смывает смазку и вызывает коррозию зеркала цилиндра.
Манжеты пневмоцилиндра теряют эластичность через 2–3 года. Признак: замедленный ход или «зависание» пилы в верхнем положении. Для замены манжет разбирают цилиндр, проверяют зеркало на царапины. Профилактически — раз в год смазывают шток силиконовой смазкой. Управляющий электропневмоклапан (если есть) требует проверки контактов и чистоты пилотного отверстия раз в полгода.
Аспирация: эффективная вытяжка — залог точности
Диаметр патрубка 100–125 мм — стандарт для станков этого класса. При недостаточном разрежении стружка и пыль накапливаются на направляющих и механизме подачи, что приводит к преждевременному износу. Раз в смену проверяют, не забит ли рукав. Раз в месяц осматривают вентилятор вытяжки — проскальзывание ремня или люфт подшипников снижают скорость потока.
Для станка с пневмоподачей критично, чтобы аспирация включалась одновременно с запуском пилы. Если реализована автоматика — проверяют срабатывание реле. Без автоматики оператору нужно не забывать открывать заслонку. Иначе пыль ускоряет износ втулок и цилиндров.
Смазка направляющих и подшипников каретки
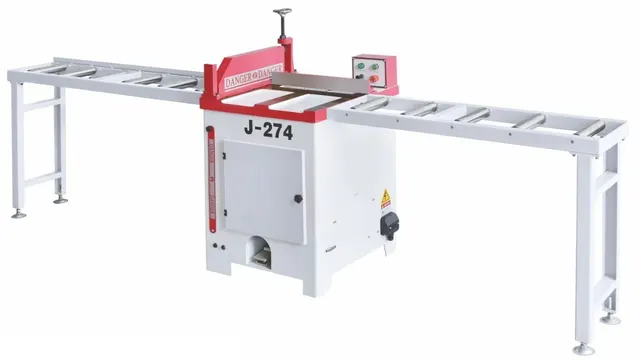
Каретка торцовочного станка (при наличии опциональных столов) перемещается по линейным направляющим. В базовой версии, представленной в продаже, столы отсутствуют, но если в хозяйстве докуплены модули подачи, то их обслуживают раз в 500 часов: очищают рельсы от опилок и наносят тонкий слой консистентной смазки. Шариковые втулки закрытого типа смазки не требуют, но при появлении стука — это признак выработки, заменяют втулки.
На станке также есть шарниры пневмоподачи и упоры. Их раз в месяц смазывают универсальной смазкой (WD-40 или литиевая). Избыток смазки собирает пыль — наносить строго по месту трения.
Электрика и органы управления
Двигатель 5,5 кВт (обычно 380 В). Раз в полгода проверяют контакты в клеммной коробке, состояние пускателя и теплового реле. При частом срабатывании автомата проверяют ток потребления — он не должен превышать номинальный более чем на 10 %. Подшипники двигателя при отсутствии маслёнок — необслуживаемые, при гуле или вибрации мотор несут в перемотку.
Кнопки аварийного останова и педаль пневмоподачи проверяют на механическое заедание раз в смену. При загрязнении контактов педаль может не возвращаться — разбирают и продувают сжатым воздухом.
Типичные ошибки обслуживания
Самая частая — использование пилы с неправильным посадочным отверстием или с разводом зуба, не соответствующим скорости реза (3000 об/мин). Станок «тяжелеет», ремень (если есть) проскальзывает, подшипники греются. Владельцы в отзывах по аналогичному оборудованию отмечают, что после перехода на качественные пилы (например, с твёрдосплавными напайками) ресурс узлов вырастает вдвое.
Вторая ошибка — игнорирование конденсата в пневмосистеме. Вода разъедает манжеты, шток ржавеет, и через год цилиндр начинает травить. Замена фильтра-влагоотделителя стоит копейки, а цилиндр — порядка 30 % от стоимости станка.
Третья — работа без аспирации. Мелкая пыль забивает направляющие и зазоры в подшипниках, вызывая ускоренный износ. Чистка сжатым воздухом раз в неделю обязательна.
Регламент обслуживания (таблица)
| Узел / Работа | Периодичность | Выполняет | Примечание |
|---|---|---|---|
| Проверка состояния пилы (затупление, биение) | Каждые 4–8 часов / перед сменой | Оператор | При подозрении — правка или замена |
| Очистка фильтра-влагоотделителя пневмосистемы | Ежесменно | Оператор | Слив конденсата, при наличии отложений — замена элемента |
| Проверка контактов пускателя и теплового реле | Раз в 500 часов | Электрик | Подтяжка винтов, продувка от пыли |
| Смазка шарниров и штока пневмоцилиндра | Раз в месяц | Механик | Литиевая или силиконовая смазка |
| Замена подшипников пильного вала | 3000–4000 часов (или по износу) | Сервис | При люфте, шуме, нагреве |
| Диагностика пневмоцилиндра (манжеты, зеркало) | Раз в 2 года | Сервис | При замедлении или зависании — немедленно |
| Общая чистка станка от опилок и стружки | Ежедневно после работы | Оператор | Особенно направляющие и пневмоузел |
Когда звать сервис, а что можно сделать самому
Оператор без специального инструмента может заменить пилу, очистить фильтр, смазать шарниры и подтянуть контакты. Если станок гудит, вибрирует или не поднимает пилу — лучше пригласить механика. Замена подшипников пильного вала требует съёмников, динамометрического ключа и опыта — самостоятельная работа часто приводит к повреждению вала или перекосу.
Ремонт пневмоцилиндра (разборка, замена манжет) — средний уровень; при наличии ЗИПа и мануала можно сделать самому. Но если цилиндр деформирован или зеркало изношено, потребуется замена всего блока — это уже к сервисникам.
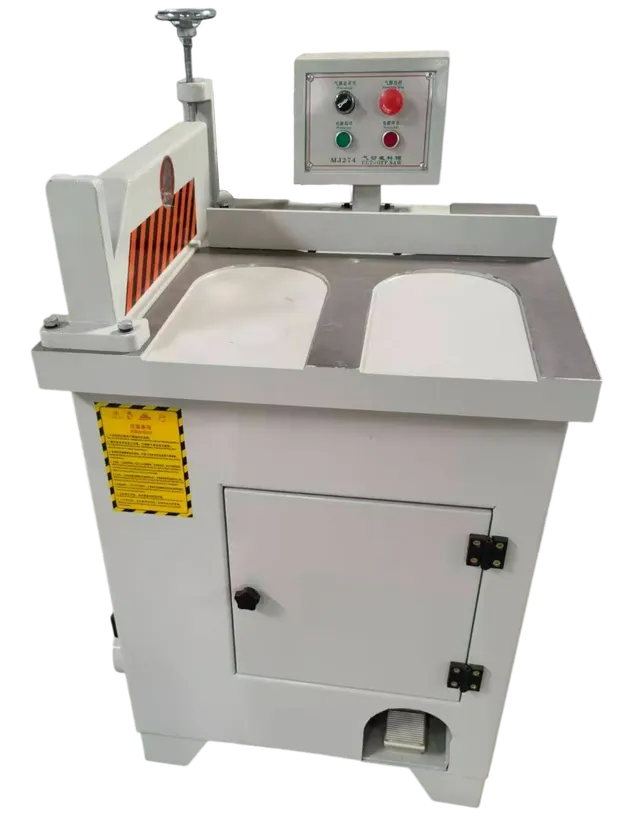
Чтобы разобрать это на реальном примере, возьмём один из торцовочных станков Holzmatic J-274, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: Holzmatic J-274 на площадке. Данный экземпляр продаётся без столов, с двигателем 5,5 кВт, пилой 450 мм, пневмоподачей. Цена — 189 000 руб., город — Москва. Состояние не указано, поэтому при осмотре обязательно проверяют биение пильного вала, герметичность пневмоцилиндра и состояние подшипников двигателя. Отсутствие столов упрощает доступ к пневмоузлу, но требует приобретения отдельной системы подачи, если нужна автоматизация.
Соблюдение простого регламента — чистка, смазка, своевременная замена расходников — позволяет продлить ресурс Holzmatic J-274 до капитального ремонта (8–10 лет двухсменной работы). Главное — не экономить на пилах и фильтрах.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге