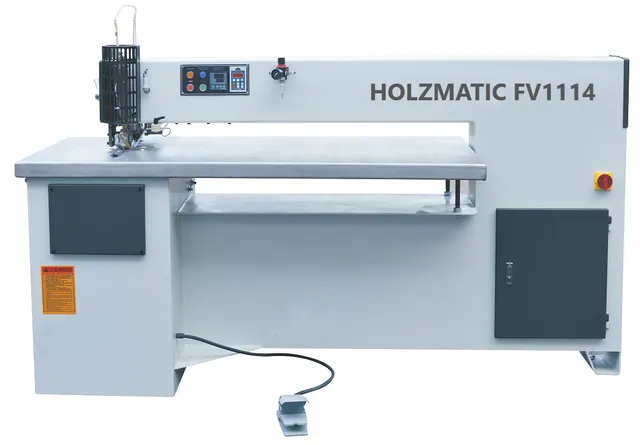
Holzmatic FV1114: обзор станка для сшивки шпона термонитью
Holzmatic FV1114 · Шпон и фанера · Редакция Промсделки · чтение 6 мин · обновлено 28.09.2026
Сшивка шпона термонитью — одна из ключевых операций при подготовке листового материала к склеиванию в фанеру, мебельные щиты или гнутоклеёные детали. От качества сшитого стыка напрямую зависит прочность готового изделия и количество отходов. Holzmatic FV1114 — машина, спроектированная для этой задачи, и её характеристики стоит разобрать не по цифрам из паспорта, а в привязке к реальным производственным условиям.
Чтобы разобрать это на реальном примере, возьмём один из Holzmatic FV1114, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: Станок для сшивки шпона термонитью HOLZMATIC FV1114. Цена — 506 200 рублей, место — Москва, состояние не указано. Ориентируясь на эти цифры, разберём, что станок реально может, а где его лучше не использовать.
Рабочая ширина 920 мм: что это значит на практике
Габаритная ширина станка — около 1,2 м, полезная ширина обрабатываемого листа — 920 мм. Это означает, что за один проход можно сшить шпон шириной до 920 мм. В мебельном и фанерном производстве стандартный лист лущёного или строганого шпона редко превышает 900 мм, поэтому станок закрывает основную номенклатуру. Если требуется соединить шпон шириной, скажем, 1200 мм, придётся сшивать два листа последовательно — сначала один край, затем другой. Это снижает производительность и увеличивает риск смещения стыка, но технически возможно.
Важно: рабочая ширина — это не ширина подающего стола, а расстояние между направляющими роликами или нитенаправителями. На практике максимальная ширина листа, который можно свободно подать, будет на 10–15 мм меньше из-за конструкции боковых упоров. Так что шпон 910–915 мм пройдёт, а 920 — уже на пределе.
Толщина шпона: от 0,4 до 3 мм — это весь ходовой диапазон
Станок рассчитан на тонкий листовой материал: от самого тонкого строганого шпона (0,4 мм) до более толстого лущёного (3 мм). Для фанерного производства это именно те толщины, которые идут на внутренние слои и рубашки. Если шпон тоньше 0,4 мм (например, для декоративного покрытия искусственного шпона), он может порваться или застрять в подающих роликах из-за недостаточной жёсткости. Если толще 3 мм — это уже не шпон, а доска, и станок не сможет её прогреть и провести через ролики.
Стоит учесть: при работе с толстым шпоном (2,5–3 мм) скорость подачи придётся снижать, чтобы термонить успела оплавиться и склеить стык. При тонком шпоне (0,4–0,6 мм), наоборот, можно увеличить скорость, но велик риск, что нить прожжет насквозь хрупкий материал.
Скорость подачи 30 м/мин — насколько она реальна
Паспортная скорость подачи — до 30 м/мин. Это значит, что лист длиной 2,5 метра будет сшит за 5 секунд. Однако достижимая скорость сильно зависит от типа применяемой термонити, её температуры плавления, влажности шпона и состояния нагревательных элементов. На практике на большинстве производств работают на 15–20 м/мин — это даёт стабильный стык без пропусков. Если шпон имеет неровные кромки или небольшие трещины, скорость приходится ещё снижать.
Производительность FV1114 при скорости 20 м/мин составит около 1200 погонных метров сшитого стыка за смену (8 часов). Это позволяет обеспечить сырьём один-два пресса формата 1,3×2,5 м средней загрузки. Для массового производства (например, крупная фанерная линия) этого может не хватить — здесь потребуются станки с подачей 50–60 м/мин.
Мощность: 1,2 кВт — маловато, но хватает
Общая мощность 1,2 кВт включает нагрев (0,75 кВт) и привод подачи (0,18 кВт). Остальное — освещение, управление. Энергопотребление скромное, что хорошо для небольших цехов с ограниченным лимитом по электричеству. Но нагреватели мощностью 750 Вт для станка шириной 920 мм — немного. При работе в холодном помещении (ниже +10 °C) или при высокой скорости подачи тепла может не хватить для надёжного сплавления нити. В таких случаях приходится ставить дополнительный нагревательный элемент или прогревать шпон перед подачей.
Привод подачи 0,18 кВт — маломощный, что означает: станок не рассчитан на подачу тяжёлых или склеенных листов. Только одиночный шпон стандартной плотности.
Где FV1114 уместен, а где лучше поискать другую машину
Этот станок — решение для небольших и средних производств, где объёмы сшивки шпона не превышают 1000–1500 погонных метров в смену. Он хорошо встраивается в линию: перед ним достаточно ручного или простого механизированного подающего стола, а после — вакуумный укладчик или тележка. Типичные применения: мебельные щиты, внутренние слои фанеры, гнутоклеёные изделия, дверные полотна.
Где станок не справится: если шпон имеет значительную кривизну (более 5 мм на 1 м длины), часто рвётся или имеет широкие трещины — сшивка будет нестабильной. Также не подходит для шпона с влажностью выше 12% (термонить хуже склеивает влажный материал). И, разумеется, для шпона шире 920 мм или толще 3 мм.
Сравнение с аналогами
Прямой конкурент FV1114 — немецкие станки типа Kuper FW/L, которые стоят в 2–3 раза дороже, но имеют более мощный нагрев (1,5–2 кВт) и большую ширину (1200–1400 мм). Если объёмы позволяют окупить вложения, Kuper предпочтительнее. На китайском рынке есть дешёвые копии с иными названиями, но их качество нагрева и точность подачи часто хуже. Holzmatic FV1114 находится в среднем сегменте: по надёжности и цене он близок к европейским станкам начального уровня (например, тех же Kuper 60-х годов, но с современными нагревателями).
Обслуживание и запчасти
Основные расходные материалы — термонить. Она продаётся катушками по 1–2 кг, среднего расхода хватает на 20–30 тысяч погонных метров сшивки (зависит от ширины листа и шага нити). Нагревательные элементы (0,75 кВт) — ресурс около 3–5 тысяч часов при правильной эксплуатации, но чаще выходят из строя из-за перегрева при забитых вентиляционных отверстиях или отложений смолы. Рекомендуется раз в неделю продувать кожух нагревателя сжатым воздухом.
Механическая часть простая: ролики, подшипники, ремённая передача. Возможные неисправности — износ прижимных роликов (со временем они истираются от контакта с нитью) и заедание подающих валов из-за попадания клея или опилок. Запчасти (нагреватели, термопары, ролики) доступны у официального дилера Holzmatic, но срок поставки может составлять 2–4 недели. Общие рекомендации по уходу типичны для деревообрабатывающего оборудования: регулярная очистка, смазка направляющих, замена нити при появлении признаков усталости материала.
Типичные проблемы, которые могут возникнуть на любом оборудовании данного класса, описаны, например, в обзоре типовых неисправностей форматно-раскроечных станков — хотя категория другая, многие советы по уходу за приводами и нагревателями применимы и здесь.
Выводы
Holzmatic FV1114 — рабочий станок для сшивки шпона средней производительности. Он закроет потребности небольшого цеха по выпуску фанеры, щитов или дверей. Главные ограничения: ширина 920 мм (не для широкоформатных листов), мощность нагрева (нужна осторожность при низких температурах) и максимальная толщина шпона 3 мм. Перед покупкой стоит проверить реальное состояние нагревателей и роликов конкретного экземпляра, а также уточнить наличие термонити нужного типа у поставщика.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге