Что умеет Holzmatic FV1109: характеристики и где применяется
Holzmatic FV1109 · Шпон и фанера · Редакция Промсделки · чтение 6 мин · обновлено 30.10.2026
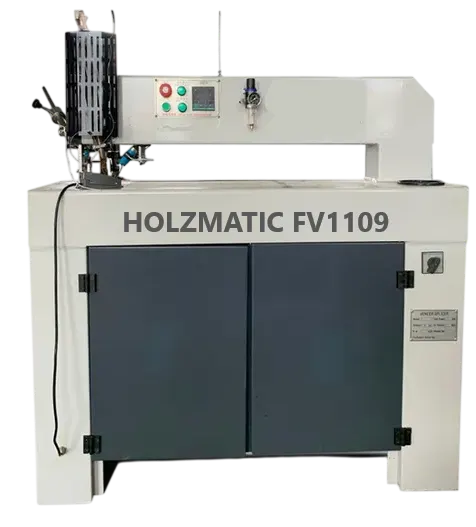
Holzmatic FV1109 — это станок для сшивки (сращивания) листов шпона по кромке. Он относится к категории оборудования для производства мебельных фасадов, дверных полотен и столярных щитов. Принципиальная особенность модели — соединение термонитью, а также низкая потребляемая мощность 0,63 кВт.
В этой статье разберём, что каждая цифра в паспорте означает для производства, на каких задачах этот станок окупается и где он окажется бесполезен.
Почему термонить, а не клей
В станках со склейкой кромки расплавленный клей подаётся на шов. У этого способа есть минусы: толстый клеевой шов, который виден после полировки, и необходимость прогревать большую массу клея. Станки с термонитью работают иначе: в зону шва подаётся синтетическая нить, которая плавится под нагревом и прижимными роликами вплавляется в структуру шпона.
Практический смысл этого способа в том, что шов получается гибким и почти без клеевой массы. После склейки щита при шлифовке не возникает твёрдых комков клея, а поверхность проще довести до товарного вида. В отличие от клеевых станков, где бак с клеем нужно греть постоянно, термонить потребляет энергию только в момент сшивки. Это снижает затраты на электроэнергию и исключает риск полимеризации клея при остановке линии.
На мебельных производствах такой способ ценят за отсутствие клеевого валика на стыке. Термонить вплавляется в волокна, и после шлифовки линия стыка визуально почти не читается. Это важно для фасадов, которые покрывают прозрачным лаком. Если сравнивать с клеевой нитью, то термонить даёт более эластичный шов: он не трескается при усушке и увлажнении готовой детали.
Что означают паспортные данные
Рабочая ширина 920 мм
Это максимальная ширина листа шпона, который можно подать в станок. Важно понимать: это не ширина получаемого щита. Листы сшиваются в ленту, а из ленты набирается пакет для прессования. Формат 920 мм ориентирован на мебельные щиты и фасады. Для производства полного листа фанеры 1220х2440 мм такой ширины недостаточно, там нужны станки на 1300–1500 мм.
Толщина шпона от 0,3 до 2 мм
Диапазон охватывает все распространённые толщины лицевого шпона: от строганого (0,4–0,6 мм) до лущёного (1,0–2,0 мм). Если ваше производство работает с core-шпоном толщиной 3 мм и более, эта модель не подходит — нить не обеспечит необходимую жёсткость шва.
Скорость подачи до 18 м/мин
Формально за час станок может выдать более 1000 погонных метров. На практике с учётом укладки листов и контрольных замеров стабильная производительность оператора — 400–600 погонных метров в смену. Этого достаточно для сборки мебельных щитов и дверных полотен на небольшом производстве. Штучная подача листов означает, что оператор физически устаёт, поэтому планировать 8 часов работы на максимальной скорости нельзя.
Мощность 0,63 кВт и напряжение 380 В
Один из главных аргументов для цехов с ограниченным энерголимитом. Станок подключается к стандартной сети 380 В и не требует выделенной линии. Потребление на уровне обычного электроинструмента. Нагрев активной зоны происходит быстро, а 0,18 кВт привода подачи достаточно для перемещения лёгкого шпона. Для небольших производств это заметная экономия в сравнении с клеевыми станками, где греется бак и постоянно работает насос.
Важно понимать, что станок не рассчитан на высокую интенсивность работы в три смены. Привод подачи мощностью 0,18 кВт и лёгкая рама рассчитаны на аккуратную работу с тонким материалом. Постоянная загрузка толстым шпоном на максимальной скорости быстро приведёт к износу подшипников подающего вала и перегреву нагревательного элемента.
Где этот станок уместен
FV1109 закрывает участок сшивки листов в производстве мебельных фасадов из шпона, дверных каркасов, столярных щитов. Он позволяет восстановить раскроенный лист или заранее собрать широкую полосу под последующий раскрой. На небольших мебельных фабриках он часто работает как самостоятельная единица, обслуживая один пресс.
Где его возможностей не хватит
Во-первых, на фанерных комбинатах, где требуется сшивать шпон в бесконечную ленту для автоматической линии сборки пакетов. Там нужны полностью автоматические станки с шириной от 1300 мм и скоростью от 30 м/мин. Во-вторых, для строганого шпона с косым срезом, где требуется качественная точная подгонка кромки — здесь нужны гильотинные ножницы в паре со станком. В-третьих, машина не предназначена для работы с толстым слоистым шпоном.
Сравнение с другими способами сшивки
При выборе оборудования важно понимать, что термонить — не единственный способ сшивки шпона. Ниже сравнение по практическим критериям.
| Способ | Когда подходит | Риск | Что проверить |
|---|---|---|---|
| Термонить (как в FV1109) | Лицевые поверхности, фасады под прозрачную отделку, где важен аккуратный шов | Стоимость нити выше массы клея; при неправильной настройке температуры нить рвётся | Плотность прилегания роликов, равномерность нагрева по длине стола |
| Расплавленный клей | Черновая сшивка внутренних слоёв, высокая скорость при низкой цене расходников | Клеевой шов выступает над поверхностью, комки клея мешают шлифовке | Температуру клеевого бака, отсутствие пауз (клей деградирует) |
| Клеевая лента | Единичное производство, ремонт кромок, работа с дорогим толстым шпоном | Низкая производительность, лента может отклеиваться при хранении | Качество прикатки, влажность шпона |
Обслуживание и на что смотреть при осмотре
Конструкция FV1109 простая: нагревательный модуль, прижимные ролики, подающий транспортёр и бобина с нитью. Основные затраты на обслуживание — покупка расходной нити. Нагревательный элемент мощностью 0,45 кВт со временем может окисляться, поэтому при осмотре б/у станка стоит попросить продавца включить прогрев и проверить равномерность нагрева. Привод подачи 0,18 кВт — это, как правило, небольшой мотор-редуктор; стоит проверить уровень масла и отсутствие постороннего шума при работе на разных скоростях.
Типичная проблема машин с термонитью — загрязнение направляющих и прижимных роликов смолой шпона. Регулярная очистка роликов и стола — залог стабильной подачи. Если станок долго стоял без работы, перед запуском нужно протереть нагревательные зоны спиртом или уайт-спиритом, чтобы убрать окислы. При работе с хвойными породами смола налипает быстрее, поэтому очиститель для валков должен быть под рукой.
Для работы станка важно правильно подготовить кромку шпона. Неровная кромка с зазорами более 0,5–1 мм приведёт к тому, что нить не сможет заполнить пустоты, и шов будет хрупким. Поэтому в технологическую цепочку обязательно включают гильотинные ножницы или форматно-раскроечный станок с точным резом.
Реальный пример для оценки
Чтобы разобрать это на реальном примере, возьмём один из Holzmatic FV1109, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: ссылка на объявление.
На момент публикации станок находится в Москве. Год выпуска и фактическое состояние в объявлении не указаны, поэтому перед выездом на осмотр это стоит уточнить у продавца. Цена в текущем объявлении — 313 400 рублей.
Вывод
Holzmatic FV1109 — оборудование для нишевой задачи: сшивка лицевого шпона толщиной 0,3–2 мм для мебельных и столярных производств. Его главные козыри — низкое энергопотребление и аккуратный шов термонитью. Он не подойдёт крупным фанерным комбинатам, зато для малой и средней мебельной фабрики может стать базовым станком на участке сшивки.
При покупке конкретного аппарата важно проверить состояние нагревателей и прижимных роликов, а также уточнить комплектность (наличие собственной бобины с нитью). Расходы на нить будут постоянной статьёй затрат, это нужно заложить в себестоимость заранее.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге