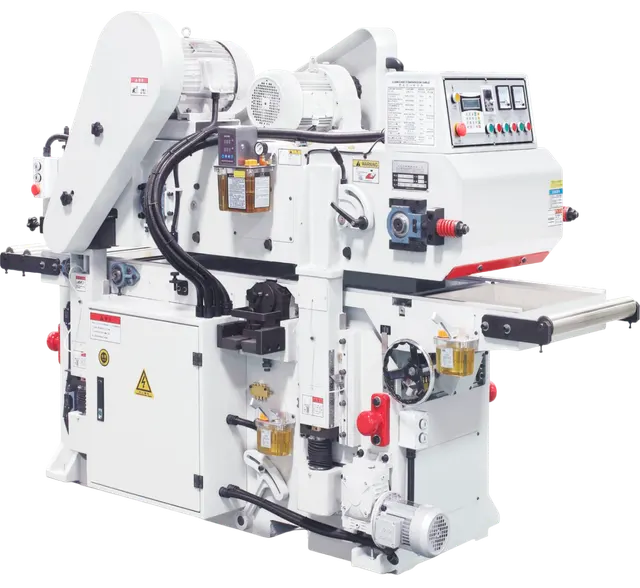
Обслуживание Holzmatic B470A: узлы, расходники и регламент
Holzmatic B470A · Рейсмусы и фуганки · Редакция Промсделки · чтение 5 мин · обновлено 24.09.2026
Двухсторонний рейсмусовый станок Holzmatic B470A (модификация на 470 мм) оснащён спиральным ножевым валом типа «кукуруза», литой станиной, пальчиковым конвейером и автоматическим программатором толщины. Мощность верхнего строгального вала — 15 кВт, нижнего — 7,5 кВт, скорость подачи регулируется от 3 до 24 м/мин. Вес станка — 2300 кг, диаметр вала — 100 мм. Такая конструкция требует регулярного обслуживания, чтобы сохранить точность обработки и не допустить преждевременного износа дорогих узлов. Ниже — разбор ключевых точек внимания, расходников и регламента, основанный на общих рекомендациях по оборудованию данного типа и отзывах владельцев схожих моделей.
Основные узлы, требующие внимания
Ножевой вал и режущие пластины
Спиральный вал (твердосплавные пластины, расположенные по винтовой линии) обеспечивает чистое строгание и меньший уровень шума, но требует контроля состояния каждой пластины. В отличие от прямых ножей, пластины можно поворачивать или заменять по отдельности. Признак износа — появление полос или ворса на обрабатываемой поверхности.
Подшипники валов
Верхний и нижний строгальные валы вращаются со скоростью 5000 об/мин. Подшипники работают в условиях вибрации и пыли. На форумах владельцы рейсмусов отмечают, что типичная причина повышенной вибрации — износ подшипников при отсутствии своевременной смазки. Замена подшипников — операция, требующая съёма вала и последующей балансировки.
Пальчиковый конвейер и привод подачи
Конвейер подачи состоит из резиновых пальчиков на цепях. Износ пальчиков приводит к проскальзыванию заготовки и неравномерной подаче, особенно на коротких деталях (минимальная длина 300 мм). Двигатель подачи мощностью 3,7 кВт через редуктор вращает цепную передачу. Необходимо следить за натяжением цепей и износом звёздочек.
Система аспирации и пылеудаления
На B470A установлены два патрубка диаметром 150 мм. Забивание магистралей стружкой и опилками — частая причина остановки станка или ухудшения качества обработки. В отзывах упоминается, что недостаточный отсос приводит к нагреву стружечных каналов и залипанию смолы на валах.
Программатор и датчики толщины
Автоматическая настройка толщины выполняется с помощью программатора. Электронная плата и концевые выключатели могут выходить из строя из-за попадания пыли или скачков напряжения. Владельцы рекомендуют обесточивать станок при длительных простоях и использовать стабилизатор напряжения.
Расходники и материалы
Для обслуживания Holzmatic B470A потребуются:
- Твердосплавные пластины (ножи) для спирального вала. Производитель не указывает типоразмер, но на рынке распространены пластины 15×15×2,5 мм или аналоги. Запас — минимум одна упаковка (10–20 шт.) на случай сколов.
- Смазка для направляющих и подшипников. Для подшипников валов — консистентная смазка на литиевой основе (например, Shell Gadus S2 V220). Для направляющих стола — масло ISO VG 68 или аналог.
- Ремни привода. Верхний вал мощностью 15 кВт передаёт вращение через ременную передачу. Периодическая проверка натяжения и замена при трещинах или износе.
- Фильтры аспирации. Если станок подключён к центральной системе — очистка или замена фильтров каждые 3–6 месяцев в зависимости от загрузки.
- Резиновые пальчики конвейера. Комплект пальчиков для B470A можно заказывать под номером детали (требуется уточнение у поставщика).
Регламент обслуживания
Ежесменно
- Осмотр состояния пластин ножевого вала — отсутствие сколов, выкрашиваний. При наличии дефектов — поворот или замена.
- Проверка уровня масла в редукторе подачи (масло должно быть на уровне контрольного отверстия).
- Очистка стола и конвейера от смолы и опилок. Использовать растворитель (уайт-спирит) на тканевой салфетке.
- Контроль натяжения ремней (прогиб 10–15 мм при усилии 30 Н).
Еженедельно
- Смазка направляющих колонн подъёма стола (пресс-маслёнки). Достаточно 3–4 нажатий ручным шприцем.
- Проверка цепей конвейера на износ и натяжение. Смазка цепей аэрозольным составом.
- Очистка аспирационных патрубков и проверка тяги.
Ежемесячно
- Полная ревизия электрооборудования: клеммные соединения, контакты пускателей, чистота блока программатора.
- Замена смазки в подшипниках валов (через пресс-маслёнки, если предусмотрены) или по рекомендации производителя.
- Проверка зазора между строгальными валами и столом (регулировка параллельности).
Раз в полгода–год
- Замена масла в редукторе (обычно каждые 2000 моточасов или раз в год).
- Балансировка ножевого вала (при появлении вибрации после замены пластин).
- Замена ремней привода и цепей конвейера (по мере износа, не дожидаясь разрыва).
Типичные ошибки обслуживания и их последствия
По результатам обсуждений на форумах и в статьях по деревообработке, наиболее частые ошибки владельцев рейсмусов (включая модели со спиральным валом) таковы:
- Экономия на пластинах. Использование затупленных или некачественных твёрдосплавных пластин приводит к появлению ворса и лохматости на детали. Если не заменить пластины вовремя, возрастает нагрузка на подшипники и двигатель.
- Неправильная подача заготовок. Перегрузка конвейера деталями короче минимальной длины (300 мм) вызывает заклинивание пальчиков и поломку цепи.
- Игнорирование аспирации. Забитая система — причина перегрева стружечных каналов и деформации кожуха вала. Владельцы отмечают, что это одна из основных причин вибрации.
- Пропуск смазки направляющих. Из-за этого стол начинает «гулять» при подъёме, нарушается параллельность, появляется разностенность заготовок.
- Скачки напряжения. Электроника программатора чувствительна к перепадам. Выход из строя платы — дорогой ремонт (замена модуля).
Когда вызывать сервис
Ряд операций лучше доверить специалистам:
- Балансировка ножевого вала после замены всех пластин или после ремонта подшипников.
- Замена подшипников валов (требует съёма и последующей центровки).
- Ремонт или настройка программатора (диагностика электроники).
- Выравнивание стола по плоскости (проверка и шабрение направляющих).
Самостоятельное вмешательство в эти узлы без опыта грозит потерей точности и дополнительными поломками.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге