Обслуживание Holzmatic 30D12P: что нужно знать о станке
Holzmatic 30D12P · Фрезерные и ЧПУ · Редакция Промсделки · чтение 4 мин · обновлено 07.10.2026
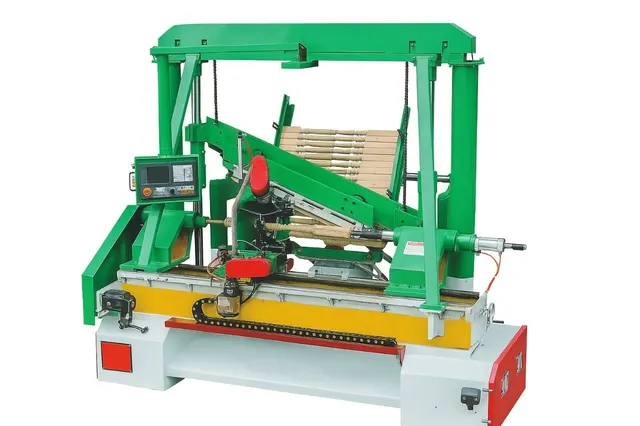
Токарный станок с ЧПУ Holzmatic 30D12P рассчитан на обработку небольших деревянных деталей длиной до 300 мм и диаметром до 120 мм. Конструкция станка включает привод вращения мощностью 6,7 кВт, автоматическую подачу заготовок, два резца чернового съёма, боковой и профильный нож, а также копировальное устройство с точной подстройкой. Фиксация заготовки выполняется пневматическим зажимом на задней бабке при рабочем давлении 0,6–0,8 МПа. От этих конструктивных особенностей и отталкиваются при планировании обслуживания.
Режущий инструмент: контроль геометрии и заточка
Для токарных станков с ЧПУ, к которым относится и Holzmatic 30D12P, установлено, что износ резца и нарушение геометрии режущей кромки напрямую приводят к браку: ухудшается качество поверхности, растёт нагрузка на привод, падает точность копирования.
Заточку резцов и ножей выполняют по мере появления следов прижога на детали или ухудшения чистоты обработки. Владельцы аналогичного оборудования отмечают, что оптимизация режимов резания (подбор оборотов и подачи под конкретную породу дерева) заметно повышает производительность и качество поверхности. При заточке важно сохранить заводские углы — отклонение геометрии ведёт к вибрации и перегрузке механизма подачи.
Пневматическая система и зажим задней бабки
Пневматический зажим — узел, от которого напрямую зависит безопасность и точность. Рабочее давление 0,6–0,8 МПа должно поддерживаться стабильно. Падение давления из-за утечек или засорения фильтра приводит к проскальзыванию заготовки и её выбросу.
В регламент обслуживания включают проверку фильтра-влагоотделителя на входе в пневмосистему, смазку штока пневмоцилиндра специальной смазкой и осмотр уплотнительных колец. Типичная причина вибрации на холостом ходу — износ направляющих втулок задней бабки или загрязнение пневмопривода.
Привод вращения и механизм автоматической подачи
Привод мощностью 6,7 кВт передаёт вращение на шпиндель. В зависимости от комплектации, это может быть ременная передача или зубчатый редуктор. Регулярная замена масла в редукторе и контроль натяжения ремней — обязательные пункты. В паспорте станка указаны интервалы замены смазки, обычно раз в полгода-год при интенсивной работе.
Механизм автоматической подачи заготовок включает цепные или ременные передачи, линейные направляющие и ходовые винты. Эти узлы требуют регулярной очистки от опилок и смазки. Зазоры в направляющих со временем увеличиваются, что сказывается на точности позиционирования. Регулировка зазоров — операция, которую выполняют при плановом техобслуживании.
Копировальное устройство и точность подстройки
Станок работает по копиру с точной подстройкой. Щуп или ролик копира отслеживает профиль эталонной детали или шаблона. Износ щупа, люфт в шарнирах копировального устройства — основные источники погрешности.
При обслуживании проверяют состояние контактного узла копира, смазывают оси и шарниры. Для станков такого класса установлено, что вибрация и неправильная установка резца снижают точность обработки, поэтому балансировке и жёсткости крепления уделяют первостепенное внимание.
Регламент обслуживания и типичные ошибки
Ежесменно: визуальный осмотр пневмосистемы на предмет утечек, проверка давления, осмотр режущей кромки резцов и ножей, удаление стружки и опилок с направляющих и механизма подачи. Еженедельно: смазка направляющих механизма подачи, проверка натяжения ремней привода, очистка фильтра пневмосистемы. Раз в полгода: замена масла в редукторе привода (если применимо), проверка и регулировка зазоров в направляющих и копировальном устройстве, ревизия пневмоцилиндра задней бабки.
Первая и самая частая ошибка — работа тупым инструментом. Это перегружает привод, вызывает вибрацию и ускоряет износ копира. Вторая — пренебрежение пневмосистемой: работа при давлении ниже 0,6 МПа или с загрязнённым фильтром ведёт к нестабильной фиксации заготовки. Третья — использование неподходящих смазок (например, обычного солидола вместо специальной смазки для пневматики), что приводит к залипанию клапанов и цилиндров.
Реальный пример из продажи
Чтобы разобрать это на реальном примере, возьмём один из станков Holzmatic 30D12P, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: Holzmatic 30D12P.
Данный экземпляр находится в Москве. Цена, указанная продавцом, составляет 1 154 300 рублей. На фотографии видно общее состояние станка, компоновку узлов и наличие штатного ограждения. При осмотре конкретного станка обращают внимание на состояние направляющих, отсутствие люфта в шпинделе и работу пневматического зажима.
Вывод
Обслуживание Holzmatic 30D12P сводится к трём основным направлениям: поддержание остроты режущего инструмента, стабильная работа пневмосистемы и своевременная регулировка механических узлов (привода, подачи, копира). Соблюдение регламента и отказ от работы на изношенных расходниках позволяют станку сохранять заявленную точность и производительность на протяжении всего срока службы.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге