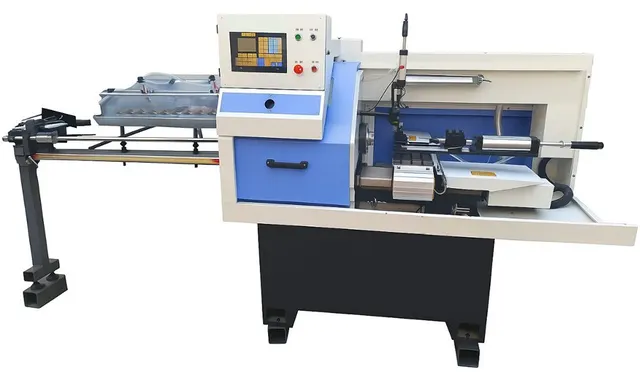
Обслуживание токарного станка с ЧПУ Holzmatic 25D40K: что нужно знать механику и снабженцу
Holzmatic 25D40K · Фрезерные и ЧПУ · Редакция Промсделки · чтение 5 мин · обновлено 07.10.2026
Токарный станок с ЧПУ Holzmatic 25D40K предназначен для обработки небольших деревянных деталей длиной до 250 мм и диаметром до 40 мм. Мощность привода вращения — 4 кВт, станок оснащён двумя резцами (основным и отрезным), автоматической подачей и пневмосистемой с рабочим давлением 0,6–0,8 МПа. Предусмотрена возможность сверления отверстий в торце заготовки. В этой статье — практический разбор узлов, которые требуют регулярного внимания, перечень расходников и рекомендации по регламенту обслуживания, основанные на общих данных по токарной обработке на станках подобного класса.
Основные узлы, требующие регулярного обслуживания
Шпиндельный узел
Шпиндель — основной источник точности и производительности. На Holzmatic 25D40K он приводится электродвигателем мощностью 4 кВт. При смене партии или после длительного простоя рекомендуется проверять балансировку шпинделя. Дисбаланс приводит к вибрациям, которые ухудшают качество поверхности и ускоряют износ подшипников. Владельцы станков этой категории отмечают, что перед запуском серийной обработки полезно прогреть шпиндель на оборотах, близких к рабочим, в течение 3–5 минут — это снижает термические деформации и стабилизирует геометрию.
Направляющие и суппорт
Направляющие скольжения или качения (в зависимости от модификации) обеспечивают перемещение суппорта. Загрязнение стружкой и пылью — основная причина преждевременного износа. Ежесменная очистка направляющих и смазка по карте (обычно централизованная система) обязательна. В паспорте станка указаны точки подачи смазки и её тип — чаще всего консистентная смазка на литиевой основе. Пропуск смазки приводит к задирам и потере точности позиционирования.
Пневмосистема
Рабочее давление 0,6–0,8 МПа поддерживается через фильтр-регулятор-лубрикатор (ФРЛ). Необходимо еженедельно проверять уровень масла в лубрикаторе и сливать конденсат из фильтра. Влажное масло или отсутствие смазки в пневмоцилиндрах зажима патрона вызывают нестабильную фиксацию заготовки, что ведёт к смещению детали и браку.
Резцедержатель и режущий инструмент
Станок оснащён двумя резцами — основным и отрезным. Наиболее частая проблема — износ режущей кромки. Владельцы рекомендуют использовать пластины из карбида вольфрама (твердосплавные). Они дороже быстрорежущей стали, но держат режущую кромку дольше при обработке плотных пород дерева. Затупленный резец создаёт вибрации, приводит к сколам и перегрузке привода. Меняют пластины по мере затупления, но не реже чем через каждые 8–10 часов чистовой обработки.
Расходные материалы и жидкости
- Смазочно-охлаждающая жидкость (СОЖ) — не обязательна при обработке сухой древесины, но при высокой скорости резания или работе с влажной заготовкой подача СОЖ снижает налипание смолы и улучшает качество поверхности. Используют эмульсии на водной основе.
- Пластины для резцов — карбид вольфрама, стандартные формы (например, CCMT или DCMT) с геометрией для дерева. Подбирают под радиус при вершине: для чистовой обработки 0,2–0,4 мм, для черновой — 0,8–1,2 мм.
- Смазка для направляющих — обычно литиевая консистентная (Литол-24 или аналог), реже — масло для централизованных систем.
- Фильтры пневмосистемы — сменные элементы фильтра-регулятора (5–10 мкм). Заменяют раз в полгода или при падении давления более чем на 0,1 МПа от номинала.
Регламент обслуживания: что делают операторы, что — сервисные инженеры
Ежесменные операции (оператор)
- Очистка направляющих, суппорта и зоны резания от стружки.
- Проверка уровня масла в лубрикаторе пневмосистемы.
- Визуальный осмотр режущих кромок резцов на предмет сколов и износа.
- Запуск симуляции программы (dry run) перед обработкой первой детали — особенно после смены инструмента или написания новой программы. Это предотвращает аварии при неправильных траекториях.
- Перед выключением станка рекомендуется снизить обороты шпинделя до минимальных (100–200 об/мин) для плавного торможения, чтобы не повредить подшипники.
Еженедельные операции (оператор или механик)
- Слив конденсата из ресивера пневмосистемы.
- Смазка направляющих по карте (если система не централизованная).
- Проверка затяжки креплений патрона и резцедержателя.
- Контроль давления пневмосистемы (при выключенном станке — 0,6–0,8 МПа).
Ежемесячные / по наработке (сервис или механик)
- Проверка натяжения ремней привода шпинделя (если ременная передача).
- Регулировка зазоров в направляющих суппорта (подтяжка клиньев).
- Замена фильтров пневмосистемы.
- Проверка геометрии станка: параллельность оси шпинделя относительно направляющих, биение шпинделя (допуск обычно не более 0,02–0,03 мм).
- Диагностика подшипников шпиндельного узла (шум, нагрев, люфт).
Типичные ошибки обслуживания, ведущие к поломкам
1. Пропуск прогрева станка. При холодном пуске сразу на рабочие обороты возникает термическая деформация шпинделя и ходового винта. Результат — нестабильные размеры деталей в первой партии, а при постоянной эксплуатации — ускоренный износ подшипников.
2. Несоосность резца и оси вращения. Возникает при неправильной выставке резца по центру или при износе направляющих. Типичные проявления — погрешность шага и глубины резьбы, рваная поверхность. Контролируют соосность по эталонному валику раз в месяц.
3. Чрезмерный вылет инструмента. Чем длиннее вылет резца из резцедержателя, тем выше амплитуда вибраций. Рекомендуемый вылет — не более 3–4 диаметров хвостовика. Несоблюдение ведёт к биению, сколам пластины и браку.
4. Работа без СОЖ при высоких оборотах. При обработке смолистых пород (сосна, ель) без охлаждения смола налипает на резец и заготовку, ухудшая теплоотвод и качество поверхности. Использование эмульсии снижает нагар и увеличивает стойкость пластин.
5. Игнорирование симуляции программы. Запуск обработки без предварительного прогона в холостую может привести к столкновению инструмента с деталью или патроном. Это не ошибка обслуживания в узком смысле, но часть культуры эксплуатации, которую техслужба должна внедрить у операторов.
Что делают своими силами, а когда вызывают сервис
Своими силами выполняют ежесменную и еженедельную очистку, замену режущих пластин, смазку направляющих, продувку пневмосистемы. Для замены подшипников шпинделя, ремонта гидравлики (если есть), юстировки геометрии станка (исправление несоосности осей) требуется сервисный инженер. Также вызов сервиса оправдан при появлении люфта в шпинделе или суппорте, если регулировка не даёт результата.
Чтобы разобрать это на реальном примере, возьмём один из экземпляров Holzmatic 25D40K, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: Токарный станок с ЧПУ по дереву HOLZMATIC 25D40K. Станок предлагается в Москве по цене 1 438 900 рублей. Год выпуска и состояние не указаны. Одно фото — общий вид станка. По описанию: автоматическая подача заготовок, два резца, сверление в торце. При осмотре такого экземпляра стоит обратить внимание на состояние направляющих и пневмоцилиндров, а также на комплектность: входит ли в поставку резцедержатель с пластинами, фильтр-регулятор, документация.
Краткие выводы
- Основные узлы, требующие внимания: шпиндель, направляющие суппорта, пневмосистема, режущий инструмент.
- Расходники: твердосплавные пластины, смазка, фильтры пневмосистемы, СОЖ при необходимости.
- Ежесменные действия: очистка, проверка смазки, визуальный осмотр, симуляция программы.
- Типичные ошибки: холодный пуск, несоосность резца, большой вылет, отсутствие СОЖ, пропуск симуляции.
- Замена подшипников и юстировка геометрии требуют квалифицированного сервиса; смену пластин, смазку и замену фильтров выполняет персонал цеха.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге