Обслуживание Holzmatic 12D10P: что, как и когда
Holzmatic 12D10P · Фрезерные и ЧПУ · Редакция Промсделки · чтение 5 мин · обновлено 07.10.2026
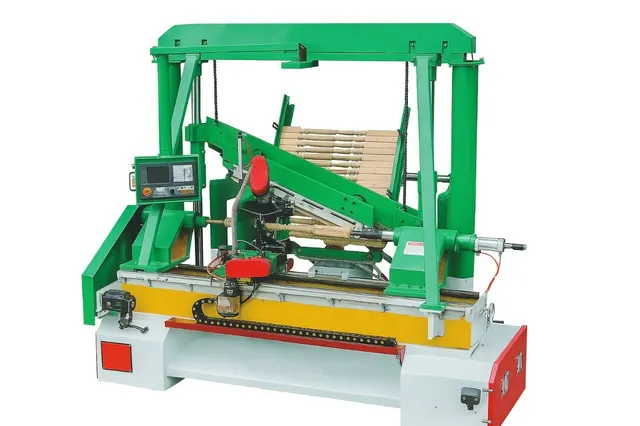
Holzmatic 12D10P — токарный станок с ЧПУ для обработки деревянных заготовок длиной до 1200 мм и диаметром до 100 мм. Особенность модели — автоматическая подача, два черновых резца и профильный нож, который снимает необходимость финишной шлифовки. Производительность — до 5 изделий в минуту. Станок рассчитан на интенсивную работу, поэтому регламентное обслуживание напрямую влияет на стабильность обработки и срок службы механизмов.
Основные узлы, требующие внимания
Конструкция 12D10P включает несколько систем, которые изнашиваются неравномерно. Перечислим их в порядке критичности.
Режущий инструмент
Два черновых резца и профильный нож — расходная часть. При затуплении растёт усилие резания, появляется прижог, падает качество поверхности. Профильный нож должен быть заточен строго по шаблону — отклонение даже в 0,2 мм даёт брак на выходе. Владельцы станков с автоматической подачей отмечают, что ресурс резца составляет 8–12 часов непрерывной работы при обработке сосны; для твёрдых пород (дуб, бук) — в 2–3 раза меньше.
Пневмосистема зажима задней бабки
Фиксация заготовки осуществляется пневматическим цилиндром. Рабочее давление — 0,6–0,8 МПа. Если давление падает ниже 0,5 МПа, заготовка может провернуться во время обработки — это приводит к поломке резцов и повреждению шпинделя. Владельцы подчёркивают: регулярно проверяйте манометр и состояние уплотнений цилиндра. Грязь в магистрали — частая причина нестабильного зажима.
Шпиндельный узел
Привод вращения мощностью 11 кВт. Частота вращения переключается механически: 1400, 2100, 2800 об/мин. Подшипники шпинделя работают с высокой нагрузкой. Признаки износа — повышенный гул, биение обработанной детали, нагрев корпуса. Типичная ошибка: работа на максимальных оборотах с затупленным ножом, что даёт ударные нагрузки и разрушает подшипники.
Направляющие и механизм подачи
Автоматическая подача заготовок осуществляется через цепной или реечный механизм (зависит от комплектации). Направляющие должны быть чистыми, без задиров. Попадание стружки между направляющими и кареткой вызывает ступенчатый износ, исправить который можно только заменой. Владельцы советуют продувать направляющие сжатым воздухом после каждой смены.
Система ЧПУ и электрика
Контроллер управляет подачей, вращением и позиционированием резцов. Перепады напряжения — основная причина сбоев. Рекомендуется установка стабилизатора на входе 380 В. Также следите за контактами разъёмов — вибрация ослабляет их, вызывая ошибки датчиков.
Расходники и материалы
Резцы и ножи: только оригинальные или от проверенных производителей. Профильный нож — под конкретный профиль изделия. При заказе сменного ножа уточняйте, что он подходит именно для 12D10P. Смазка для направляющих: масло вязкостью ISO VG 68 (для стальных направляющих), наносить тонким слоем раз в смену. Фильтры пневмосистемы: заменяются каждые 3 месяца или при засорении. Смазка подшипников шпинделя: литиевая консистентная смазка, впрыскивается через пресс-маслёнки каждые 200 часов наработки. Охлаждающая жидкость для резцов (если используется) — эмульсия или специальное масло для деревообработки.
Регламент обслуживания
Точные интервалы указаны в паспорте станка. Если документация утеряна, ориентируйтесь на следующую схему (она обобщает рекомендации производителей подобного оборудования).
Ежесменно (каждая смена)
- Осмотр режущего инструмента — сколы, затупление, нагар.
- Проверка давления в пневмосистеме (0,6–0,8 МПа).
- Удаление стружки с направляющих, защитных кожухов и зоны резания.
- Смазка направляющих.
- Контроль уровня масла в редукторе (если есть).
Еженедельно (или через 40 часов работы)
- Чистка фильтров пневмосистемы, слив конденсата.
- Проверка натяжения ремней привода вращения.
- Осмотр электрических соединений — подтяжка клемм.
- Смазка подшипников шпинделя (если предусмотрено по регламенту).
Ежемесячно (или через 200 часов)
- Замена смазки шпинделя.
- Проверка люфтов в направляющих, подтяжка клиньев.
- Диагностика работы пневматического цилиндра — герметичность, износ уплотнений.
- Обновление смазки в механизме подачи.
Раз в полгода
- Полная замена масла в редукторе привода подачи.
- Ревизия подшипников шпинделя — при наличии биения более 0,03 мм замена.
- Проверка и калибровка датчиков ЧПУ.
Типичные ошибки и их последствия
Работа на низком давлении воздуха. Заготовка фиксируется слабо, происходит проворот — ломаются резцы, гнётся профильный нож, может вырвать заготовку из зажимов. Игнорирование затупления резцов. Вместо заточки оператор пытается компенсировать усилие увеличением подачи — растёт нагрузка на шпиндель, подшипники выходят из строя через 300–400 часов. Попадание стружки в пневматику. Забиваются фильтры, падает давление. Владельцы рекомендуют ставить внешний фильтр-влагоотделитель на входе. Отсутствие смазки направляющих. Через 100–150 часов появляются задиры, каретка начинает «закусывать», точность обработки падает, восстановление поверхности направляющих — дорогой ремонт. Использование неподходящего профильного ножа. Если нож не соответствует настройкам станка, возникает вибрация, что ведёт к разрушению как ножа, так и резцедержателя.
Что делают своими силами, а когда вызывают сервис
Оператор или механик участка может самостоятельно менять резцы и ножи, чистить фильтры, смазывать направляющие и подшипники, проверять давление, удалять стружку. Без сервисного инженера нельзя вскрывать редуктор, регулировать зазоры в шпинделе, перепрошивать ЧПУ, менять пневматические цилиндры и клапаны. На сложных станках, таких как Holzmatic 12D10P, сервис также требуется при замене профильного ножа с изменением геометрии — нужна настройка программы и корректировка нулевых точек. Средняя стоимость выезда сервисной бригады — от 5000 рублей, не считая стоимости запчастей.
Чтобы разобрать это на реальном примере, возьмём один из Holzmatic 12D10P, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: ссылка на станок. На фото видно общий вид станка, систему автоматической подачи и профильный нож. Состояние конкретного экземпляра необходимо уточнять при осмотре — продавец не указал год выпуска и наработку. Полезно обратить внимание на состояние направляющих (наличие рисок), герметичность пневмошлангов и чистоту фильтров. Если станок долго стоял без консервации, потребуется замена резиновых уплотнений пневматики и смазки.
Резюме: регулярное обслуживание Holzmatic 12D10P сводится к трём вещам — держать острым режущий инструмент, следить за давлением воздуха и не допускать грязи в механизмах. Этого достаточно, чтобы станок отрабатывал заявленные 5 изделий в минуту без простоев.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге