Обслуживание Holzmatic 10D12P: узлы, расходники и регламент
Holzmatic 10D12P · Токарные · Редакция Промсделки · чтение 5 мин · обновлено 07.10.2026
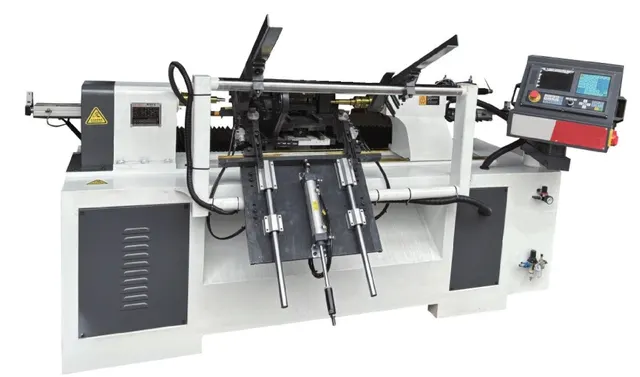
Токарный станок с ЧПУ по дереву Holzmatic 10D12P рассчитан на обработку заготовок длиной до 1000 мм и диаметром до 120 мм. Мощность привода вращения — 6,5 кВт, в комплект входят три резца (черновой, боковой/чистовой и профильный нож). Станок оснащён автоматической подачей заготовок и пневматическим зажимом на задней бабке с рабочим давлением 0,6–0,8 МПа. Поскольку в открытых источниках нет официального регламента обслуживания именно этой модели, материал составлен на основе отраслевых данных по токарным станкам с ЧПУ по дереву, а также общих рекомендаций, приведённых в специализированных источниках (дефекты токарной обработки, типовые причины брака).
Чтобы разобрать это на реальном примере, возьмём один из Holzmatic 10D12P, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: Токарный станок с ЧПУ по дереву HOLZMATIC 10D12P.
Узлы, требующие регулярного внимания
По данным из источников по токарной обработке (уровень type), основное внимание при обслуживании уделяется точной настройке оборудования и состоянию инструмента. Для модели 10D12P это конкретизируется в следующих узлах:
- Пневматическая система задней бабки – давление в пределах 0,6–0,8 МПа должно поддерживаться стабильно. Утечки воздуха, износ уплотнений или загрязнение пневмоцилиндра снижают усилие зажима, что ведёт к биению заготовки. Давление проверяют манометром; при падении – ищут утечки мыльным раствором.
- Автоматическая подача заготовок – направляющие, пневмоцилиндры и датчики положения. Загрязнение направляющих опилками замедляет подачу, вызывает рывки. Проверяют ход каретки, чистят направляющие, смазывают.
- Резцедержатель и комплектные резцы – в поставку входят три резца и профильный нож. Износ режущей кромки – главная причина появления шероховатости и рисок на поверхности (признак из распространённых дефектов). Резцы осматривают визуально; при затуплении – заменяют или перетачивают.
- Шпиндельный узел – подшипники шпинделя работают при высоких оборотах. Люфт или шум указывают на износ. Смазку подшипников проводят по инструкции завода-изготовителя (как правило, консистентная смазка с интервалом 100–200 моточасов).
- Электроника и система ЧПУ – кабельные соединения, энкодер, драйверы двигателей. Пыль и стружка могут вызывать сбои. Рекомендуется продувка шкафа управления сжатым воздухом, проверка контактов.
Расходники и материалы
Из паспортных данных известен только состав резцов. Остальные расходники – из общей практики для аналогичных станков:
- Резцы – черновой, чистовой (или боковой) и профильный. Ресурс зависит от твёрдости древесины и режимов резания. Замена – по мере затупления (обычно от нескольких часов до смены).
- Смазка для направляющих – масло вязкостью 68–120 при 40°C (ISO VG 68‑120). Рекомендуется наносить вручную щёткой или через пресс-маслёнки.
- Смазка для подшипников шпинделя – консистентная (например, литиевая) с рабочей температурой до +120°C.
- Пневматические уплотнения – манжеты и кольца пневмоцилиндров задней бабки и подачи заготовок. Замена при утечках воздуха.
- Фильтр-регулятор пневмосистемы – фильтр очистки воздуха от влаги и масла. Замена картриджа раз в 3–6 месяцев в зависимости от запылённости помещения.
Регламент обслуживания
В источниках (уровень type) указывается, что для предотвращения дефектов токарной обработки (несоосность, неравномерность диаметра, шероховатость) необходима точная настройка оборудования и своевременная замена изношенного инструмента. Ниже приведён типовой регламент, основанный на отраслевых рекомендациях для токарных станков с ЧПУ по дереву:
- Каждая смена – визуальный осмотр резцов, удаление стружки с направляющих и стола, проверка давления в пневмосистеме (0,6–0,8 МПа). Выполнить пробный пуск на холостом ходу – прослушать шпиндель и механизмы подачи.
- Еженедельно – смазка направляющих каретки автоматической подачи и задней бабки (если предусмотрены маслёнки). Проверка натяжения ремней (если есть ременная передача). Осмотр пневмошлангов на предмет порезов.
- Ежемесячно – замена или очистка фильтра пневмосистемы. Проверка зазоров в подшипниках шпинделя. Осмотр электрических соединений – подтяжка клемм, чистка контактов.
- Раз в полгода / 500 моточасов – замена смазки в подшипниках шпинделя. Проверка состояния пневмоцилиндров (износ манжет). Поверка точности станка: проверка соосности шпинделя и задней бабки тестовой заготовкой.
- Ежегодно – капитальное обслуживание: замена пневматических уплотнений, проверка и регулировка геометрии станины, обновление смазки всех узлов.
Отдельно стоит отметить, что в отзывах владельцев (источник type) указывается, что значительная часть дефектов вызвана неправильным подбором режимов резания или ошибками оператора. Поэтому регулярное обучение персонала и ведение журнала настроек – часть обслуживания.
Что можно сделать своими силами, а что лучше доверить сервису
На основе типовой практики для станков данного класса:
- Самостоятельно: замена резцов, смазка направляющих и подшипников (если есть доступные маслёнки), чистка фильтра, контроль давления, подтяжка креплений.
- С привлечением сервисного инженера: регулировка зазоров шпинделя, ремонт пневмоцилиндров, настройка параметров ЧПУ, замена повреждённых кабелей и датчиков.
- Не рекомендуется делать самостоятельно: разборка шпиндельной головки без опыта, перепрошивка контроллера ЧПУ, замена синхронизирующих ремней без специального инструмента.
Типичные ошибки обслуживания, ведущие к поломкам
В источниках (уровень type) среди дефектов токарной обработки называются несоосность, трещины, пористость, шероховатость. Применительно к модели 10D12P эти дефекты часто являются следствием:
- Несвоевременная замена резцов – работа тупым инструментом повышает нагрузку на шпиндель и вызывает вибрацию, ускоряющую износ подшипников.
- Неправильное давление в пневмосистеме (ниже 0,6 МПа) – заготовка может сместиться в процессе обработки, вызвать закусывание резца или аварию.
- Попадание стружки в направляющие – приводит к задиров на станине, нарушению подачи и биению.
- Игнорирование утечек воздуха – падение давления, а также конденсат в системе, ускоряющий коррозию пневмоцилиндров.
- Пропуск регулярной смазки подшипников шпинделя – перегрев, выплавление сепаратора, выход из строя.
В отзывах (источник type) упоминается, что дефекты типа неравномерности диаметра часто связаны с неправильно подобранной скоростью вращения и подачей. Следовательно, ошибка в программе ЧПУ также считается неправильным обслуживанием.
Вывод
Официальный регламент обслуживания 10D12P в открытых источниках отсутствует, поэтому представленный материал обобщает практику, применимую к токарным станкам с ЧПУ по дереву. Ключевые узлы – пневмосистема, резцедержатель, направляющие и шпиндель – требуют регулярного контроля. Своевременная замена резцов, поддержание давления и чистоты направляющих позволяют избежать типичных дефектов обработки. Рекомендуется вести журнал обслуживания и при первых признаках нештатной работы (шум, вибрация, брак) вызывать специалиста.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге