Широкоуниверсальный фрезерный станок 6Р82Ш: характеристики, возможности и применение
Горьковский завод фрезерных станков (ГЗФС) · Фрезерные · Редакция Промсделки · чтение 5 мин · обновлено 01.10.2026
Станок 6Р82Ш производства Горьковского завода фрезерных станков (ГЗФС) – одна из самых массовых моделей в классе широкоуниверсальных консольно-фрезерных машин. Он выпускался десятками тысяч штук и до сих пор работает на многих предприятиях. Разберём, какие реальные задачи он решает, где его возможностей не хватит, и на что обращать внимание при покупке поддержанного экземпляра.
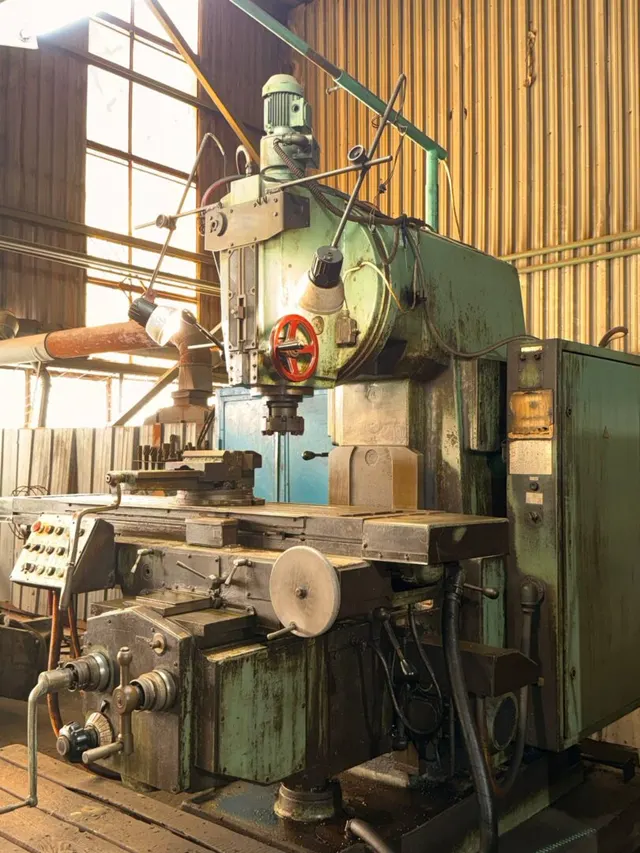
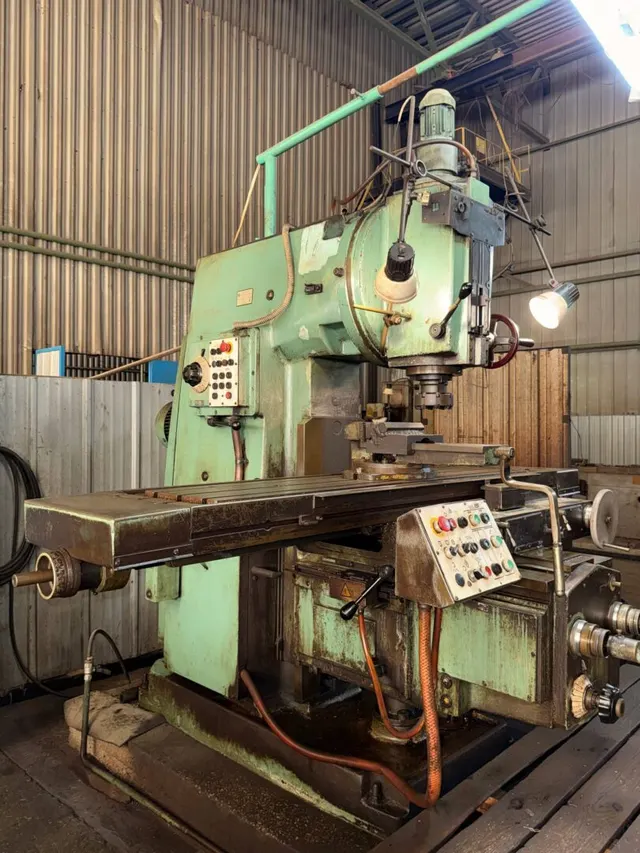
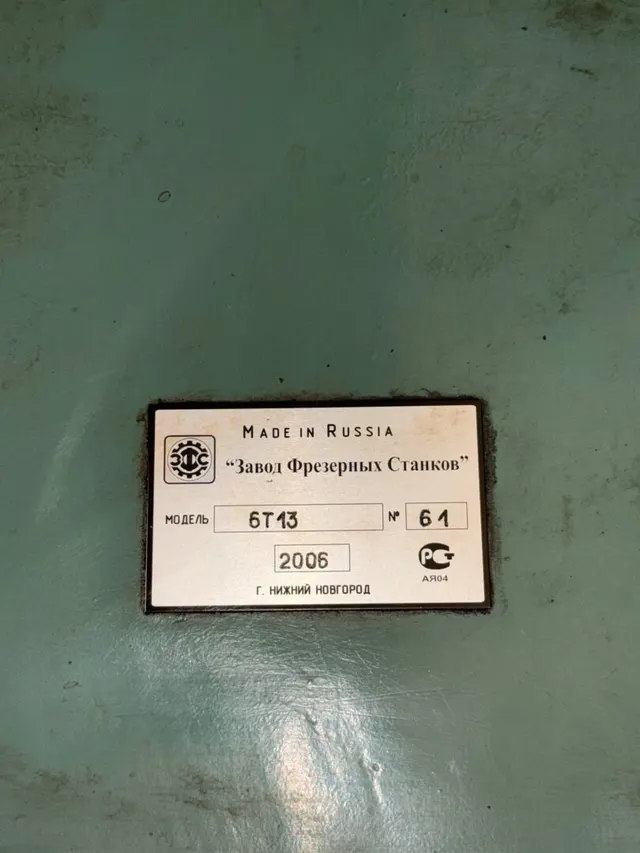
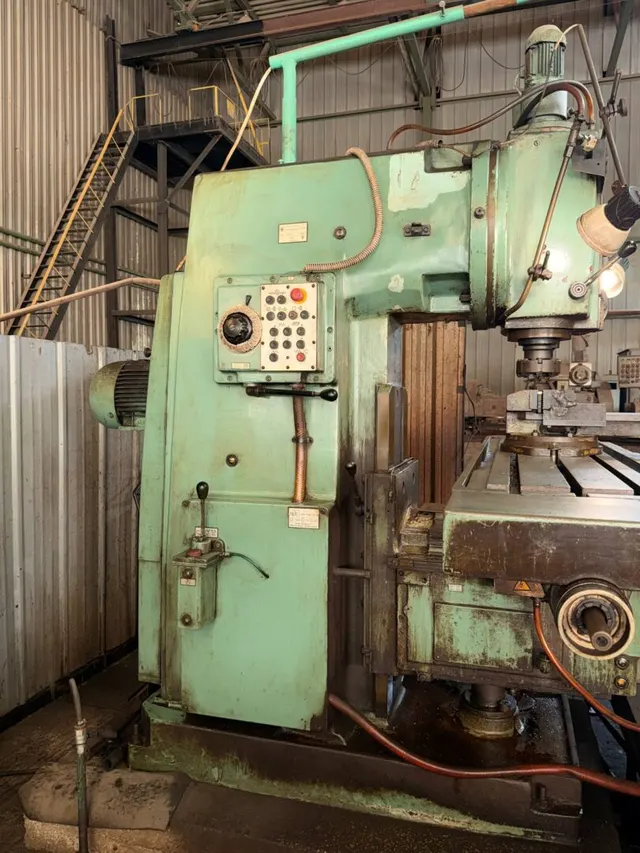
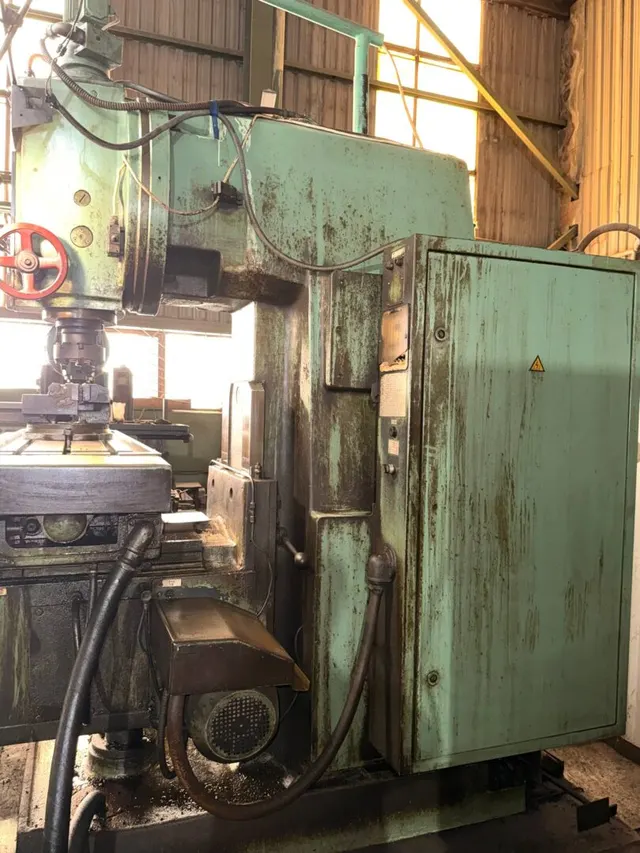
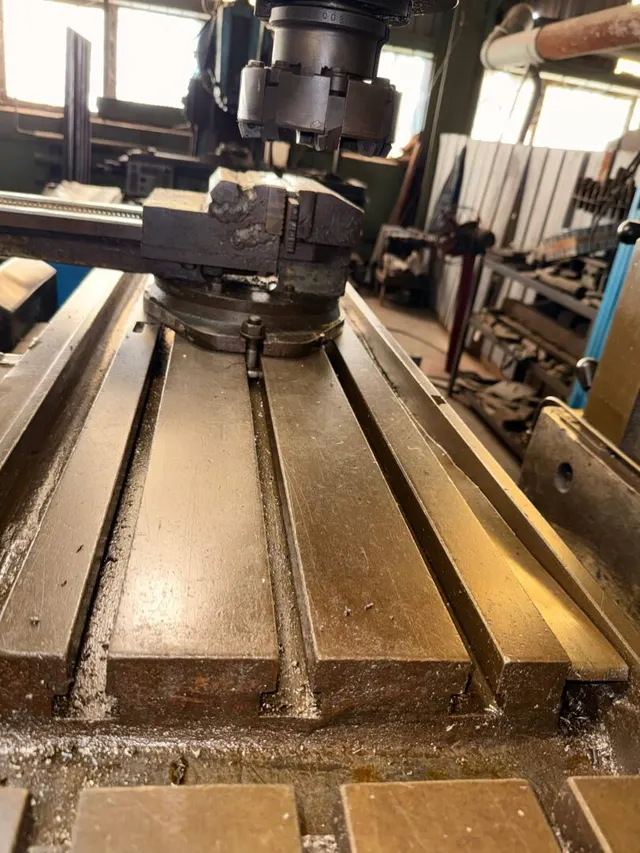
Чтобы разобрать это на реальном примере, возьмём один из 6Р82Ш, представленный сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/shirokouniversalnyy-frezernyy-stanok-6r82sh-v-sankt-peterburge/. Станок расположен в Санкт-Петербурге, состояние б/у рабочее, год выпуска не указан, цена в объявлении — 2 200 руб.
Чем 6Р82Ш отличается от обычного 6Р82
Основное отличие – в шпиндельном узле. На 6Р82Ш установлена поворотная фрезерная головка: шпиндель можно отклонять в вертикальной плоскости на ±45° и поворачивать вокруг оси головки. В дополнение есть горизонтальный шпиндель, работающий от отдельного привода. Это делает станок «широкоуниверсальным» – с его помощью можно обрабатывать наклонные плоскости, канавки, пазы, зубчатые колёса и сложные фасонные поверхности без переустановки детали.
У обычного 6Р82 (без буквы «Ш») вертикального шпинделя с поворотом нет, только жестко закреплённая фрезерная головка. Если требуется обработка под углом, приходится применять специальные приспособления или наклонять саму деталь. На 6Р82Ш эта задача решается сама собой – достаточно развернуть шпиндель. Поэтому модель чаще берут для ремонтных и инструментальных работ, где номенклатура деталей широка, а партии малы.
Реальные возможности станка
Стол станка (320×1250 мм) позволяет обрабатывать заготовки длиной до 1000 мм при массе порядка 500–600 кг (с учётом грузоподъёмности консоли). Мощность главного привода 7,5 кВт даёт достаточный запас для фрезерования конструкционных сталей твёрдосплавным инструментом. На практике это означает, что станок может снимать припуски до 5–6 мм за проход (в стали) без ощутимой вибрации, если закрепить деталь жёстко.
Частоты вращения шпинделя от 40 до 2000 об/мин перекрывают большинство задач: от черновой обработки крупными фрезами (40–100 мм) на малых оборотах до чистовой мелкими фрезами на высоких. Наличие горизонтального шпинделя позволяет использовать стандартные фрезерные оправки для обработки длинных горизонтальных поверхностей, пазов типа «ласточкин хвост» и плоскостей на крупных деталях – это полностью исключает боковое давление на направляющие консоли.
Станок оснащается продольным, поперечным и вертикальным приводами подач с механической коробкой. Диапазон подач 18–800 мм/мин (продольная), что позволяет работать как с быстрорежущими фрезами, так и с твёрдосплавными пластинами при оптимальной нагрузке. При осмотре обращают внимание на состояние ходовых винтов и гаек продольной подачи – люфт в этой оси ведёт к вибрациям при резании.
Где 6Р82Ш не справится
По сравнению с современными обрабатывающими центрами или станками с ЧПУ, 6Р82Ш проигрывает в производительности и точности. Отсутствие автоматической смены инструмента, устройств ЧПУ и системы активного контроля требует высокой квалификации оператора. Максимальный съём (объём стружки в минуту) ограничен жесткостью консоли – на глубоком фрезеровании с большими подачами возможна деформация стола.
Точность позиционирования без индикации ±0,05 мм, а после износа направляющих и винтов может составлять 0,1–0,2 мм. Для пресс-форм и штампов с жёсткими допусками (<0,05 мм) станок малопригоден. Также он не подходит для серийного производства – смена инструмента и наладка занимают много времени. Оптимальная область применения – единичное и мелкосерийное изготовление оснастки, приспособлений, ремонт оборудования.
Если основная задача – высокопроизводительное черновое фрезерование деталей из прочных сплавов (например, 40ХН) с большими припусками, то 6Р82Ш уступает более мощным консольным станкам серии 6Р83 (10 кВт, жёстче направляющие). Для таких условий лучше искать 6Р83 или гидрокопировальные модификации.
Сравнение с другими станками: 6Р82Ш, 6Р82, УФ-3, 6Р83
Восприятие модели обычно идёт через сравнение:
- 6Р82 (без «Ш») – дешевле, проще, надёжнее, но не может обрабатывать наклонные плоскости без накладных поворотных столов. Если такая геометрия не требуется, имеет смысл сэкономить и взять 6Р82.
- 6Р83 – тяжелее, мощнее (10 кВт), стол шире (400×1600 мм), но нет поворотной головки. Для тяжёлого фрезерования 6Р83 предпочтительнее.
- УФ-3 – класс немногим выше; у него также две фрезерные головки и поворотная головка. Однако УФ-3 часто стоит дороже из-за большего веса (около 5 т) и реже встречается на рынке б/у. По точности и обслуживанию эти станки близки.
В целом 6Р82Ш – золотая середина: он даёт универсальность УФ-3 при массе и габаритах, близких к 6Р82. Для инструментального цеха, где нужно точить наклонные канавки, делать конические шестерни или обрабатывать литьё с уклоном, эта модель лучше 6Р82.
Обслуживание, запчасти и ремонт
Станки 6Р82Ш выпускались более тридцати лет, поэтому проблем с запчастями почти нет. В продаже можно найти практически всё: ремни (клиновые А-800 и А-900), подшипники шпинделя (серии 7, 8, 9 — конические и шариковые), шестерни коробки скоростей (сталь 40Х, закалённые), фрикционные муфты, резьбовые детали ходовых винтов и бронзовые гайки. Большая часть позиций унифицирована с 6Р82 и 6Р81.
Типичные неисправности поддержанных станков:
- Износ направляющих консоли и станины. Проверяется щупом, смещение более 0,1 мм на 300 мм – признак ремонта.
- Люфт в шпиндельном узле из-за износа подшипников. Особенно важен радиальный зазор в переднем подшипнике – его регулировка проводится прокладками.
- Износ бронзовой гайки продольного винта. Признак – ход стола «дёргается», увеличивается рисок на винте. Замена гайки занимает 1–2 дня.
- Загрязнение масляных насосов и фильтров – легко решается промывкой. Важно следить за уровнем масла в коробке скоростей (масло индустриальное И-20).
При осмотре 6Р82Ш в первую очередь проверяют поворотную головку: люфт в зацеплении конических колёс и состояние фиксаторов углов поворота. При значительных ударных нагрузках конические зубья могут выкрашиваться. Ремонт головки – задача заводского уровня, поэтому на б/у рынке стоит избегать экземпляров с явным заклиниванием или стуком при работе.
Стоимость типовой реставрации (замена подшипников шпинделя, всех ремней, ходовой винт+гайка, регулировка направляющих) в специализированной мастерской составляет 150–250 тыс. руб. на 2026 год. Если станок продаётся за 100–200 тыс., планируйте эту сумму заранее.
Вывод
6Р82Ш – рабочий станок для инструментального и ремонтного производства, малого бизнеса. Он даёт широкие кинематические возможности при вменяемой массе и габаритах. Для серийной обработки с высокой производительностью или сверхточных деталей он не годится, но как бюджетный универсал на сменной оснастке – вполне оправдывает себя. При выборе б/у экземпляра главное внимание уделите состоянию поворотной головки и ходового винта продольной подачи.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге