ГФ2252С15: типичные неисправности и как их проверить
ГФ2252С15 · Фрезерные · Редакция Промсделки · чтение 5 мин · обновлено 28.10.2026
Фрезерный консольный вертикальный станок ГФ2252С15 — оборудование, которое встречается на вторичном рынке довольно часто. Перед покупкой б/у экземпляра важно понимать, на какие узлы обращать внимание в первую очередь. Ниже — типичные проблемы, которые встречаются у станков этого типа (данные обобщены по отзывам владельцев и практике ремонтных служб).
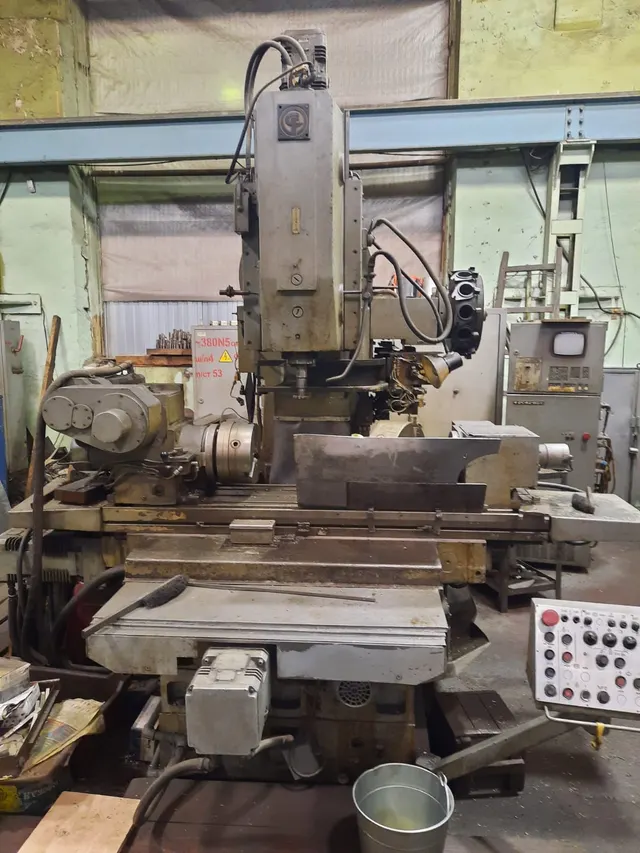
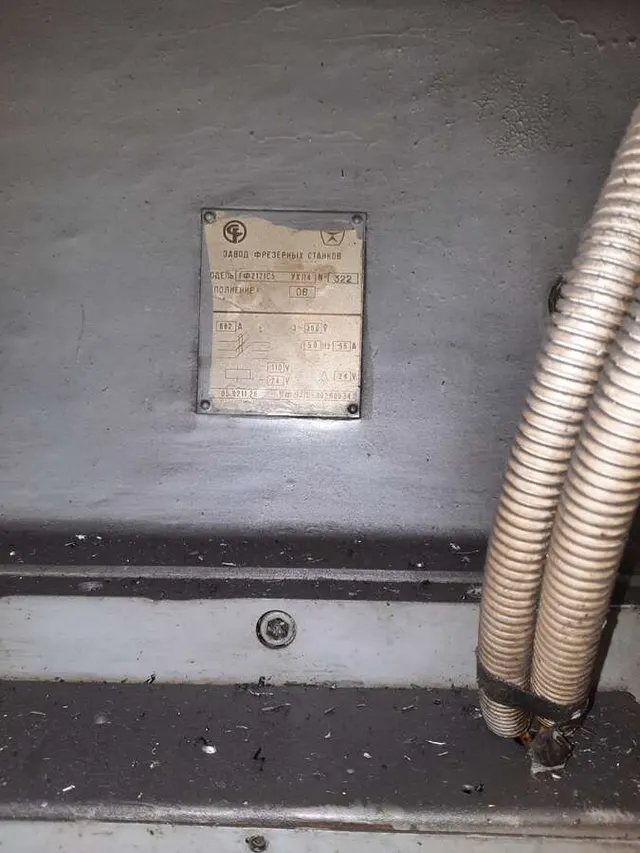
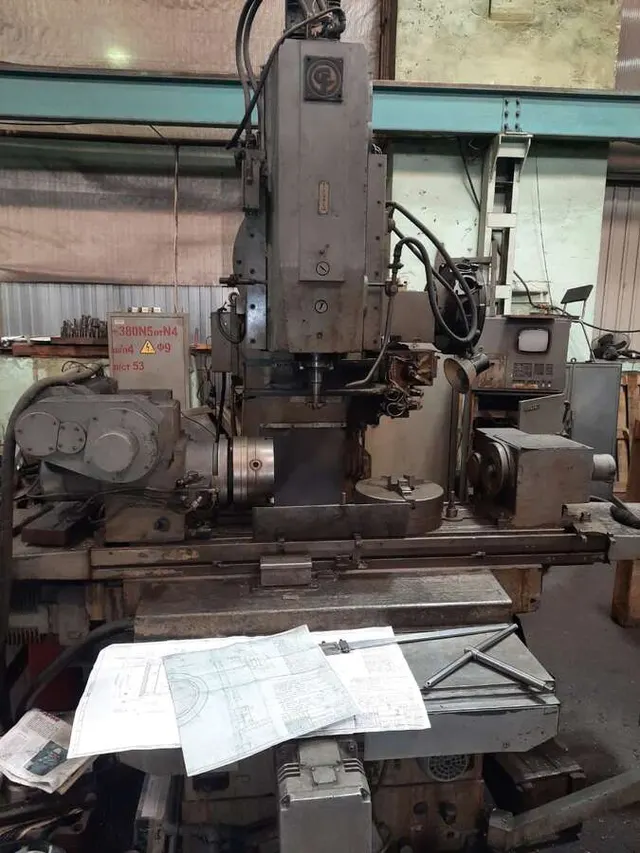
Чтобы разобрать это на реальном примере, возьмём один из ГФ2252С15, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/frezernyy-konsolnyy-vertikalnyy-gf2252s15/.
Электроника и система питания
Проблема: перегоревшие предохранители, повреждённые кабели, пропадание питания на отдельных цепях. Владельцы отмечают, что это одна из самых частых причин отказа — особенно если станок долго стоял без эксплуатации.
Как проявляется: станок не включается, на дисплее ЧПУ нет индикации, либо при запуске выбивает автомат. Иногда проблема плавающая — пропадает питание при переключении режимов.
Что проверить при осмотре: осмотрите силовые кабели на предмет перегибов, оплавлений, оголённых участков. Проверьте автоматы и предохранители — они должны быть номинальными, без следов перегрева. Замерьте напряжение на входе и на клеммах блока питания. Если есть возможность, включите станок и проследите, не гаснет ли индикация при нажатии на пуск.
Во что обходится исправление: замена предохранителя или автомата стоит копейки. Если повреждена проводка — придётся перетягивать кабель, это работа на несколько часов. В худшем случае (выход из строя блока питания) ремонт может обойтись в сумму до 10–15 % от стоимости станка.
Сервопривод и механизм подач
Проблема: неисправности сервопривода, энкодера, ремня или шарико-винтовой пары (ШВП). По отзывам, это второй по частоте узел отказов.
Как проявляется: рывки при перемещении, потеря позиции, посторонний шум (скрежет, стук) при движении по осям. На деталях появляется ступенчатая обработка.
Что проверить при осмотре: включите станок и выполните ручное перемещение по каждой оси. Оцените равномерность хода, прислушайтесь к звукам. Проверьте натяжение ремня — он не должен болтаться или быть перетянут. Замерьте люфт ШВП: для этого установите индикатор на стол и покачайте его вдоль оси. Люфт более 0,05 мм — повод для регулировки или замены.
Во что обходится исправление: замена ремня — недорого. Ремонт сервопривода (замена энкодера, полевых транзисторов) — от 5 до 15 тыс. руб. Замена ШВП — одна из самых дорогих операций, может достигать 30–40 % стоимости станка.
Шпиндельный узел
Проблема: износ подшипников, перегрузка, нарушение системы охлаждения. Владельцы жалуются на нагрев шпинделя и вибрацию при работе на высоких оборотах.
Как проявляется: при работе слышен гул или вой, на обработанной поверхности заметна вибрация (рябь). Шпиндель греется выше 60–70 °C (проверяется тыльной стороной ладони).
Что проверить при осмотре: запустите шпиндель на разных оборотах, послушайте звук. Проверьте радиальное биение: установите индикатор на конус шпинделя и медленно проверните его. Биение более 0,01–0,02 мм — подшипники изношены. Осмотрите систему охлаждения: уровень жидкости, состояние фильтра, работу насоса.
Во что обходится исправление: замена подшипников шпинделя — 10–20 тыс. руб. плюс работа. Если повреждён сам вал или корпус — ремонт может быть нецелесообразен.
Направляющие и ШВП (точность позиционирования)
Проблема: износ направляющих, люфт в ШВП, ошибка калибровки. Это напрямую влияет на точность обработки.
Как проявляется: при обработке деталей размер «плавает», на сопрягаемых поверхностях появляются зазоры. После снятия детали станок не возвращается в исходную точку.
Что проверить при осмотре: проведите тест на точность: вырежьте квадрат или окружность, замерьте размеры. Проверьте зазоры в направляющих: покачайте стол и салазки вручную — люфт не должен ощущаться. Осмотрите направляющие на предмет задиров, царапин, неравномерного износа.
Во что обходится исправление: регулировка клиньев и калибровка — работа на несколько часов. Замена направляющих или ШВП — дорогостоящий ремонт, часто сопоставимый с покупкой другого станка.
Гидравлическая система
Проблема: загрязнённый фильтр, низкое давление, старое масло. Гидравлика на ГФ2252С15 отвечает за зажим инструмента и фиксацию узлов.
Как проявляется: медленное срабатывание зажима, утечки масла, шум насоса. Давление по манометру ниже паспортного.
Что проверить при осмотре: включите гидростанцию, послушайте насос — он должен работать ровно, без стуков. Проверьте давление по манометру. Осмотрите фильтр — если он грязный, система будет работать с перегрузкой. Оцените состояние масла: потемневшее, с запахом гари — признак перегрева.
Во что обходится исправление: замена масла и фильтра — 2–5 тыс. руб. Если изношен насос или уплотнения цилиндров — ремонт может стоить 10–20 тыс. руб.
Пневматическая система
Проблема: утечки воздуха, износ уплотнений, засор фильтров. Пневматика используется для обдува и вспомогательных зажимов.
Как проявляется: падение давления в магистрали, шипение, нестабильная работа пневмоцилиндров.
Что проверить при осмотре: подключите станок к пневмосети, откройте кран. Проверьте манометр — давление должно соответствовать паспорту (обычно 4–6 атм). Обойдите все соединения с мыльной водой — ищите пузырьки. Осмотрите фильтр-влагоотделитель: если он забит, его нужно заменить.
Во что обходится исправление: замена уплотнений и фильтров — недорого (до 1–2 тыс. руб.). Если изношены пневмоцилиндры или клапаны — ремонт может потребовать 5–10 тыс. руб.
Сводная таблица проверки узлов
| Узел | Признак износа | Метод проверки | Возможные последствия |
|---|---|---|---|
| Электроника | Нет питания, выбивает автомат | Визуальный осмотр, замер напряжения | Полный отказ, дорогой ремонт блока питания |
| Сервопривод | Рывки, шум, потеря позиции | Ручное перемещение, проверка люфта | Брак деталей, замена ШВП |
| Шпиндель | Гул, нагрев, биение | Прослушивание, индикатор биения | Вибрация, низкое качество обработки |
| Направляющие | Люфт, плавающий размер | Ручная раскачка, тест на точность | Невозможность точной обработки |
| Гидравлика | Утечки, низкое давление | Манометр, осмотр фильтра | Отказ зажима инструмента |
| Пневматика | Шипение, падение давления | Мыльная вода, проверка фильтра | Нестабильная работа вспомогательных узлов |
Общие рекомендации
Перед покупкой ГФ2252С15 обязательно проведите осмотр под нагрузкой — включите станок, выполните несколько переходов, проверьте точность обработки. Если нет опыта, пригласите специалиста. Помните, что станки этой модели имеют узкую специализацию, поэтому заранее определите, подходит ли он под ваши задачи. Обратите внимание на защитные приспособления и аварийное отключение — они должны быть исправны. Точность обработки сильно зависит от настройки упоров и состояния направляющих, поэтому не пренебрегайте проверкой этих узлов.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге