Обслуживание TOS FNK-25: узлы, расходники и регламент
FNK-25 · Фрезерные · Редакция Промсделки · чтение 5 мин · обновлено 29.10.2026
Широкоуниверсальный фрезерный станок TOS FNK-25 — оборудование, рассчитанное на интенсивную эксплуатацию. Для станков этого типа (широкоуниверсальные фрезерные) ресурс и точность напрямую зависят от грамотно организованного обслуживания. Ниже — разбор узлов, расходников и регламента, основанный на обобщённой практике эксплуатации и отраслевых рекомендациях.
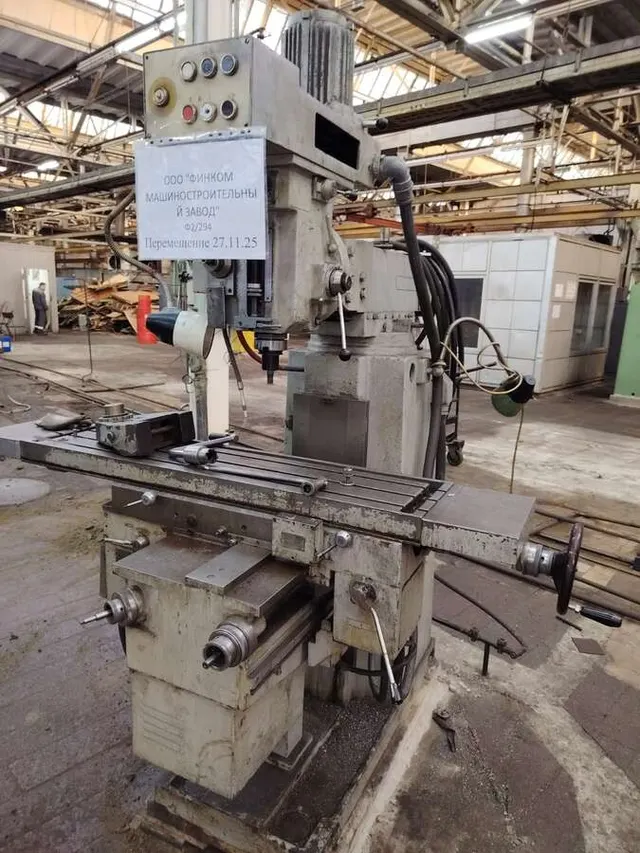
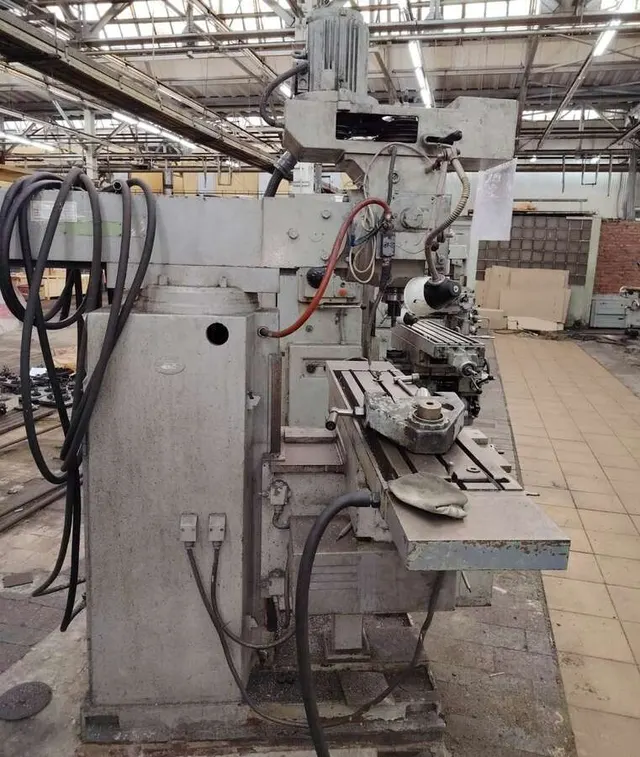
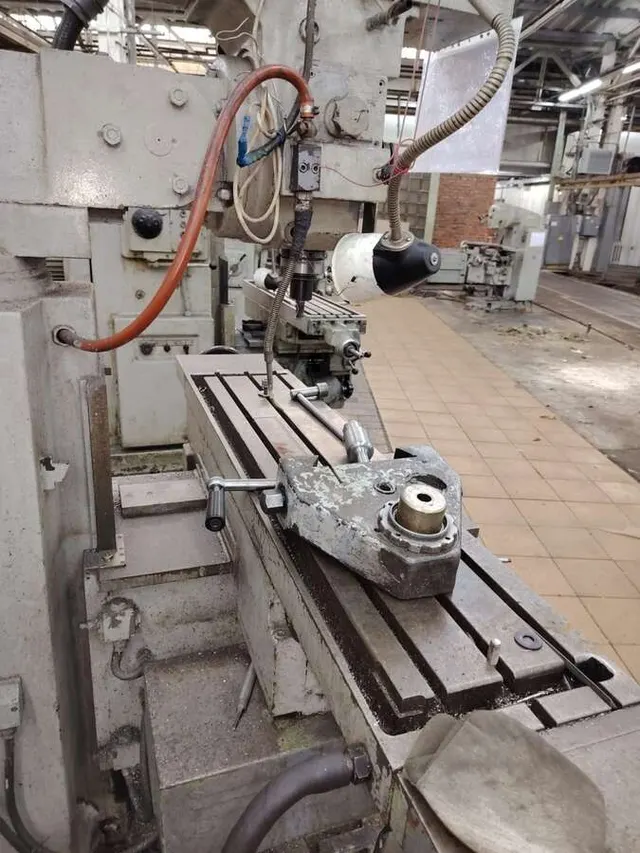
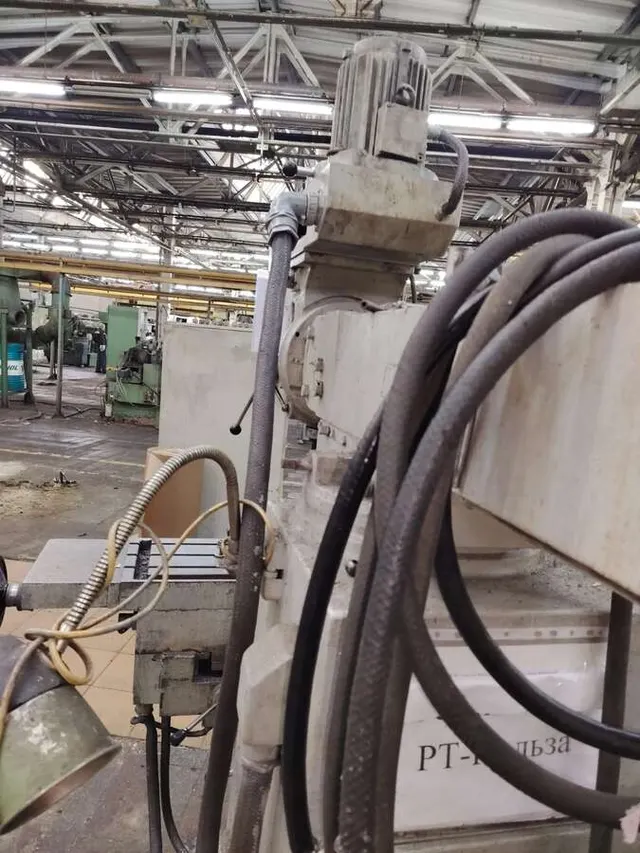
Чтобы разобрать это на реальном примере, возьмём один из TOS FNK-25, представленных сейчас в продаже. Исходные данные находятся здесь: TOS FNK-25 на площадке.
Узлы, требующие регулярного внимания
Шпиндельный узел. Основной источник вибраций и потери точности. Владельцы станков этого типа отмечают необходимость регулярной диагностики биения и люфтов шпинделя. Типичная причина выхода из строя — износ подшипников при работе с несбалансированной оснасткой или после попадания абразива. Контролируют нагрев корпуса шпинделя рукой (допустимая температура — до 60 °C) и люфт индикатором часового типа. На станках с большим ресурсом проверяют состояние конусной части шпинделя — выработка на конусе приводит к биению цанги.
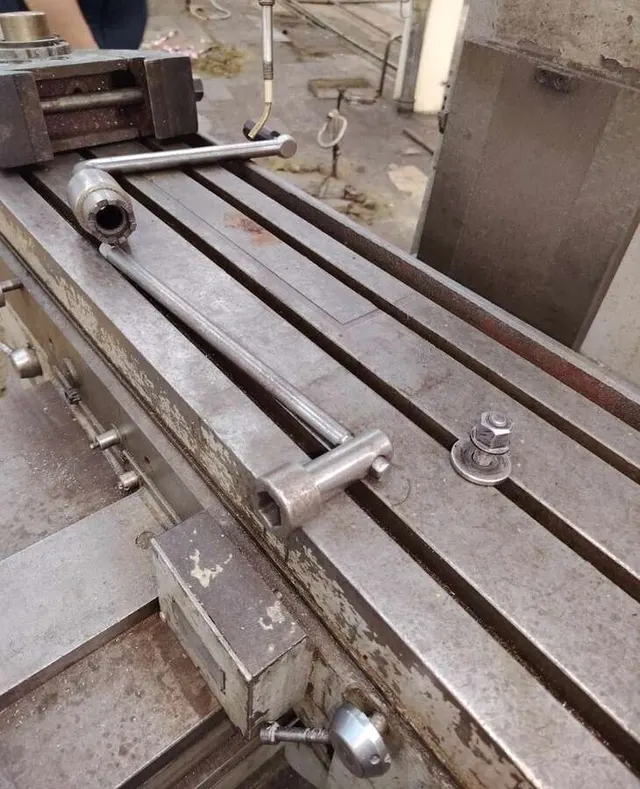
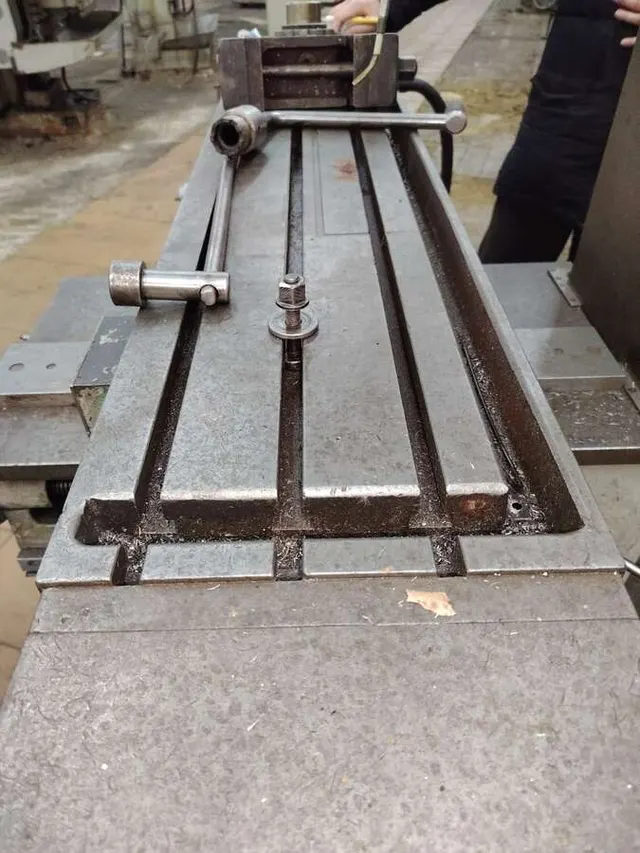
Направляющие и каретки. Люфты в продольных и поперечных направляющих приводят к волнистости обработанной поверхности и неточности размеров. При осмотре обращают внимание на равномерность перемещения и отсутствие задиров на направляющих. Износ направляющих — процесс накопительный, его выявляют по канавкам и ступенькам на рабочих поверхностях. Восстановление направляющих (шабрение или шлифовка) требует разборки станка.
Муфта включения подач. Узел, отвечающий за плавность страгивания стола. Износ кулачков или фрикционных накладок муфты проявляется рывками при включении подачи, что особенно заметно на чистовых проходах.
Система подачи СОЖ. Засорение форсунок и каналов — частая проблема. Недостаточное охлаждение зоны резания ведёт к перегреву фрезы и детали, особенно при обработке нержавеющих и жаропрочных сталей. Проверяют давление в магистрали и форму факела распыла.
Электрооборудование. Концевики и кнопки аварийной остановки должны срабатывать чётко. Тепловая защита электродвигателя (магнитный пускатель) требует проверки — при перегрузках она должна отключать станок, не допуская перегрева обмоток.
Расходники и материалы
Фрезы. Выбор инструмента критичен. Для стали и нержавейки рекомендуются фрезы с износостойкими покрытиями (PVD/CVD, TiAlN, AlTiN, TiCN). Для снижения вибраций на цветных металлах и сплавах хорошо зарекомендовали себя фрезы с переменным шагом зубьев. Важно контролировать износ режущей кромки: работа тупой фрезой резко увеличивает нагрузку на шпиндель. В отдельных случаях для мелкой оснастки (до 3,175 мм) применяют удлинители и цанги ER11 — это удобно, но увеличивает вылет и риск биения.
СОЖ. Используются водорастворимые эмульсии. Концентрация обычно составляет 5–10 % в зависимости от материала. В отдельных отзывах встречается рекомендация применения СОЖ с системой температурной стабилизации для предотвращения наклепа и налипания материала на кромку фрезы. Замена СОЖ — раз в 3–6 месяцев, в зависимости от интенсивности работы и загрязнения.
Смазка. Для направляющих и ходовых винтов применяют консистентные смазки на литиевой основе. Перебор со смазкой так же вреден, как и её недостаток — избыток притягивает стружку и абразив, превращаясь в абразивную пасту.
Регламент обслуживания
Ежесменно: визуальный осмотр шпинделя на предмет нагрева и шума, проверка уровня и концентрации СОЖ, очистка направляющих от стружки, смазка открытых направляющих.
Еженедельно / раз в 40–50 моточасов: проверка люфта шпинделя (индикатором), осмотр состояния щёток электродвигателя (при их наличии), замена или очистка фильтров СОЖ, проверка затяжки крепёжных элементов станины.
Ежегодно / раз в 2000–3000 моточасов: замена подшипников шпинделя, ревизия муфты включения подач, проверка геометрии станка (параллельность направляющих, перпендикулярность шпинделя столу). Проверку геометрии выполняют индикатором часового типа по стандартной методике — перемещая каретку и измеряя отклонения.
Что делают сами, а что — с вызовом сервиса
Своими силами: замена и долив СОЖ, смазка направляющих, замена ремней (если конструкция предусматривает ремённую передачу), замена щёток электродвигателя, подтяжка крепежа, замена концевиков.
С привлечением сервисной службы: замена подшипников шпинделя (требует пресса и оправок), ремонт или замена шпиндельной головки в сборе, ремонт гидравлической части (если станок оснащён гидроподачей), настройка и калибровка систем ЧПУ (при наличии модернизации), восстановление направляющих (шабрение, шлифовка).
Типичные ошибки обслуживания, ведущие к поломкам
Работа с большим вылетом фрезы. Недостаточная жёсткость закрепления инструмента и большой вылет — одна из главных причин вибраций, которые быстро убивают подшипники шпинделя. Правило: вылет фрезы не должен превышать её диаметр более чем в 3–4 раза.
Слабое крепление заготовки. Вибрации, вызванные ненадёжным зажимом детали в тисках или приспособлениях, передаются на стол и шпиндель, ускоряя износ направляющих и подшипников.
Игнорирование технологических пауз. Фрезерование без остановок для стабилизации температуры ведёт к тепловому расширению шпинделя и потере точности. При длительных циклах обработки стали рекомендуются паузы для охлаждения зоны резания.
Неправильный выбор режимов для нержавейки. Строгое соблюдение режимов резания и применение специализированного инструмента обязательно. Нарушение правил приводит к наклёпу и катастрофическому износу фрезы. Типичная ошибка — завышение подачи при недостаточном охлаждении.
Пренебрежение диагностикой люфтов. Небольшой люфт шпинделя, который не был вовремя замечен, за несколько смен приводит к разрушению подшипника и повреждению посадочных мест в корпусе. Замена корпуса шпиндельной головки — операция, сопоставимая по стоимости с половиной станка.
Сравнение подходов к выбору оснастки для FNK-25
Выбор фрезы и режима обработки напрямую влияет на износ станка. В таблице ниже — сравнение типов оснастки для типовых задач на FNK-25.
| Тип фрезы / покрытие | Когда подходит | Риск | Что проверить перед работой |
|---|---|---|---|
| С покрытием TiAlN / AlTiN | Обработка нержавеющих и жаропрочных сталей | Сколы покрытия при ударе о заготовку или тиски | Целостность покрытия, отсутствие выкрашиваний на режущей кромке |
| С переменным шагом зубьев | Цветные металлы, склонные к вибрации (алюминий, латунь) | Сложность и дороговизна профессиональной заточки | Равномерность шага, отсутствие сколов зубьев |
| С PVD/CVD покрытием (нитрид титана и пр.) | Универсальная работа по стали и чугуну | Перегрев при работе на высоких подачах (прижог) | Цвет побежалости после работы (не должен меняться) |
| Без покрытия (HSS / быстрорезы) | Мягкие материалы, пластик, текстолит | Быстрый износ и потеря геометрии при работе по стали | Биение фрезы в цанге, центровка |
Выводы
Ресурс TOS FNK-25, как и любого широкоуниверсального фрезерного станка, определяется не столько возрастом, сколько дисциплиной обслуживания. Регулярный контроль шпинделя, своевременная замена СОЖ и грамотный подбор фрез — три столпа, которые позволяют сохранять точность обработки годами. При осмотре конкретного экземпляра перед покупкой или в процессе эксплуатации в первую очередь проверяют люфт шпинделя и состояние направляющих — эти узлы наиболее критичны и трудоёмки в восстановлении. Системный подход к обслуживанию окупается стабильным качеством деталей и отсутствием внезапных простоев.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.