Обслуживание Finetech R 700: узлы, расходники и регламент
Finetech R 700 · Шлифовальные · Редакция Промсделки · чтение 4 мин · обновлено 30.10.2026
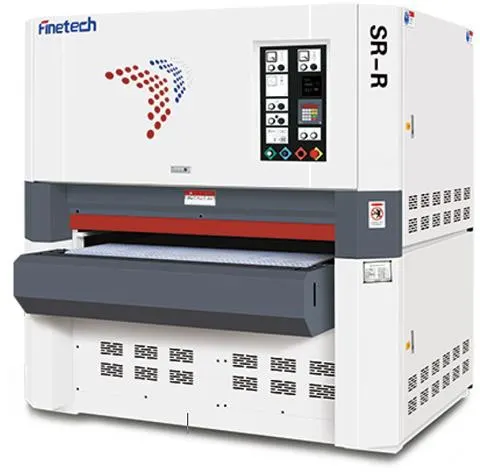
Калибровально-шлифовальный станок Finetech SR-R 700 — двухвальная машина для калибрования и шлифования щитовых заготовок шириной до 700 мм. Два шлифовальных узла работают последовательно: первый снимает основной припуск, второй доводит поверхность. Поэтому регламент обслуживания здесь касается не только расхода лент, но и состояния валов, пневматики и аспирации.
Конструкция станка такая: первый вал диаметром 190 мм — стальной, второй диаметром 160 мм — обрезиненный твёрдостью 70 по Шору. Скорость ленты на первом узле 20 м/с, на втором 14 м/с, лента 2000х730 мм. Эти параметры объясняют, какие узлы изнашиваются быстрее и на что обращать внимание при обслуживании.
Узлы, требующие внимания
Шлифовальные ленты и валы
Главный расходник — абразивная лента 2000х730 мм. На стальном валу обычно работают грубые зерна, на обрезиненном — чистовые. Ленту меняют при засаливании, потере режущей способности или появлении разрывов. Продолжать работу с изношенной лентой нельзя: она греется, оставляет подпалины и может повредить резиновое покрытие второго вала.
Обрезиненный вал регулярно чистят, особенно после обработки смолистой древесины. Налипшая смола меняет геометрию вала, появляется биение, на заготовке остаются полосы. Чистку делают мягкой щеткой или специальным очистителем для резины. При сильном износе вал перешлифовывают или заменяют защитный слой — это уже сервисная операция.
Осцилляция и обдув лент. Система не даёт ленте уйти в сторону и охлаждает рабочую зону. При ежедневном осмотре проверяют, что осцилляция включается, а воздух идёт на обе ленты. Отказ датчика осцилляции — одна из частых причин обрыва ленты на таком станке.
Подающий конвейер и стол
Автоматическая настройка на толщину заготовки выполняется механизмом подъёма стола с двигателем 0.37 кВт. Это винтовая пара, которую нужно смазывать по регламенту. При появлении люфта станок начинает давать разную толщину по длине заготовки даже при исправной ленте.
Конвейер подачи с двигателем 1.5 кВт и инвертором Siemens обеспечивает скорость 5–30 м/мин. Периодически проверяют натяжение и центровку конвейерной ленты: при смещении заготовку уводит в сторону. Замена ленты конвейера требует съёма валов и точной регулировки, поэтому её обычно поручают сервису.
Пневматика и аспирация
Рабочее давление в пневмосистеме — 0.6 МПа. Пневматика отвечает за прижимы и позиционирование, поэтому падение давления сразу влияет на обработку. Ежедневно сливают конденсат из влагоотделителя и проверяют утечки. Загрязнённый фильтр снижает давление и делает работу прижимов нестабильной.
Аспирация станка рассчитана на 9800 м³/ч. Забитые фильтры и воздуховоды уменьшают отсос, пыль оседает на валах и электронике. Стоит контролировать поток на входе, а не только наполнение пылевого мешка.
Электрика и инвертор
Инвертор Siemens и шкаф управления боятся пыли и влажности. Раз в месяц продувают вентиляционные решётки и проверяют затяжку силовых клемм. Ослабленный контакт греется, и станок отключается защитой посреди заготовки.
Расходники и регламент
Точный интервал обслуживания указывается в инструкции пользователя и паспорте станка. Типовой график для двухвального калибровального станка: ежедневно — визуальный осмотр лент, продувка валов, проверка давления и слив конденсата; еженедельно — контроль натяжения лент, очистка конвейера и стола, проверка осцилляции; раз в месяц — смазка узлов, осмотр обрезиненного вала, проверка электрики.
Основные расходники: абразивные ленты 2000х730 мм разной зернистости, очиститель для резины, смазочные материалы, фильтры пневмосистемы. Зернистость лент подбирают под операцию: грубая лента на обрезиненном валу даёт не лучшее качество, а перегруз узла.
Своими силами или сервис
Замену абразивной ленты, очистку валов, замену фильтров и плановую смазку может делать механик цеха. Сервис обычно привлекают для замены обрезиненного вала, правки его геометрии, замены подшипников шлифовальных валов и ремонта инвертора. Попытки сэкономить на этих операциях заметно повышают риск поломки.
| Узел | Когда подходит свой вариант | Риск | Что проверить |
|---|---|---|---|
| Абразивная лента | При засаливании, разрывах, снижении съёма | Разрыв на скорости 20 м/с | Натяжение, стык, давление обдува |
| Обрезиненный вал | Регулярная очистка от смолы | Потеря геометрии, биение | Твёрдость, равномерность износа |
| Осцилляция | Ежедневная проверка датчиков и сопел | Лента уходит в сторону и рвётся | Ход ленты, давление воздуха, чистота сопел |
| Механизм подъёма стола | Плановая смазка винтовой пары | Люфт, неравномерная толщина | Плавность хода, зазоры |
| Пневмосистема и аспирация | Слив конденсата, замена фильтра, очистка рукавов | Нестабильные прижимы, пыль в электронике | Давление 0.6 МПа, поток воздуха, утечки |
Ошибки, приводящие к поломкам
Частая ошибка — продолжать обработку с засаленной или надорванной лентой. На обрезиненном валу это даёт локальный перегрев и вырывает куски резины. Второй типичный сценарий — нарушение работы осцилляции: лента трётся о борт вала, рвётся, и её остатки попадают в подшипники.
Не стоит запускать станок с выключенной аспирацией. Пыль забивает обдувочные сопла и направляющие, абразивная пыль сокращает ресурс подшипников. Также опасна самодельная шлифовка обрезиненного вала без снятия и балансировки: остаточное биение потом проявляется на каждой заготовке.
Чтобы разобрать это на реальном примере, возьмём один из станков Finetech SR-R 700, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: Finetech SR-R 700.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге