Обслуживание Finetech R 1700: узлы, расходники и регламент
Finetech R 1700 · Шлифовальные · Редакция Промсделки · чтение 4 мин · обновлено 28.09.2026
Finetech R 1700 – калибровально-шлифовальный станок с рабочей шириной 1700 мм, двумя шлифовальными узлами и производительностью аспирации 9800 м³/ч. Основные узлы: шлифовальные ленты размером 2500×1730 мм, контактные валы (первый – стальной ∅270 мм, второй – обрезиненный ∅210 мм, 55 Шор), узел щетки мощностью 0,37 кВт, система осцилляции и обдува лент, пневмосистема с рабочим давлением 0,6 МПа, инвертор SIEMENS для скорости подачи 5–36 м/мин.
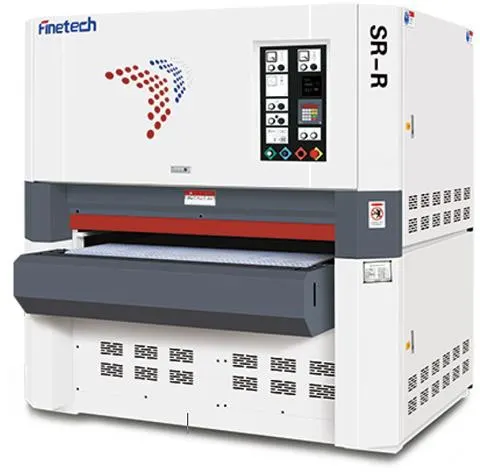
Чтобы разобрать это на реальном примере, возьмём один из Finetech R 1700, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: Finetech SR-R 1700 на площадке.
Основные узлы, требующие внимания
Наиболее нагруженные элементы станка – шлифовальная лента и контактные валы. У Finetech R 1700 первый вал стальной, второй обрезиненный. При эксплуатации необходимо следить за износом резинового покрытия: его твёрдость 55 Шор, со временем оно теряет эластичность и даёт неравномерное шлифование. Подшипники валов, особенно опорные, работают в условиях абразивной пыли. Типичный ресурс подшипников при своевременной смазке – 2–3 года, но при попадании пыли сокращается до 6–8 месяцев. Система осцилляции и обдува лент предотвращает засаливание и локальный перегрев. Если осцилляция неисправна, лента быстро изнашивается по краям. Пневмосистема отвечает за прижим и подъём; утечки воздуха снижают усилие прижима и ведут к дефектам. Аспирация должна обеспечивать заявленные 9800 м³/ч – при забитых фильтрах или неплотных соединениях пыль остаётся в зоне шлифования, вызывая прижоги и царапины.
Расходные материалы и периодичность замены
Шлифовальные ленты
Размер 2500×1730 мм, устанавливаются на два узла. Первый узел (37 кВт, скорость 19 м/с) обычно использует ленты с крупным зерном (P40–P80) для калибровки, второй (22 кВт, 17 м/с) – для чистового шлифования (P100–P180). Замена лент производится по мере износа. На практике одна лента на первом узле обрабатывает 800–1200 м², на втором – 1500–2000 м² при нормальной загрузке. Срок службы резко падает при недостаточной аспирации или неправильном натяге.
Щётки и фильтры
Узел щетки мощностью 0,37 кВт предназначен для очистки ленты от пыли. Щётки изнашиваются быстрее ленты – их меняют каждые 100–150 часов или при потере ворса. Фильтры аспирационной системы (рукавные или картриджные) требуют замены раз в 3–6 месяцев в зависимости от запылённости. Некоторые операторы практикуют продувку фильтров сжатым воздухом, но полная замена всё равно необходима, так как поры забиваются.
Смазка
Направляющие стола, цепи подачи и подшипники смазываются согласно инструкции производителя. Обычно используются консистентные смазки на литиевой основе (типа Литол-24) для подшипников и масло для цепей. Интервал смазки – раз в 40–50 часов работы подшипников валов, направляющих – раз в 80–100 часов.
Регламент технического обслуживания
Ежесменно
- Проверка состояния шлифовальных лент: натяг, отсутствие порывов и складок.
- Очистка аспирационных патрубков и проверка тяги.
- Контроль давления в пневмосистеме (0,6 МПа).
- Удаление пыли с контактных валов и щеточного узла.
Еженедельно
- Осмотр подшипников на предмет шума и нагрева.
- Смазка направляющих стола и цепей подачи.
- Проверка работы осцилляции и обдува лент.
- Калибровка датчиков автоматической настройки толщины.
Ежемесячно
- Замена или очистка фильтров аспирации.
- Проверка износа резинового вала (второй узел) и при необходимости – проточка или замена.
- Тест предохранительных клапанов и электрических соединений.
Типичные ошибки обслуживания и их последствия
На форумах и в сервисной практике встречаются повторяющиеся ошибки, которые ведут к дорогим поломкам. Слишком сильный натяг ленты – на стальных валах лента может порваться, на обрезиненном валу – деформировать покрытие. Игнорирование осцилляции даёт неравномерный износ ленты и перегрев краёв, что сокращает её ресурс на 30–40%. Забитая аспирация – самая частая причина прижогов и волнистости на деталях. Пропуск смазки подшипников ведёт к их заклиниванию и выходу из строя вала. Работа с перегрузкой (снятие более 1–1,5 мм за проход) приводит к перегреву двигателей, особенно первого узла мощностью 37 кВт. Отдельно стоит отметить неправильную регулировку пневмосистемы: при низком давлении прижим уменьшается, деталь вибрирует, что даёт полосы и риски.
Что можно сделать своими силами, а когда нужен сервис
Силами оператора и механика цеха выполняются: замена шлифовальных лент, щёток, чистка аспирации, смазка, регулировка натяга и осцилляции. Замена подшипников, ремонт или балансировка контактных валов, ремонт инвертора SIEMENS, восстановление пневматики – требуют квалификации сервисной службы. Также стоит привлекать специалистов для проточки обрезиненного вала, так как дисбаланс приведёт к вибрациям.
Вывод
Регламентное обслуживание Finetech R 1700 не требует сложных операций, но его несоблюдение быстро сказывается на качестве шлифования и ресурсе станка. Ежедневный контроль ленты и аспирации, еженедельная смазка и своевременная замена расходников позволяют избежать простоев и сохранить геометрию деталей.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге