Обслуживание Finetech R 1300: что нужно знать механику и снабженцу
Finetech R 1300 · Шлифовальные · Редакция Промсделки · чтение 4 мин · обновлено 28.09.2026
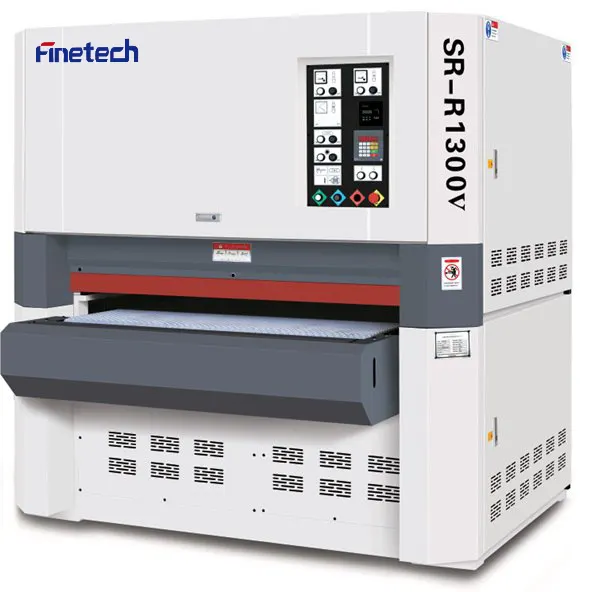
Калибровально-шлифовальный станок Finetech R 1300 предназначен для обработки щитовых заготовок шириной до 1300 мм. Оборудование оснащено двумя шлифовальными узлами: первый вал стальной, второй – обрезиненный (твёрдость 70 шор). Предусмотрена автоматическая настройка на толщину заготовки, обдув шлифовальных лент с осцилляцией, усиленная массивная конструкция. В комплектацию входит инвертор на подачу SIEMENS. Мощность аспирации – 11 200 м³/ч, рабочее давление пневмосистемы – 0,6 МПа. Понимание конструкции позволяет выделить ключевые узлы, которые требуют регулярного осмотра и обслуживания.
Основные узлы, требующие внимания
Шлифовальные ленты
Размер ленты – 2200×1330 мм. Первый узел работает на скорости 20 м/с, второй – 18 м/с. Ленты подвергаются интенсивному абразивному износу и забиванию смолами. Смена зернистости необходима при переходе от калибрования к финишному шлифованию. Рекомендуется вести учёт наработки каждой ленты и менять её при потере режущей способности или появлении неравномерного износа, который часто вызван неисправностью механизма осцилляции.
Шлифовальные валы
Первый вал (стальной) – жёсткий, служит для калибрования. Его поверхность со временем может терять плоскостность, что ведёт к разной глубине съёма по ширине. Второй вал (обрезиненный) – упругий, отвечает за чистовое шлифование. Твёрдость 70 шор – показатель средней жёсткости. Обрезиненная поверхность истирается, трескается или деформируется при перегреве. Типичный срок службы до перешлифовки или замены – 1–2 года при интенсивной работе. Ежемесячно проверяют геометрию валов и состояние резинового покрытия.
Система осцилляции и обдува
Осцилляция (поперечное качание ленты) и обдув сжатым воздухом предотвращают засаливание ленты и обеспечивают равномерный износ. В описании станка указан узел щётки мощностью 0,37 кВт – он очищает обрезиненный вал. Засорение воздушных каналов или износ щётки приводят к ухудшению качества обработки и перегреву. Механизм осцилляции включает датчики и пневмоцилиндры – их проверяют на герметичность и плавность хода.
Система автоматической настройки толщины
Подъём и опускание стола осуществляется двигателем мощностью 0,55 кВт. Механизм включает ходовые винты и направляющие, которые нуждаются в периодической смазке. Электронная система с инвертором SIEMENS на подаче позволяет плавно регулировать скорость от 5 до 30 м/мин. Сбои в показаниях датчиков положения или загрязнение оптики приводят к ошибкам установки толщины.
Пневмосистема и аспирация
Рабочее давление 0,6 МПа, расход воздуха 12 м³/ч. На линии устанавливают фильтр-влагоотделитель и лубрикатор. Если пренебречь осушкой, конденсат попадает в пневмоцилиндры, ускоряя износ манжет и коррозию. Аспирация производительностью 11 200 м³/ч должна обеспечивать непрерывное удаление пыли. Забитые фильтры или разрушенные рукава снижают тягу – пыль оседает на узлах станка, вызывая ускоренный износ и риск возгорания.
Приводы и подшипники
Двигатель первого шлифузла – 37 кВт, второго – 22 кВт, двигатель подачи – 3 кВт. Подшипниковые узлы шпинделей и валов являются критическими. Типичные схемы смазки – пластичная смазка с периодическим добавлением. Перегрузка или попадание пыли приводят к заклиниванию.
Расходные материалы и периодичность замены
Основной расходник – шлифовальные ленты. Размер 2200×1330 мм доступен у многих производителей. Зернистость подбирают по технологической карте. Для калибрования – P40–P80, для чистового шлифования – P100–P180. Замена лент – по мере износа, обычно 1–3 дня при односменной работе. Смазочные материалы для направляющих и ходовых винтов – литиевые или кальциевые смазки. Фильтры пневмосистемы – каждые 3–6 месяцев. Фильтры аспирации (карманного или рукавного типа) – очистка раз в смену, замена по паспорту. Обрезиненный вал – замена или перешлифовка ориентировочно раз в 1–2 года. Щётки узла очистки – по мере износа.
Регламент обслуживания
Ежесменно: визуальный осмотр лент, проверка давления в пневмосистеме, удаление пыли с направляющих, контроль работы осцилляции, очистка фильтров аспирации.
Еженедельно: проверка натяжения лент, состояния резинового вала, смазка направляющих стола, осмотр состояния щёток, замена ленты при критическом износе.
Ежемесячно: ревизия подшипниковых узлов (нагрев, шум), проверка геометрии валов, калибровка датчиков толщины, замена фильтров пневмосистемы, осмотр контактов инвертора SIEMENS.
Ежегодно: перешлифовка или замена обрезиненного вала, замена подшипников шпинделей, ревизия пневмоцилиндров и клапанов, проверка изоляции двигателей, капитальная чистка аспирационного тракта.
Что делают самостоятельно, когда вызывают сервис
Самостоятельно: замена лент и щёток, настройка осцилляции (длины хода, частоты), очистка фильтров, смазка направляющих, подтяжка ремней, продувка пневмолиний. Вызов сервиса обязателен при: ремонте подшипников шпинделей (требуется специальный инструмент и балансировка), замене обрезиненного вала (необходимо снятие узла, перешлифовка, установка с точным выставлением), ремонте инвертора (диагностика IGBT-модулей, конденсаторов), ремонте пневмоцилиндров (расточка, замена манжет), калибровке электронной системы управления (программирование SIEMENS), балансировке шлифовальных валов.
Типичные ошибки обслуживания, ведущие к поломкам
- Работа лентой с нарушенной стыковкой или изношенной рабочей поверхностью – ведёт к вибрации и повреждению валов.
- Забитая аспирация – пыль проникает в подшипники и двигатели, вызывает перегрев и заклинивание.
- Игнорирование осцилляции – появляется неравномерный износ ленты и вала, растёт амплитуда биения.
- Несвоевременная замена обрезиненного вала – теряется плоскость, качество шлифования падает, возможен износ подшипников.
- Неправильное натяжение ленты – слабое натяжение даёт складки, сильное – перегрузку подшипников.
- Пренебрежение смазкой направляющих стола – люфты, ухудшение точности толщины.
- Работа при пониженном давлении пневмосистемы – нестабильная осцилляция, неполный поджим ленты.
Чтобы разобрать это на реальном примере, возьмём один из Finetech R 1300, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/kalibrovalno-shlifovalnyy-stanok-finetech-sr-r-1300/.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Эта модель сейчас в каталоге