Обслуживание Finetech R 1000V: узлы, расходники и регламент
Finetech R 1000V · Шлифовальные · Редакция Промсделки · чтение 5 мин · обновлено 29.09.2026
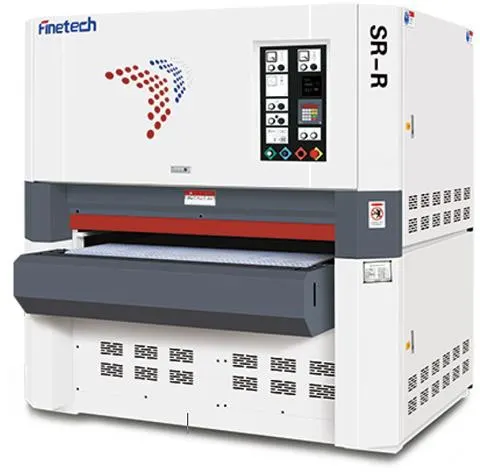
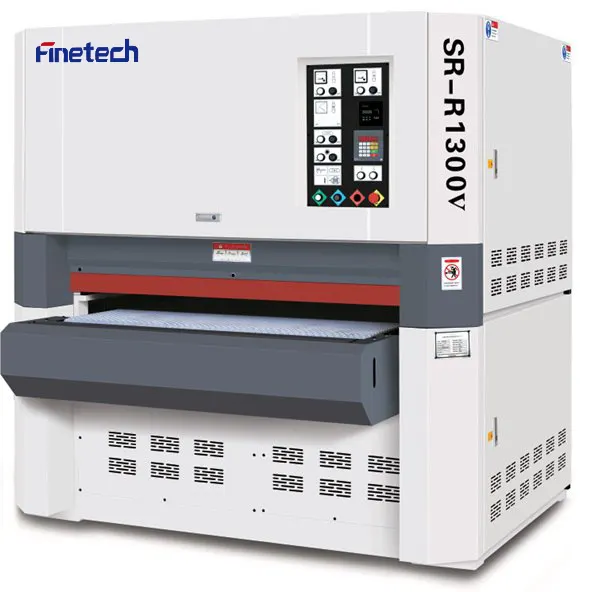
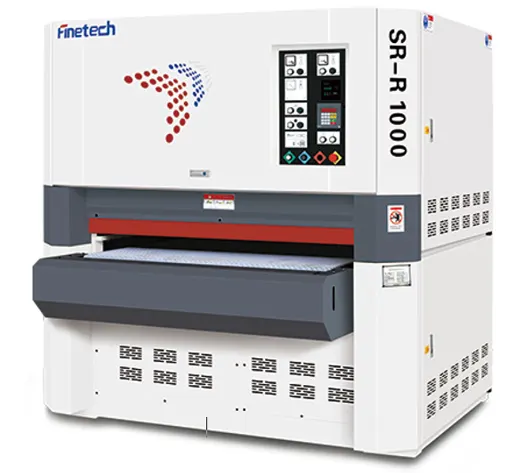
Калибровально-шлифовальный станок Finetech SR‑R 1000V — двухвальная машина для обработки шпона, МДФ и ЛКМ. Ширина обработки 1000 мм, скорость подачи до 30 м/мин, инвертор Siemens. Чтобы оборудование работало стабильно и не теряло точность, требуется регулярное обслуживание нескольких ключевых узлов. Ниже — по узлам: что проверять, как часто, какие расходники нужны, а что лучше доверить сервисной бригаде.
Конструкция и узлы, требующие внимания
Станок имеет два шлифовальных вала диаметром 215 мм: первый — стальной, второй — обрезиненный. Размер ленты 2100 × 1330 мм. Автоматическая настройка на толщину заготовки, обдув лент с осцилляцией, аспирация 8500 м³/ч, пневмосистема с давлением 0,6 МПа. Главные узлы, которые изнашиваются и требуют вмешательства: шлифовальные ленты, подшипниковые опоры валов, система натяжения и осцилляции, аспирационный тракт, пневматика, направляющие стола и подающий транспортёр.
Шлифовальные ленты
Это самый частый расходник. Размер 2100 × 1330 мм. Зернистость подбирается по материалу: для шпона 0,3–0,6 мм рекомендуют ленты P120–P180, для МДФ — P80–P120, для ЛКМ — P240–P320. Владельцы в отзывах отмечают, что ресурс ленты сильно зависит от исправности аспирации и равномерности подачи. Меняют ленту при появлении рисок, засаливании или потере реза. Типичная ошибка — использовать одну ленту дольше, чем нужно: это перегружает валы и ведёт к износу обрезиненного вала.
Натяжение и осцилляцию настраивают по инструкции. При осмотре обращают внимание на юстировку: если лента смещается к краю вала, корректируют пневматические цилиндры осцилляции. В источниках по шлифованию подчёркивают, что неправильное натяжение — одна из главных причин разрыва ленты.
Валы и подшипники
Стальной вал твёрдостью 26–55 шор (в зависимости от задачи), обрезиненный — 20–35 шор. Подшипники валов работают в условиях высокой запылённости. Регламент: раз в полгода проверяют люфт и температуру корпусов. Если слышен гул или нагрев выше 60 °C — подшипник меняют. Смазку (обычно литиевую консистентную) обновляют каждые 2000 моточасов, но по отзывам механиков на форумах, в запылённых цехах интервал сокращают вдвое.
Обрезиненный вал со временем теряет эластичность. Признак: неравномерный прижим ленты по ширине. Ремонт — перешлифовка вала в токарном станке или замена резинового покрытия. Эту работу обычно отдают сервисной организации, так как требуется снятие вала и балансировка.
Аспирационная система
Производительность 8500 м³/ч. Если аспирация работает плохо, шлифовальная пыль оседает на ленте и заготовке, снижается качество обработки. Регламент: ежесменно проверять заполнение мешков или контейнеров; еженедельно чистить фильтры и воздуховоды от налипшей пыли. В источниках указано, что забитые фильтры — одна из частых проблем, ведущая к перегреву двигателя аспирации.
Особое внимание — патрубкам у загрузочного стола: они часто забиваются стружкой. Рекомендуется раз в квартал осматривать вентилятор на наличие дисбаланса.
Пневмосистема
Рабочее давление 0,6 МПа, расход 12 м³/ч. Отвечает за прижим ленты, осцилляцию, автоматику. Владельцы на форумах отмечают, что при падении давления ниже 0,5 МПа станок начинает работать с перебоями: лента не осциллирует, прижим ослабевает. Регулярно проверяют фильтр-влагоотделитель (раз в месяц чистят или меняют картридж). Замена уплотнений пневмоцилиндров — примерно раз в год, если заметны утечки.
Инвертор Siemens и электрика
Инвертор отвечает за плавную регулировку подачи (5–30 м/мин). Перегрев — частая неисправность. Решетки радиатора чистят от пыли сжатым воздухом раз в месяц. Контакты и клеммы протягивают ежегодно. Если станок старый — электролитические конденсаторы в блоке питания могут высыхать, это лучше проверять сервисному инженеру с осциллографом.
Подающий стол и транспортёр
Направляющие стола и цепной транспортёр (резиновые ролики) изнашиваются при интенсивной работе. Признак: заготовка начинает «вибрировать» или смещаться. Регулировку зазоров делают раз в квартал. Ролики заменяют при появлении плоских участков. Смазывают цепь подачи (специальная смазка для конвейеров) раз в месяц.
Типичные ошибки обслуживания
На основе сообщений на профильных форумах и в статьях по шлифованию, основные ошибки такие:
- Игнорирование чистоты аспирации — пыль попадает в подшипники и инвертор, сокращая ресурс.
- Работа с засаленной лентой — лента перестаёт резать, возникает прижог заготовки и вибрация.
- Неправильная твёрдость валов для конкретного материала — например, мягкий обрезиненный вал для толстого МДФ быстро изнашивается.
- Несвоевременная замена масла в редукторах (если есть) — на модели SR‑R 1000V редукторы привода подачи, их рекомендуют обслуживать раз в год.
- Использование неоригинальных лент нестандартной зернистости — дисбаланс валов, ускоренный износ подшипников.
Что делают своими силами, а что — с сервисом
Самостоятельно: замена лент, чистка аспирации и фильтров, смазка направляющих, протяжка контактов, настройка осцилляции, замена ремней и цепей. С вызовом сервиса: ремонт или перешлифовка обрезиненного вала, замена подшипников валов (требуется съёмник и точная посадка), настройка инвертора, диагностика пневмоцилиндров, ремонт гидравлики (если есть). Стоимость типового выезда сервисной бригады — от 15 000 руб., но лучше уточнять по региону.
Периодичность ТО
На основе общих рекомендаций по шлифовальным станкам и эксплуатационной документации (типовой регламент):
- Ежесменно: проверка состояния ленты, работа аспирации, уровень шума подшипников.
- Еженедельно: очистка фильтров аспирации, продувка инвертора, проверка давления пневмосистемы.
- Ежемесячно: смазка цепей и направляющих, проверка осцилляции, осмотр уплотнений пневмоцилиндров.
- Раз в квартал: замена смазки в подшипниках валов (или раз в 2000 моточасов), ревизия ремней.
- Раз в год: замена подшипников, замена резинового покрытия вала (по необходимости), поверка датчиков, замена фильтров пневматики.
Чтобы разобрать это на реальном примере, возьмём один из Finetech SR‑R 1000V, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/kalibrovalno-shlifovalnyy-stanok-finetech-sr-r-1000v/.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге