Чем отличаются допуски в паспорте от реальных на станке 2008 года
Доверие и снятие рисков · Этикетировка и маркировка · Редакция Промсделки · чтение 4 мин · обновлено 25.09.2026
Взял паспорт станка 2008 года выпуска. Там написано — допуск по круглости в пределах сотки. Ставлю деталь, меряю — расхождение в несколько раз. Знакомая ситуация? Если вы покупаете поддержанное оборудование, доверять бумаге — прямой путь к браку и переделкам.
Почему паспортные цифры перестают работать после 10 лет
Паспортные допуски даются для нового станка, собранного на заводе. Через несколько тысяч часов работы изнашиваются направляющие, появляется люфт в подшипниках шпинделя, меняется геометрия станины из-за температурных деформаций. Станок 2008 года, как правило, не проходил капитального ремонта.
Ключевые точки потери точности: направляющие скольжения или качения, шпиндельные подшипники, шарико-винтовые пары и зажимные механизмы. Ремонт этих узлов может стоить половину цены станка. Поэтому проверять надо не только то, что написано, но и реальную жёсткость и повторяемость.
Если поставщик не указал состояние узлов, это первый звоночек. В карточке оборудования на профильной площадке обычно пишут: «проведена ревизия», «заменены подшипники» или просто «не указано». Второй вариант — причина как минимум уточнить, а лучше приехать смотреть.
Где искать расхождения: три узла, которые чаще всего врут
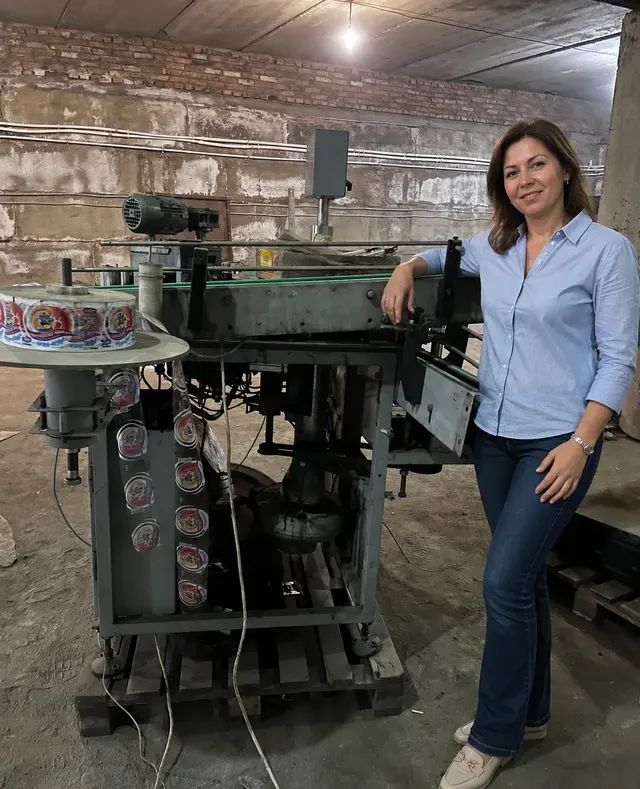
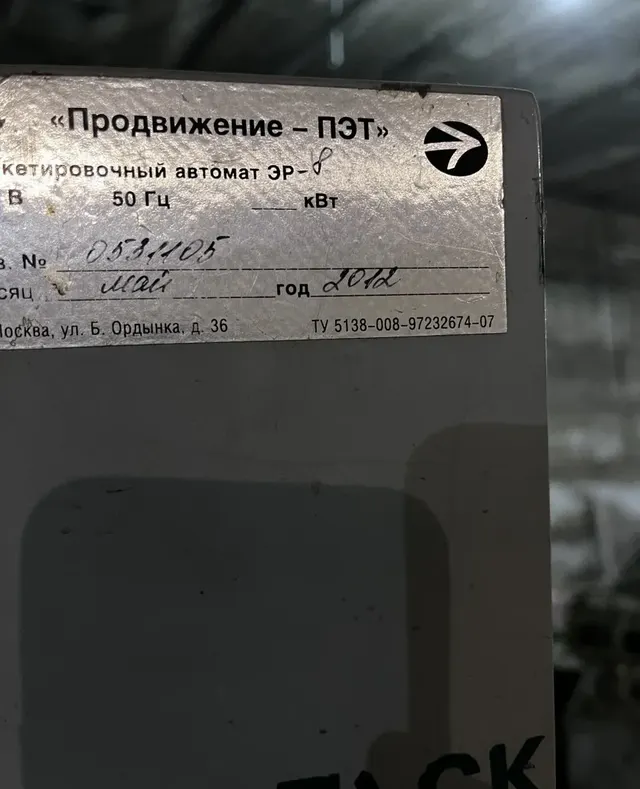
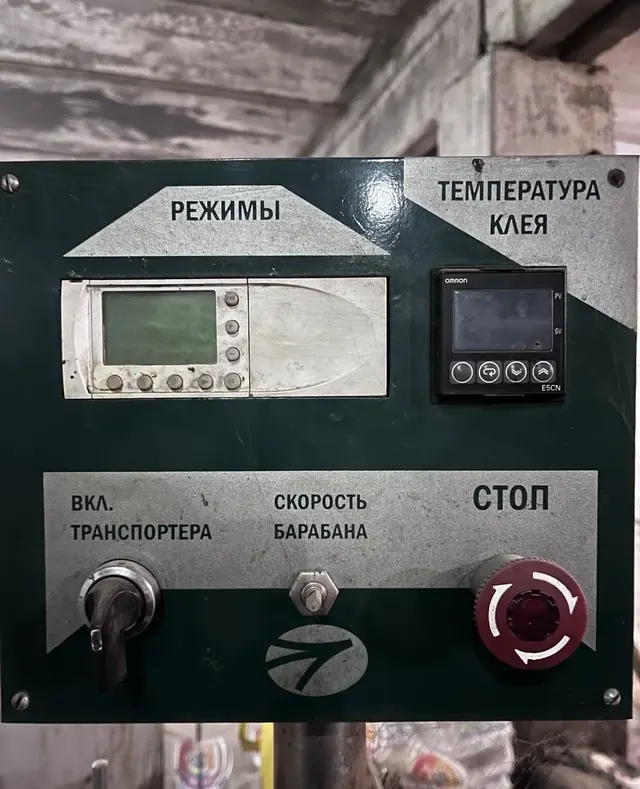
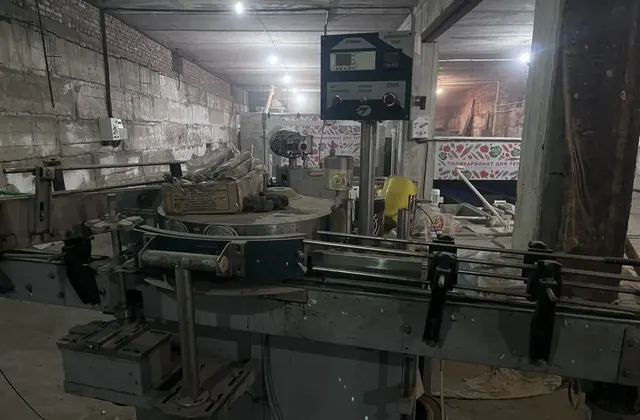
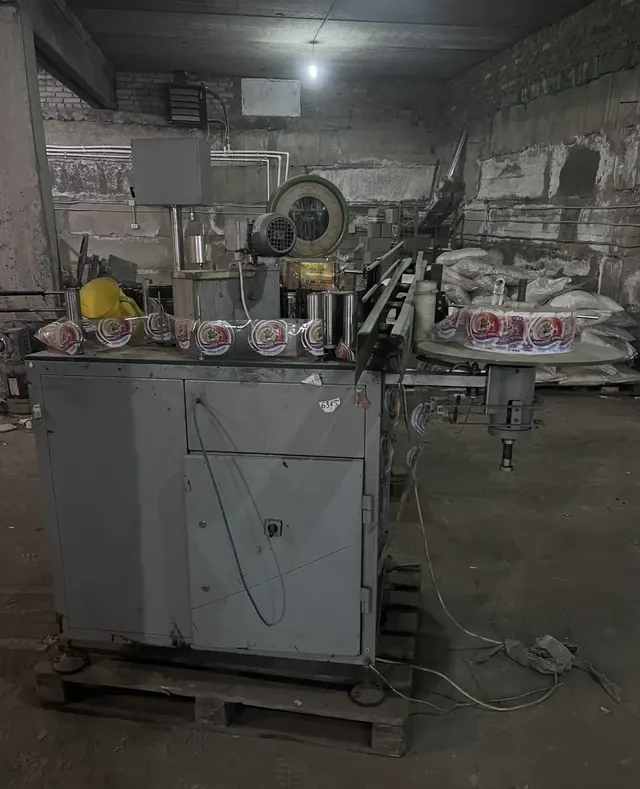
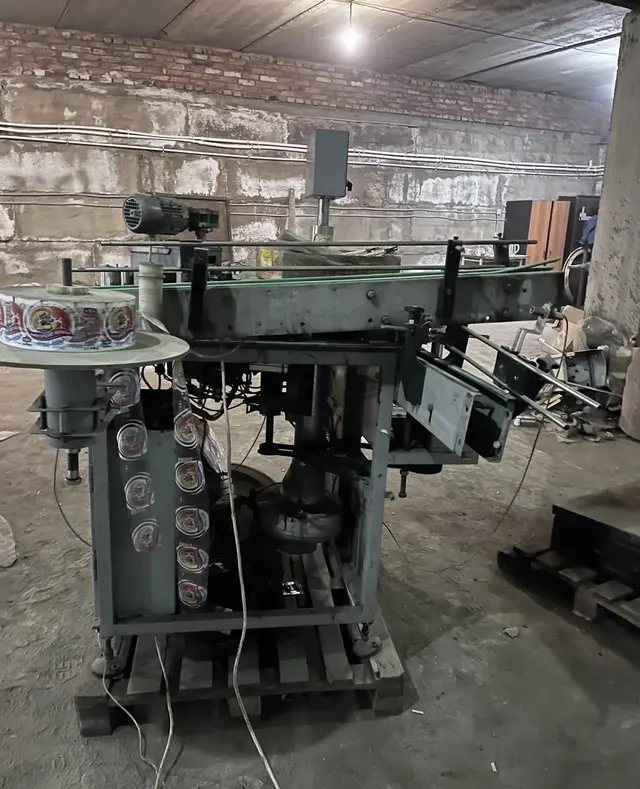
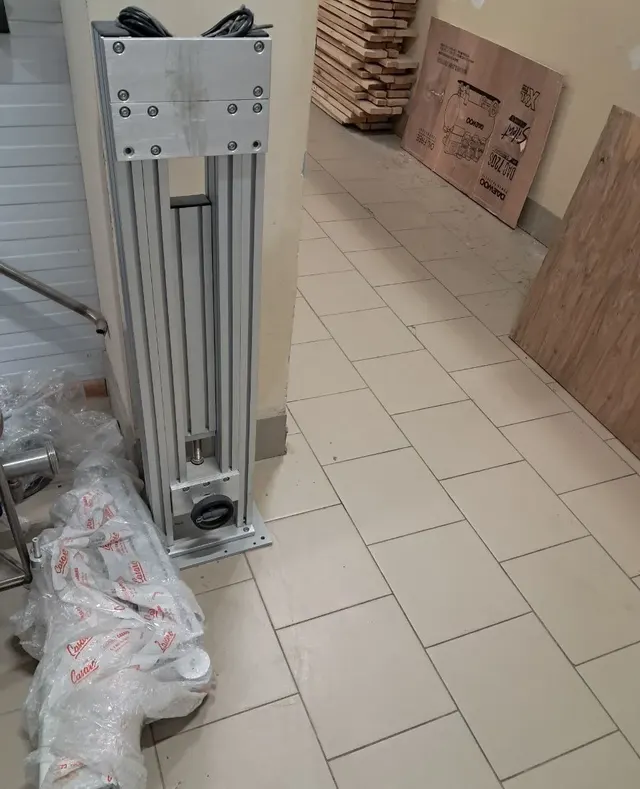
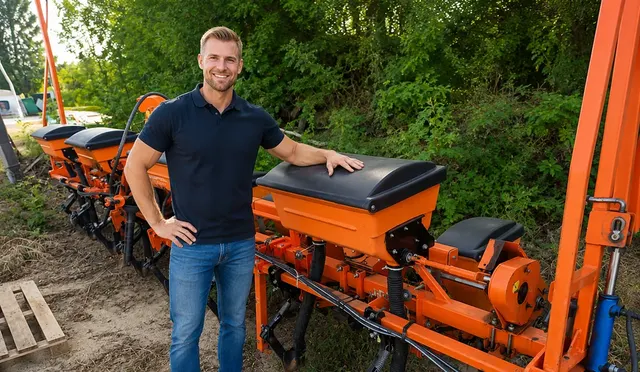
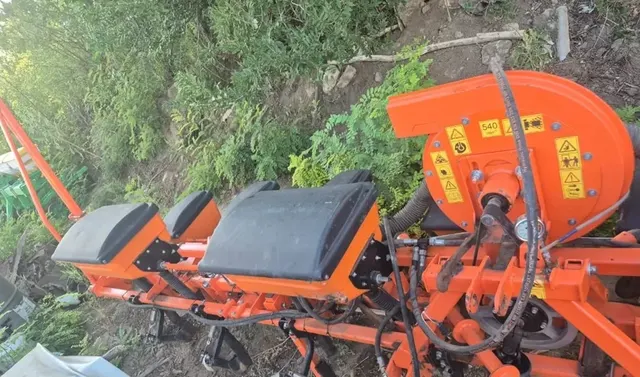
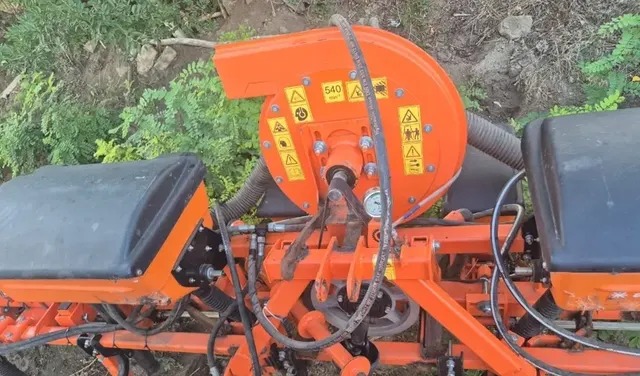
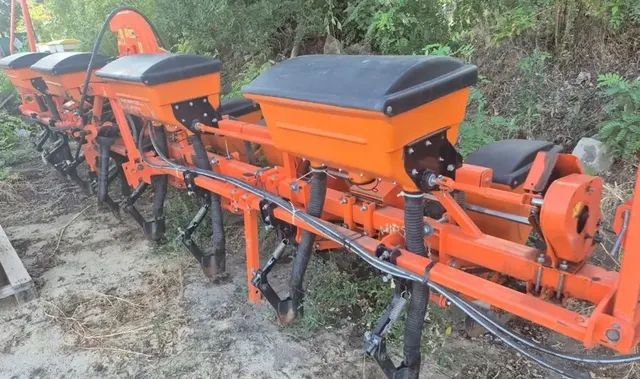
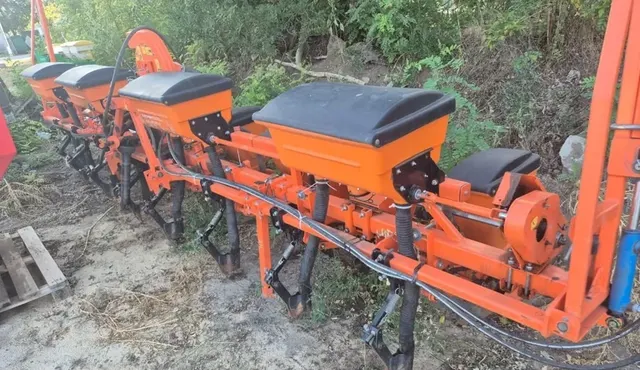
Чтобы разобрать сказанное на реальном примере, возьмём одну из позиций каталога: Аппликатор для нанесения ручек на групповую упаков. Дальше - фотографии этого экземпляра.

Аппликатор для нанесения ручек на групповую упаков - фото 1 из 4 в карточке продавца

Фото 2 из 4 в карточке продавца
Направляющие
Измерьте зазор щупом. Если люфт ощутим на длине направляющих — при обработке получите конусность или ступеньку. Паспорт часто даёт допуск параллельности, но реальный зазор после выработки может быть в разы выше.
Шпиндель
Радиальное биение проверяйте индикатором — на станках 2000-х годов допуск держался в пределах единиц микрон. Если биение стало заметным на глаз, то на длинной детали уйдёт вся точность. Нагрев шпинделя после получаса работы — ещё один маркер износа подшипников.
ШВП (шарико-винтовая пара)
Люфт в ШВП даёт погрешность позиционирования. Паспорт часто указывает точность в микронах, а реальный люфт после износа может составлять десятые доли миллиметра. Проверить просто: закрепите индикатор на столе и двигайте оси вперёд-назад.
На практике я сталкивался с ситуацией, когда паспортная точность по позиционированию была заявлена как высокая, а фактический разброс после 10 лет работы оказался в несколько раз больше. Это напрямую влияет на годность детали.
Как проверить станок под нагрузкой: тестовый запуск

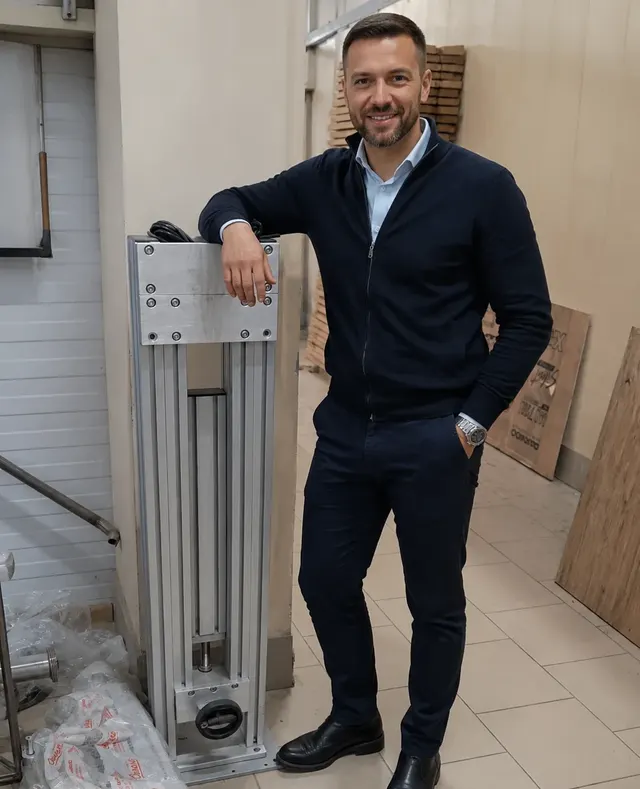
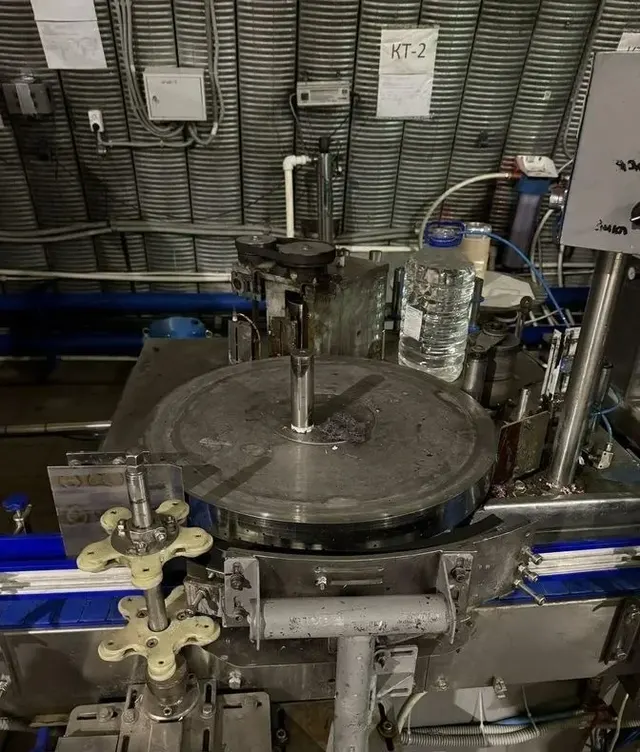
Аппликатор для нанесения ручек на групповую упаков - фото 3 из 4 в карточке продавца

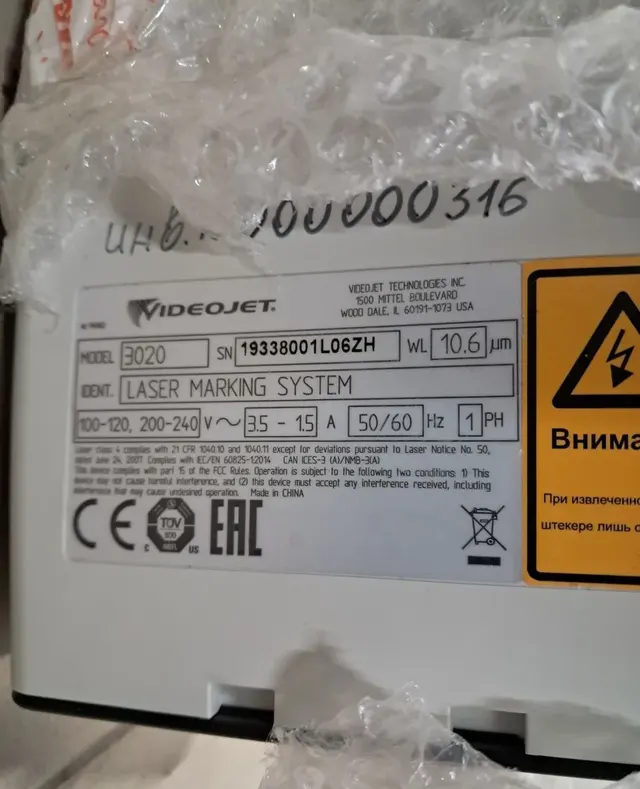
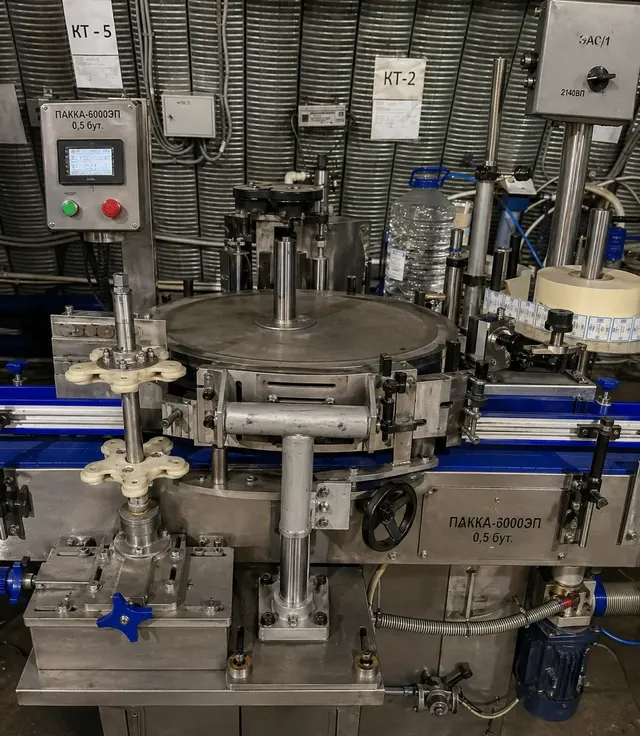
Фото 4 из 4 в карточке продавца
Осмотр вхолостую не покажет реальных допусков. Нагрузка меняет деформации станины и нагрев узлов. Просите показать обработку детали похожей на вашу: точение вала, фрезерование паза, сверление. Измерьте результат микрометром или нутромером сразу и после остывания.
Обратите внимание на вибрации. Если станок начинает «дребезжать» на средних режимах резания — значит, есть износ в направляющих или неуравновешенность шпинделя. В паспорте этого нет, а брак он даст стабильно.
Три вопроса продавцу: «Можно ли приехать с индикатором?», «Какой последний ремонт делали?», «Есть ли протокол испытаний за последние полгода?». Отказ от ответа — повод задуматься. Подробнее о том, что спросить у инженера — в статье «Спросите у инженера по станку — эти три вопроса часто забывают».
Что считать допустимым расхождением, а что — браком
Допуск из паспорта — это не жёсткая граница. Для большинства операций можно принять увеличение в разы, если деталь не требует высокой точности. Но когда техпроцесс завязан на посадку с гарантированным натягом или допуск формы, даже небольшое превышение уже даёт брак.
Оценивайте станок под свою деталь. Если вам нужно фрезеровать корпуса с грубым допуском, то станок с реальной точностью в пределах нескольких соток подходит. А если требуется шлифовка с микронной точностью — такой экземпляр не годится, даже если паспорт обещает высокий класс.
Кстати, на профильных площадках для промышленного оборудования можно сразу отфильтровать станки по году, стране и даже по наличию документации. Например, в каталоге этикетировочного и маркировочного оборудования часто указывают фактическое состояние. Если в карточке не указано состояние, это прямой сигнал запрашивать протоколы замеров перед покупкой.
Как использовать информацию из объявления на профильной площадке
Допустим, вы нашли подходящую единицу — например, аппликатор для этикетировки 2008 года. В объявлении указаны только базовые параметры: год выпуска, привод, производитель. Но состояние узлов не раскрыто. Это нормально: такие данные продавец часто даёт по запросу.
Ваша задача — потребовать конкретику по тем узлам, которые влияют на точность позиционирования. Для аппликатора важна повторяемость захвата и отсутствие люфта в поворотном механизме. Если продавец отвечает «всё работает», но не показывает видео под нагрузкой и не даёт данных замеров, риск брака остаётся на вас.
Поэтому стратегия простая: берите индикатор, микрометр и проверяйте лично. Только так вы поймёте, отличается ли паспорт от реальности, и примете решение: покупать, торговаться или искать другой станок.
Когда паспорт можно не учитывать
Если станок 2008 года прошёл капитальный ремонт с заменой направляющих, ШВП и шпиндельных подшипников, то реальные допуски могут быть близки к паспортным или даже лучше. Некоторые ремонтные компании дают гарантию на геометрию.
Но если капитального ремонта не было, а продавец говорит «работает, всё хорошо» — не верьте. Требуйте протокол замеров и тестовый запуск. Только так вы сможете отличить реальность от бумажных цифр.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Эта модель сейчас в каталоге