Токарный станок ДИП-300: что реально может эта легенда советского станкостроения
ДИП-300 · Токарные · Редакция Промсделки · чтение 5 мин · обновлено 14.10.2026
Токарный станок ДИП-300 — один из самых узнаваемых представителей советской школы тяжёлого токарного оборудования. Название «ДИП» расшифровывается как «Деталь Изделие Партия», что подчёркивает универсальность станка: он спроектирован для единичного и мелкосерийного производства. Цифра 300 указывает на высоту центров — 300 мм, то есть над станиной можно обрабатывать заготовки диаметром до 600 мм (в зависимости от исполнения суппорта и наличия выемки станины). В этой статье разберём, какие задачи станок решает уверенно, а где его возможностей не хватит, на что обратить внимание при покупке и обслуживании.
Что за станок ДИП-300 и где его место в цехе
ДИП-300 — это токарно-винторезный станок с ручным управлением. Он относится к классу универсальных станков средней и большой массы (обычно 3–4 тонны). Основное назначение — обработка деталей типа тел вращения: валов, втулок, фланцев, шкивов, а также нарезание резьб (метрической, дюймовой, модульной). Станок не оснащён ЧПУ, поэтому качество обработки напрямую зависит от квалификации токаря.
На большинстве модификаций ДИП-300 установлен асинхронный двигатель мощностью около 10–11 кВт, что позволяет снимать стружку с закалённых сталей при условии правильного режима резания и качественного инструмента. Коробка скоростей даёт бесступенчатое (или ступенчатое, в зависимости от года выпуска) регулирование частоты вращения шпинделя — от десятков до полутора тысяч оборотов в минуту. Этого достаточно для чёрных и цветных металлов, но для современных твёрдосплавных пластинок со скоростями резания 200–300 м/мин иногда не хватает верхнего предела оборотов.
Производственный смысл характеристик
Высота центров 300 мм
Это означает, что максимальный диаметр обрабатываемой заготовки над станиной — 600 мм. На практике в патроне спокойно можно точить детали диаметром до 400–450 мм, остальное — в планшайбе. Для большинства задач ремонтно-механических мастерских и небольших цехов этого достаточно. Если нужно обрабатывать детали диаметром свыше 600 мм, придётся использовать станок с высотой центров 400 мм и выше (например, ДИП-400).
Межцентровое расстояние
Стандартные длины — 750, 1000, 1500 мм. Длинные валы до 1,5 м — частая задача. Однако надо помнить, что при обработке длинных валов возникает проблема вибрации. Для её снижения опытные токари используют люнеты (подвижный и неподвижный). Станок имеет соответствующие посадочные места. При осмотре конкретного экземпляра стоит проверить наличие и состояние люнетов — это важная комплектация.
Отверстие шпинделя
Обычно 50–60 мм. Это определяет максимальный диаметр прутка, который можно пропустить через шпиндель. Если планируется работа с прутком большего сечения, придётся использовать патрон или планшайбу.
Где возможностей станка не хватит
ДИП-300 не рассчитан на высокоскоростную обработку (свыше 2000 об/мин). Для алюминия, латуни, пластика верхних оборотов в 1400–1500 об/мин часто достаточно, но для финишной обработки современными твёрдосплавными пластинками с покрытием может не хватать скорости. Также станок не приспособлен для работ с длинномерными деталями (свыше 2 метров) — потребуется токарный станок с межцентровым расстоянием 3000 мм и более.
Ручное управление означает, что при серийном выпуске деталей (от 50 штук и выше) производительность будет ниже, чем на станках с ЧПУ. Однако для ремонта, изготовления оснастки и единичных деталей ДИП-300 — проверенный рабочий конь.
Сравнение с аналогами и модификациями
Чаще всего ДИП-300 сравнивают с токарными станками 1К62, 16К20 и более новыми китайскими моделями (например, JET GH-1440Z). По сравнению с 16К20 (высота центров 200 мм) ДИП-300 позволяет обрабатывать более крупные детали, но уступает в точности (класс точности ДИП-300 — Н, у 16К20 — В, иногда А). Для большинства задач, где допуск 0,02–0,05 мм, точности ДИП-300 достаточно. Если требуются жёсткие допуски (0,01 мм), лучше искать станки 16К20 повышенной точности.
Китайские станки часто имеют более широкий диапазон оборотов и современную коробку подач, но уступают ДИП-300 в жёсткости станины и долговечности. ДИП-300 — это чугунная станина массивного литья, ресурс которой при нормальном обслуживании составляет десятки лет.
Обслуживание и запчасти
Станок требует регулярной смазки направляющих, замены масла в коробке скоростей и коробке подач. В паспорте обычно указано масло индустриальное И-20А. Замену рекомендуется проводить каждые 6–12 месяцев в зависимости от загрузки. Перед выключением станка опытные токари устанавливают малые обороты, чтобы нагрузка на подшипники снижалась плавно.
Из расходников — резцы (проходные, расточные, отрезные, резьбовые). Для обработки калёных сталей нужны резцы с пластинами из твёрдого сплава (ВК8, Т15К6) или современные сменные пластины. Также в обслуживание входит регулировка упоров, проверка зазоров в суппорте и замена масла.
Запчасти: кулачки патрона, ремни привода, подшипники шпинделя (обычно роликовые), гайки ходового винта. Многие детали взаимозаменяемы с другими станками серии ДИП. В продаже встречаются как оригинальные запчасти со складов, так и реплики.
Реальный пример на рынке
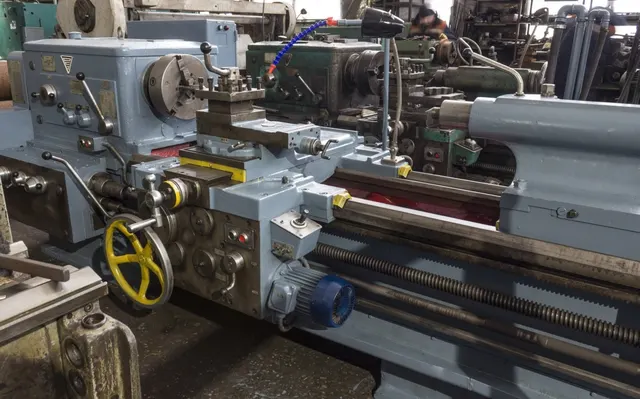
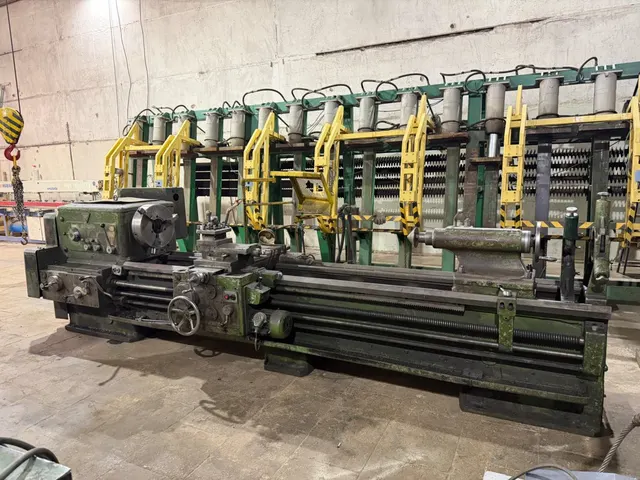
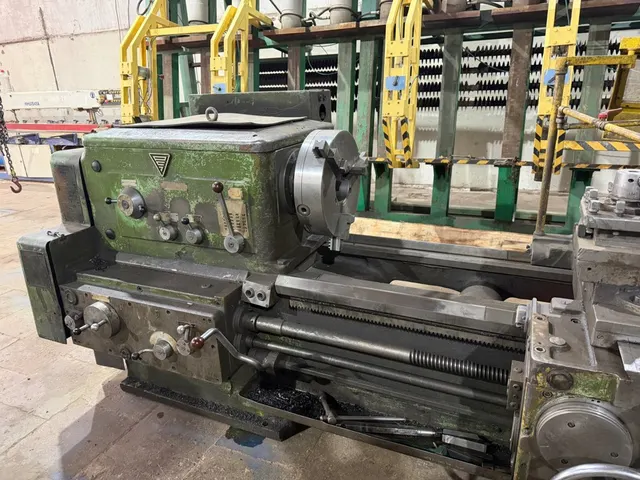
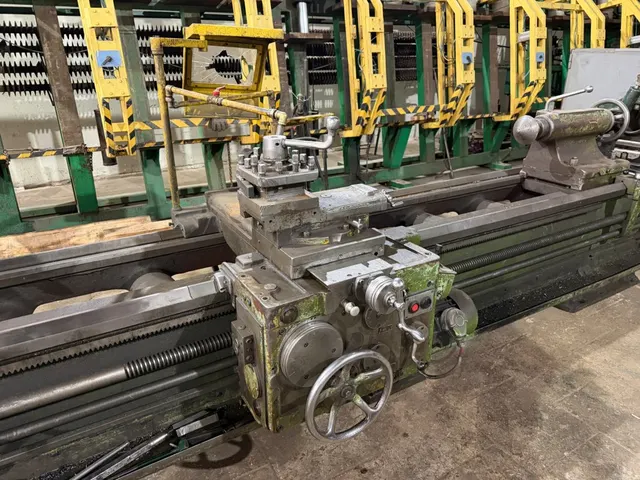
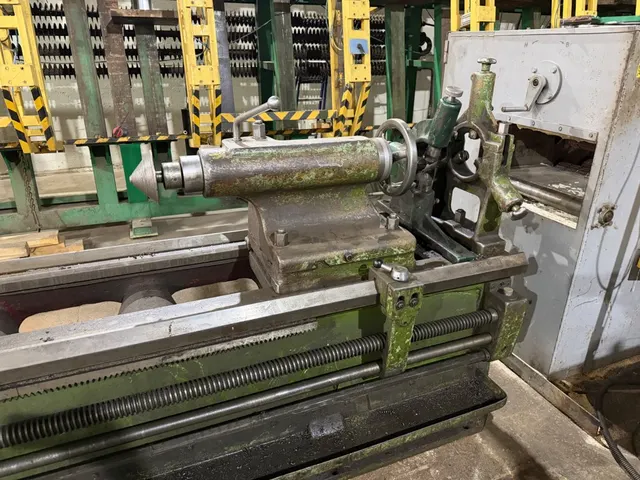
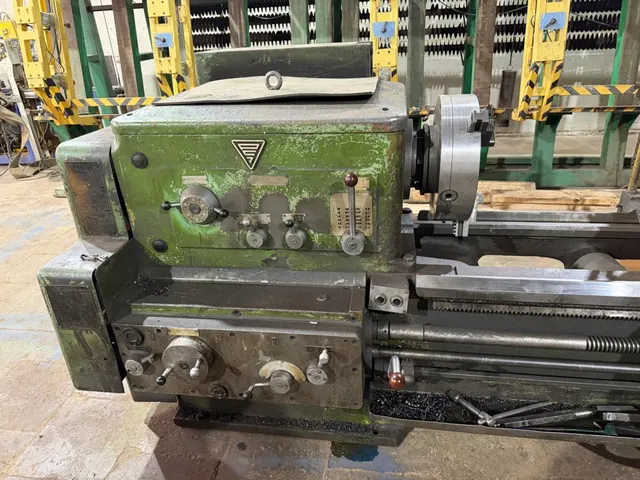
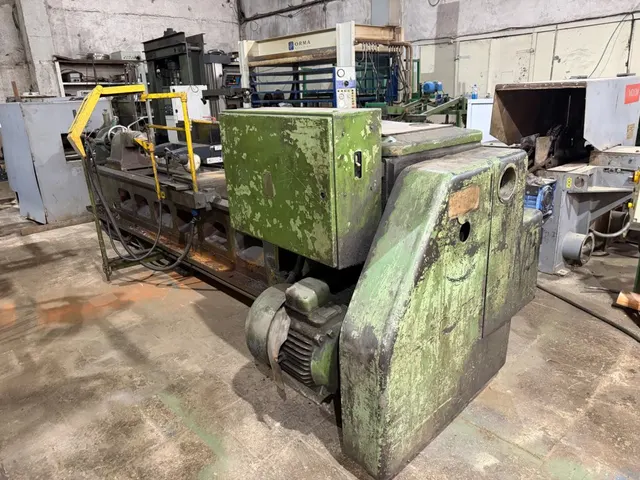
Чтобы разобрать это на реальном примере, возьмём один из станков ДИП-300, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: ссылка на объявление. По фотографии видно, что станок имеет стандартную комплектацию: патрон, задняя бабка, люнет в наличии. Внешнее состояние оценить сложно — коррозия на станине незначительная, но окончательное решение о пригодности к работе принимается только после осмотра с проверкой биения шпинделя и износа направляющих.
Особенность этого экземпляра — год выпуска и цена не указаны, что типично для частных объявлений. Перед покупкой стоит уточнить у продавца год выпуска, состояние коробки скоростей и комплектацию (все ли шестерни работают, не сколоты ли зубья).
Вывод
ДИП-300 — рабочий станок для ремонта, мелкой механики и единичного производства. Его главные плюсы — жёсткость, надёжность и доступность запчастей. Минусы — невысокая точность по современным меркам и ограниченный диапазон оборотов. Перед покупкой важно проверить состояние направляющих и шпинделя, наличие люнетов и патрона. Если станок будет использоваться с современными твёрдосплавными пластинками, возможно, потребуется доработка привода для повышения оборотов (замена шкивов), но чаще всего штатных возможностей хватает.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.