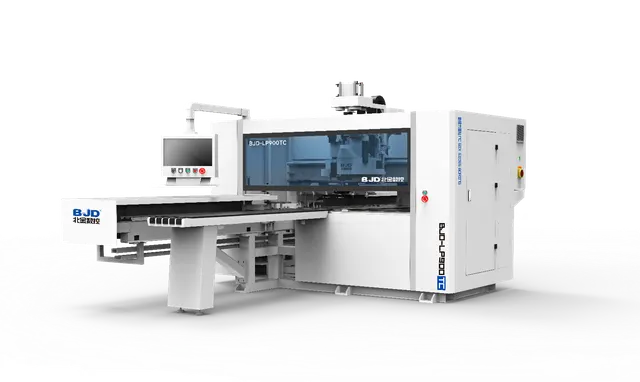
Обслуживание BJD LP900TC: узлы, расходники и регламент
BJD LP900TC · Сверлильно-присадочные · Редакция Промсделки · чтение 5 мин · обновлено 02.10.2026
Сверлильно-присадочный центр с ЧПУ BJD LP900TC — сложная электромеханическая система, в которой высокая производительность (скорость перемещения по оси X до 132 м/мин) сочетается с точностью позиционирования. Чтобы станок работал без простоев, нужно чётко соблюдать регламент обслуживания. Ниже — разбор по узлам, расходникам и периодичности, основанный на конструктивных особенностях модели.
Основные узлы, требующие внимания
У модели BJD LP900TC два сверлильных блока: верхний (9 вертикальных шпинделей в пласть) и нижний (до 18 свёрел вниз, до 10 в стороны, до 9 вверх). Оба работают на 4500 об/мин. Плюс два фрезерных шпинделя с воздушным охлаждением: верхний 9 кВт, нижний 3.5 кВт, оба на 18000 об/мин. Отдельно стоит система автоматической смены инструмента с магазином на 6+1 инструмент, пневматика, сервоприводы, зажимное устройство и аспирация.
Шпиндельные группы
Сверлильные шпиндели (вертикальные и горизонтальные) — быстро вращающиеся узлы. В них используются радиально-упорные подшипники. При отсутствии смазки или при попадании стружки подшипники выходят из строя через 200–300 часов работы — это основная причина потери точности сверления. Для сверлильных шпинделей применяют консистентную смазку (например, Shell Gadus S2 V100 2 или аналог) с периодичностью пополнения раз в 6 месяцев. Полная замена смазки — раз в год или каждые 2000 часов.
Фрезерные шпиндели (верхний 9 кВт, нижний 3.5 кВт) имеют воздушное охлаждение. Ошибка — включать фрезерование без подачи воздуха на охлаждение. Это приводит к перегреву обмоток и выходу шпинделя из строя. Воздушный поток должен быть постоянным в течение всего времени работы. Фильтр на входе воздуха для охлаждения нужно чистить еженедельно; замена фильтроэлемента — раз в 3 месяца.
Сервоприводы и направляющие
Оси X, U, A, W приводятся серводвигателями по 0.75 кВт, оси Z, Y — по 1.5 кВт, ось V (толкатель) — 1 кВт. Направляющие качения (рельсы) всех осей смазываются автоматически через централизованную систему смазки. Важно следить за уровнем масла в бачке системы — применяют масло вязкостью ISO VG 68 (например, Mobil Vactra 2). Периодичность проверки уровня — раз в смену. При закупорке смазочных магистралей возникает повышенный износ рельсов; владельцы отмечают, что на станках этой серии стоит проверять каждый маслопровод раз в месяц.
Пневматическая система
Рабочее давление — 0.6–0.7 МПа. Для пневмоцилиндров зажимов, толкателей и устройства смены инструмента критична чистота сжатого воздуха. Установка фильтра-влагоотделителя обязательна. Замена фильтрующего элемента — раз в 6 месяцев; частый симптом необходимости замены — рывки при зажиме заготовки. Конденсат из ресивера спускают ежедневно.
Аспирация
Диаметр патрубков: нижняя голова — 100 мм, верхняя — 200 мм. Неисправности стружкоудаления — одна из частых причин остановок: стружка накапливается в зоне нижних горизонтальных шпинделей и блокирует их вращение. Проверку проходимости аспирационного тракта делают ежедневно. Ошибка — работа на пределе мощности аспирации: если объём стружки превышает возможности вытяжки, перегревается двигатель вентилятора и горит обмотка.
Расходники и материалы
- Смазка для сверлильных шпинделей — пластичная, NLGI 2, устойчивая к вымыванию (Shell Gadus, SKF LGHP 2). Ориентировочный расход — 15–20 г на шпиндель при замене.
- Масло для направляющих — ISO VG 68, 5–10 литров на заправочную ёмкость централизованной системы.
- Фильтры: воздушный фильтр охлаждения шпинделей (кассетный, сменный) — 1 шт. раз в 3 месяца; фильтр-регулятор пневмосистемы — элемент 5 мкм, замена раз в 6 месяцев.
- Инструмент: свёрла диаметром до 35 мм, посадочный верх 20 мм, низ 16 мм; фрезы 6+1 в магазине.
- Присадки: не предусмотрены. Для смазочных материалов сторонние присадки не рекомендованы — производитель не даёт гарантии при их использовании. Распространённая ошибка — добавление противоизносных присадок в масло направляющих, что может нарушить работу автоматической системы смазки (загустевание, забивание капилляров).
Регламент обслуживания
Ежесменно
- Визуальный осмотр аспирации — нет ли завалов стружки у нижней головы.
- Проверка уровня масла в системе смазки направляющих.
- Спуск конденсата из ресивера пневматики.
- Проверка наличия воздуха на охлаждение фрезерных шпинделей.
Еженедельно
- Очистка фильтра воздуха охлаждения фрезерных шпинделей.
- Контроль давления в пневмосистеме (0.6–0.7 МПа).
- Осмотр целостности смазочных магистралей.
Ежемесячно
- Проверка работы всех смазочных точек — уверенный выход смазки.
- Осмотр подшипников сверлильных шпинделей на нагрев (рукой — не более 60 °C).
- Очистка магазина смены инструмента от стружки.
Раз в 6 месяцев
- Замена фильтроэлемента пневматического фильтра-регулятора.
- Пополнение смазки сверлильных шпинделей (если нет автоматической).
Ежегодно (или каждые 2000 часов)
- Полная замена смазки в сверлильных шпинделях.
- Замена масла централизованной смазки (ISO VG 68).
- Замена воздушного фильтра охлаждения фрезерных шпинделей.
- Ревизия пневматических цилиндров (замена уплотнений при износе).
Что делают своими силами, а что — с вызовом сервиса
Базовые работы — чистка аспирации, замена фильтров, спуск конденсата, проверка смазки — выполняет оператор или механик участка. Замена смазки сверлильных шпинделей и ремонт пневмоцилиндров — обычно силами ремонтной службы предприятия. Настройка зазоров направляющих, регулировка параллельности осей, ремонт сервоприводов или шпинделей — требует квалификации сервисного инженера. Типичная ошибка — попытка отрегулировать подшипники шпинделя без динамометрического ключа: даже небольшой перетяг приводит к заклиниванию.
Типичные ошибки, ведущие к поломкам
- Работа без воздушного охлаждения фрезерных шпинделей — через 10–15 минут перегревается статор, выгорает лак.
- Игнорирование засорения аспирации нижней головы — стружка забивает горизонтальные свёрла, ломается резец и повреждается шпиндель.
- Попадание воды в пневмосистему — при отсутствии фильтра-влагоотделителя ускоряется коррозия цилиндров и клапанов.
- Применение нештатных смазок (например, литол-24 вместо NLGI 2) — загустевание, забивание маслопроводов, остановка смазки направляющих через 2–3 дня.
Чтобы разобрать это на реальном примере, возьмём один из BJD LP900TC, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/sverlilno-prisadochnyy-tsentr-s-chpu-bjd-lp900tc/. На нём не указан год выпуска, состояние и фактическая наработка, поэтому любые выводы о текущем состоянии конкретного экземпляра можно делать только после осмотра.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.