Как выбрать BJD LP900L б/у: что проверить перед покупкой
BJD LP900L · Сверлильно-присадочные · Редакция Промсделки · чтение 6 мин · обновлено 02.10.2026
Покупка подержанного сверлильно-присадочного центра с ЧПУ – всегда риск. BJD LP900L – распространённая модель с двумя головками (верхней и нижней), что даёт возможность обрабатывать деталь с двух сторон за один цикл. Однако сложная конструкция требует тщательной проверки перед покупкой. В этом материале – что именно смотреть на холодном станке, после прогрева и под нагрузкой, какие неисправности обойдутся дороже всего, а также когда от сделки лучше отказаться.
Что проверить в первую очередь
Станина и внешний осмотр
Корпус станка должен быть без трещин и следов коррозии. Обратите внимание на сварные швы, особенно в местах крепления направляющих. У модели BJD LP900L большая длина обработки 5000 мм, поэтому станина должна быть жёсткой. При осмотре проверьте отсутствие деформаций – достаточно положить линейку на стол и посмотреть на просвет.
Направляющие и ШВП
Направляющие рельсового типа – один из самых критичных узлов. Проверяйте люфты: при перемещении каретки рукой не должно быть ощутимого зазора. Износ на оси X (длина 5000 мм) часто неравномерный – смотреть надо на всей длине. Шарико-винтовые пары (ШВП) проверяются на обратный ход: задайте перемещение на 1–2 мм, замерьте индикатором или щупом. Допустимый люфт для станков с ЧПУ – не более 0,05 мм. Больший люфт потребует замены гайки или винта.
Пневматическая система
BJD LP900L работает при давлении 0,6–0,7 МПа. Включите компрессор, проверьте, держат ли цилиндры зажима. Утечки – частая проблема на станках с большим количеством цилиндров. Посмотрите на состояние пневмошлангов, особенно в местах изгибов. Прослушайте, нет ли шипения.
Система смазки и аспирация
На станке предусмотрена автоматическая смазка направляющих и ШВП. Проверьте уровень масла в лубрикаторе и работу дозаторов – при перемещении осей смазка должна подаваться. Патрубки аспирации: нижняя головка – 100 мм, верхняя – 200 мм. Убедитесь, что они не забиты стружкой. Забитая аспирация ведёт к перегреву привода и быстрому износу.
Электрический шкаф
Откройте шкаф управления. Внутри должно быть чисто, без пыли и следов гари. Проверьте состояние плат ЧПУ, наличие конденсации. У BJD часто стоят собственные контроллеры – вывод на экран ошибок может указать на неисправность.
Как проверять в работе
Холодный станок
Подайте питание, запустите систему ЧПУ. Станок должен выйти на экран без сообщений об ошибках. В ручном режиме переместите оси X, Y, Z, U, A, W, V на минимальной скорости (F100). Прислушайтесь к посторонним шумам – стуки, скрежет, гул подшипников. Выключите станок и проверните шпиндели рукой – вращение должно быть плавным, без заеданий. Люфт в шпинделе (особенно на горизонтальном сверле) – дорогостоящая проблема.
После прогрева
Дайте станку поработать на холостом ходу 10–15 минут. Затем повторите перемещения на максимальных рабочих скоростях: X – 132 м/мин, Y – 80 м/мин, Z – 30 м/мин. Шум серводвигателей в норме – ровный гул, без визга. Обратите внимание, нет ли дрожания привода – это может быть признак износа муфты или энкодера.
Под нагрузкой
Лучший тест – сделать одну-две детали. Если такой возможности нет, хотя бы попробуйте сверление вхолостую: запустите цикл сверления на обрезках, оцените точность попадания по разметке. Проверьте работу толкателя (ось V) – он должен плавно выдвигаться и возвращаться. Важно: при одновременной работе верхней и нижней головок не должно быть задержек и ошибок синхронизации.
Какие узлы дорого обходятся в ремонте
Шпиндели. Верхняя сверлильная головка (4500 об/мин) и фрезерные шпиндели (18000 об/мин, воздушное охлаждение). Выход из строя подшипников или обмотки – ремонт от 50 000 руб., замена может стоить 100–150 тыс. На охлаждение воздушное, но если забита трасса – шпиндель перегревается и выходит быстро.
Серводвигатели. Мощности: X, U, A, W – по 0,75 кВт; Z, Y – по 1,5 кВт; V (толкатель) – 1 кВт. Энкодер, выход из строя кабеля или самого мотора – дорогой узел. При покупке проверьте, нет ли ошибок по осям на пульте.
Направляющие и ШВП. Замена рельсов с выверкой – минимум 150 000 руб. за одну ось.
Пневмоцилиндры зажима. Часто выходят из строя из-за грязного воздуха. Ремонт или замена – 10–20 тыс. за штуку, а их на станке много.
ЧПУ и электроника. Плата управления, блоки питания, дисплей. Запчасти на BJD не всегда в свободной продаже, могут быть заказные сроки.
Пример из реального объявления
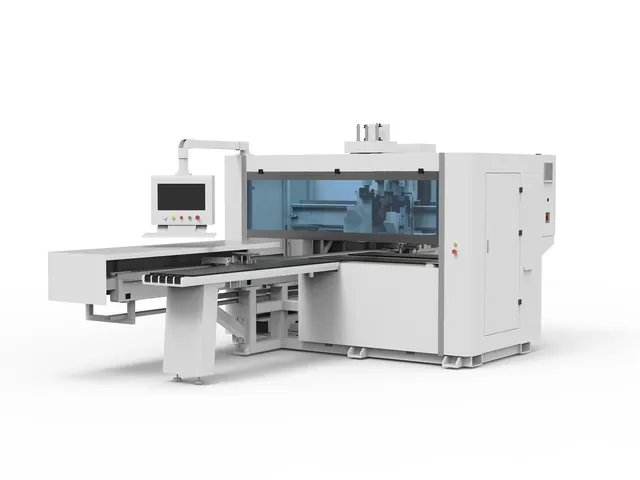
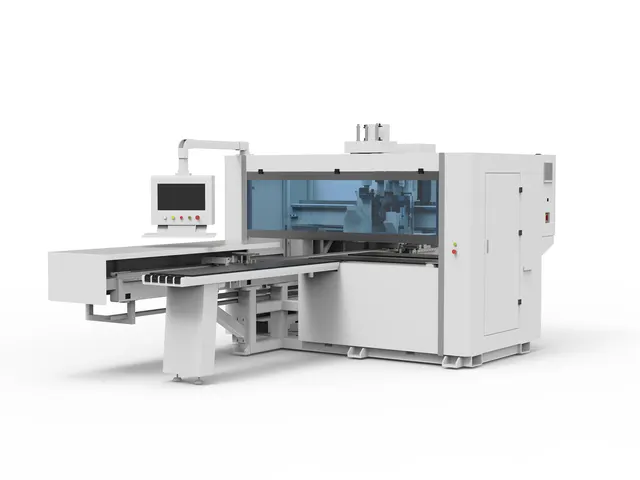
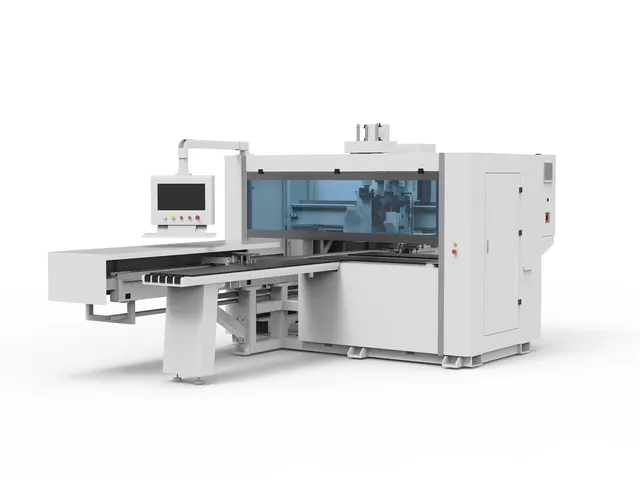
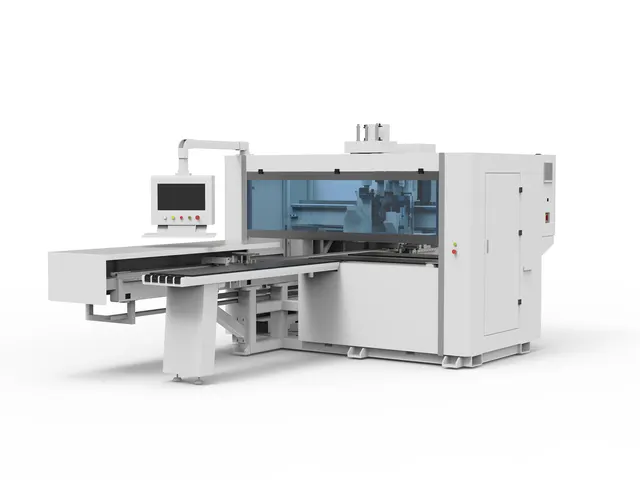
Чтобы разобрать это на реальном примере, возьмём один из BJD LP900L, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/sverlilno-prisadochnyy-tsentr-s-chpu-bjd-lp900l-lp900lm/. По описанию: станок находится в Москве, цена 3 673 600 руб., состояние не указано. На единственном фото – общий вид станка с верхней головкой и пультом. При осмотре такого экземпляра стоит дополнительно проверить, сохранилась ли нижняя зажимная рука, какие инструменты идёт в комплекте, а также запросить дату выпуска и количество моточасов.
Комплектность
В паспорте на BJD LP900L указана базовая комплектация:
– две головки (верхняя и нижняя);
– 12 вертикальных шпинделей для сверления в пласть сверху;
– 10 горизонтальных шпинделей для торцов (3+3 с каждой стороны);
– 9 шпинделей снизу (для нижней головки);
– пазовальная пила диаметром 100 мм;
– пульт управления с ЧПУ и ПО на носителе или загружено;
– комплект ключей и оснастки для смены свёрл.
При покупке б/у обязательно проверьте наличие всех свёрл (многие продавцы снимают и продают отдельно). Пульт управления и софт должны быть исправны. Если «родная» флешка с программами утеряна – восстановить настройки будет сложно.
Допустимые недостатки
– Следы эксплуатации: царапины на рабочем столе, сбитая краска на защитных кожухах – это нормально.
– Отсутствие нескольких свёрл – их можно докупить отдельно (посадочный диаметр 16 мм).
– Незначительный износ направляющих, если люфт не превышает 0,05 мм и компенсируется смазкой.
– Лёгкий гул подшипников на холостом ходу, если он не усиливается под нагрузкой.
Тревожные признаки
– Люфт в шпинделе (радиальный или осевой) – требует замены подшипников, ремонт дорогой.
– Следы горелой электроники внутри шкафа, запах гари, вздутые конденсаторы.
– Пневматика не держит давление, постоянное шипение – нужно менять уплотнения, а возможно, и цилиндры.
– Ошибки по осям на дисплее (например, «Excess error» – превышение ошибки следования).
– Износ направляющих с «ступенькой» в зоне частой работы – частый дефект на длинных осях после 2–3 лет интенсивной эксплуатации.
– Отсутствие нижней головки или её плохая работа – у BJD LP900L это особенность, позволяющая обрабатывать снизу.
Короткий чек-лист осмотра
- Внешний осмотр станины, защитных кожухов, аспирационных патрубков.
- Проверка пневматики: давление, утечки, работа цилиндров зажима.
- Осмотр направляющих и ШВП на люфты и износ.
- Проверка системы смазки: уровень масла, работа дозаторов.
- Включение ЧПУ – отсутствие ошибок, работоспособность дисплея.
- Ручное перемещение по всем осям – плавность, шумы.
- Тест на скорости: X – до 132 м/мин, Y – до 80 м/мин, Z – до 30 м/мин.
- Проверка работы верхней и нижней головок – вращение вхолостую, звук.
- Тест толкателя (ось V) – ход без заеданий.
- Тестовое сверление/пазование (если возможно) – точность.
- Осмотр электрошкафа – чистота, целостность плат.
Когда лучше отказаться
Отказывайтесь от покупки, если:
– ЧПУ не загружается или выдаёт критические ошибки;
– есть подозрение на затопление (ржавчина внутри шкафа, запах влаги);
– сильный люфт в приводах или шпинделях, который не устраняется регулировкой;
– отсутствует нижняя головка или она неработоспособна (если этот узел критичен);
– продавец не может включить станок для проверки под нагрузкой.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге