Как выбрать BJD LP900DT б/у: что проверить перед покупкой
BJD LP900DT · Сверлильно-присадочные · Редакция Промсделки · чтение 6 мин · обновлено 02.10.2026
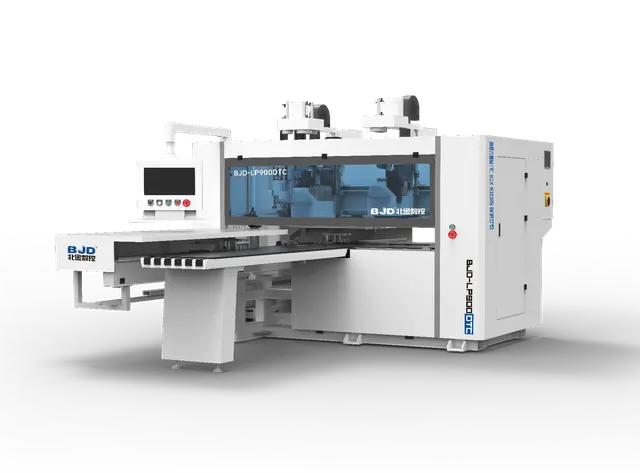
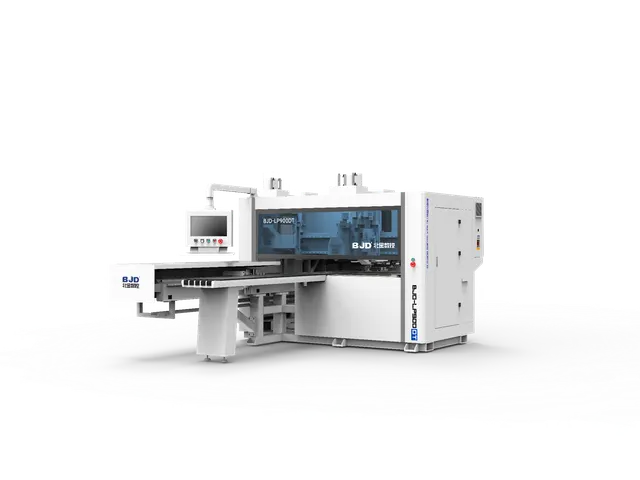
Сверлильно-присадочный центр с ЧПУ BJD LP900DT — оборудование для серийного сверления отверстий и выборки пазов в плитных материалах. Три сверлильные головки (верхняя, нижняя, боковая), линейный магазин на 6 инструментов и пазовальная пила диаметром 100 мм позволяют обрабатывать заготовки длиной до 5 м и шириной до 1200 мм. Станок популярен в мебельных цехах средней производительности. При покупке б/у важно выявить скрытые дефекты, которые обойдутся в половину цены станка. Ниже — порядок осмотра по узлам, от холодного до рабочего состояния.
Что проверить в первую очередь (на холодном станке)
Станина и направляющие
Массивная станина — основа точности. Осмотрите сварные швы на трещины, особенно в местах крепления портала. Проверьте линейные направляющие на износ: проведите пальцем вдоль рельса — не должно быть задиров, коррозии или ступенек. Люфт каретки при покачивании рукой — признак износа подшипников. Норма: плавный ход без заеданий, зазор в пределах 0,02–0,05 мм (по паспорту). Если станок стоял без смазки длительное время, направляющие могут быть повреждены.
Шпиндели и сверлильные головки
У BJD LP900DT три шпинделя: верхний 5,5 кВт (18000 об/мин), нижний 3,5 кВт (18000 об/мин) и сверлильная головка 4500 об/мин. На холодном станке проверьте вращение вручную — без посторонних шумов, усилие должно быть равномерным. Осмотрите цанги и зажим конуса: нагар, ржавчина или сколы недопустимы. Убедитесь, что система смены инструмента в магазине срабатывает без заеданий — заклинивание может указывать на износ механизма или проблемы с пневматикой.
Пневматика и аспирация
Рабочее давление по паспорту 0,6–0,7 МПа. Включите компрессор и проверьте манометры — стрелка не должна плавать или падать более чем на 0,1 МПа при срабатывании цилиндров. Послушайте утечки: шипение через фитинги или шланги — замена недорогая, но если проблема в пневмораспределителе, ремонт может превысить 20–30 тыс. руб. Аспирационные патрубки (нижняя голова — Ø100 мм, верхняя — два по Ø200 мм) должны быть чистыми, без засоров стружкой.
Система управления и электрооборудование
Включите ЧПУ. Проверьте реакцию на команды перемещения по осям — без рывков и пропусков шагов. Запросите историю ошибок (если доступна) — частые аварии по сервоприводам или концевикам указывают на перегрузки или некачественное обслуживание. Осмотрите силовые кабели в гофре — оплавления и оголённые участки недопустимы.
Как проверять в работе (после прогрева и под нагрузкой)
Холостой ход
Запустите программу без заготовки. Прослушайте шпиндели на всех оборотах — свист или металлический стук говорят о дефекте подшипников. Погоняйте оси на максимальной скорости (до 132 м/мин) — вибрации и ступенчатый ход указывают на износ направляющих или люфт в передаче. Проверьте работу магазина: автоматическая смена должна происходить за 3–5 секунд, без касания инструментом соседних гнёзд.
Обработка тестовой заготовки
Попросите продавца просверлить три отверстия в плите ЛДСП (толщиной 16–18 мм) на нижней и боковой головках. Промерьте штихмассом расстояние между центрами — отклонение от номинала не должно превышать 0,1 мм на 300 мм длины. Визуально оцените чистоту отверстий: вырывы, сколы или неровные кромки — признак износа сверла (меняется легко) или биения шпинделя (дорогой ремонт).
Проверка пазовальной пилы
Выполните пропильную проточку. Диаметр пилы 100 мм — нормальная работа без ожогов на плите, шум не выше обычного дискового пиления. Сильная вибрация или неравномерный пропил — свидетельство износа подшипников пильного узла или дисбаланса пильного диска.
Нагрузочный тест
Увеличьте подачу до 80–100% от номинала. Смотрите на ток в шпинделях (если отображается) — не должно быть пиковых превышений. На слух: рывки, щелчки или перегрузка сервопривода по оси X при перемещении тяжёлой заготовки указывают на износ направляющих или редукторов.
Какие узлы дорого обходятся в ремонте
- Шпиндели (верхний и нижний) — замена подшипников в мастерской обойдётся от 40 тыс. руб. за штуку, новый шпиндель — 150–250 тыс. руб. Воздушное охлаждение: забитый воздушный фильтр ведёт к перегреву и выходу из строя.
- Сервоприводы и контроллеры осей — замена серводвигателя (привод и кабель) — 80–150 тыс. руб. Типичная поломка: износ энкодера или обрыв обмотки из-за перегрева.
- Линейные направляющие — полный комплект на станок с заменой — 200–400 тыс. руб. в зависимости от износа рельсов и кареток.
- Пневматическая система — замена клапанов и распределителей — 50–100 тыс. руб. при комплексном ремонте.
- Электроника ЧПУ — плата управления или контроллер может стоить 60–120 тыс. руб., а если нет заводской поддержки — поиск аналога проблематичен.
Чтобы разобрать это на реальном примере, возьмём один из BJD LP900DT, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: BJD LP900DT на площадке. Станок 2026 года, цена 4 329 700 ₽, расположен в Москве. Комплектация соответствует заводской: три сверлильные головки, магазин на 6 инструментов, пазовальная пила. Общая мощность 25,7 кВт.
Комплектность
Проверьте наличие всех штатных узлов: верхняя и нижняя сверлильные головы (количество сверл: нижняя — до 18, боковые — до 10, верхняя — до 9), 9+9 вертикальных и 8 горизонтальных шпинделей, линейный магазин на 6 позиций, пазовальная пила Ø100 мм, аспирационные патрубки. В документации обязательно должны быть паспорт, схема электрическая, руководство по эксплуатации и гарантийный талон (если применимо). Если не хватает ключа для цанг или приспособления для зажима заготовок — это мелкие расходы, отсутствие пневматического модуля — серьёзный минус.
Допустимые недостатки
- Износ сверл и фрез — они расходники, заменяются за несколько тысяч.
- Следы коррозии на станине в труднодоступных местах — обрабатываются преобразователем ржавчины.
- Потёртости на лакокрасочном покрытии — не влияют на работу.
- Старые уплотнения пневмоцилиндров — меняются за 1–2 тыс. руб. за штуку.
- Отсутствие оригинальной упаковки — не критично.
Тревожные признаки (когда лучше отказаться)
- Люфт в верхнем шпинделе более 0,05 мм — замена подшипников от 40 тыс. руб., а если повреждён шпиндельный узел — до 250 тыс. руб.
- Ошибки ЧПУ при каждом включении — неисправность блока питания или процессора.
- Масляные подтёки на шпинделях — потеря смазки, возможный перегрев.
- Стук или скрежет при перемещении по направляющим — поломка каретки или рельса.
- Следы удара на магазине — могло повредиться посадочное место инструмента.
- Разница в температуре шпинделей после 10 минут работы более 15 °C — разбалансировка или износ.
- Отсутствие документации и истории обслуживания — риск нарваться на станок с большим пробегом без регламентного ТО.
Короткий чек-лист осмотра BJD LP900DT б/у
- Холодный станок: осмотреть станину, направляющие, шпиндели (провернуть вручную), пневматику, аспирацию, ЧПУ.
- После прогрева (10–15 мин): прослушать шпиндели, проверить точность позиционирования, смену инструмента.
- Под нагрузкой: просверлить тестовую заготовку, проверить пазовальную пилу, оценить ток и вибрации.
- Документация и комплектация: паспорт, руководство, наличие всех штатных узлов.
- Цена ремонта: прикинуть стоимость потенциальных замен (шпиндели, направляющие, сервоприводы).
Если хотя бы два пункта из «тревожных признаков» совпадают — от покупки лучше отказаться. В остальных случаях можно торговаться, обосновывая стоимость предстоящего ТО. Помните: своевременная диагностика на холодном станке сэкономит до 30% бюджета на эксплуатацию.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге