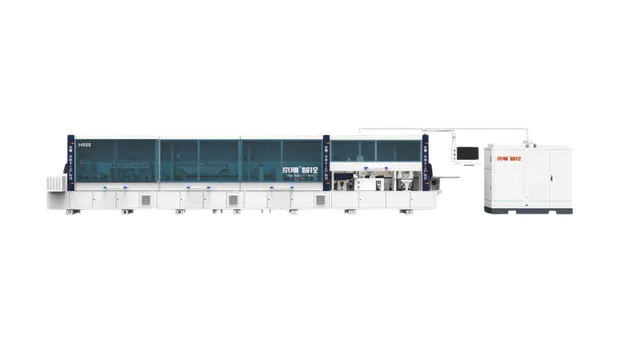
Обслуживание кромкооблицовочного станка BJD H888: что надо знать
BJD H888 · Кромкооблицовочные · Редакция Промсделки · чтение 5 мин · обновлено 26.09.2026
Кромкооблицовочный станок BJD H888 — оборудование средней производительности для нанесения кромочного материала толщиной 0,4–3 мм. Агрегат оснащён закрытым ПУР-клеевым узлом, двумя узлами радиусного циклевания, пресс-группой и обкаткой углов (4 мотора). Общая мощность — 32,5 кВт, скорость подачи регулируется ступенчато (18/20/26 м/мин). Чтобы разобрать это на реальном примере, возьмём один из BJD H888, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: Кромкооблицовочный станок BJD H888. Конкретный экземпляр находится в Москве, его цена — 8 042 200 рублей.
Узлы, требующие внимания при обслуживании
По опыту эксплуатации кромкооблицовочных станков BJD (данные сервисных центров и отзывы владельцев) выделяют несколько критических узлов, за которыми нужен регулярный контроль.
Направляющие каретки подачи
Направляющие станков BJD, по отзывам, могут изнашиваться быстрее ожидаемого, что приводит к потере точности базирования детали. Причина — попадание пыли и клеевых остатков при недостаточной герметизации кожухов. Рекомендуется ежедневно очищать направляющие от загрязнений и не реже раза в месяц проверять люфт. При обнаружении выработки — замена направляющих или их перешлифовка (обычно выполняется сервисной бригадой). Смазка — консистентная смазка для линейных направляющих (например, Shell Gadus S2).
Обрезной блок (триммер)
Обрезной блок отвечает за чистовое срезание свесов кромки. Твердосплавные пильные полотна (карбид вольфрама) — основной расходник. Их стойкость зависит от типа обрабатываемого материала и частоты использования. Типичный ресурс — 20–40 тысяч погонных метров, после чего требуется замена или переточка. Ежемесячная калибровка положения триммера обязательна: даже небольшой увод снижает качество и может вызвать сколы кромки. Регулировку выполняют по контрольной детали, используя щуп.
Электроника и система ЧПУ
На станках BJD контроллеры и драйверы чувствительны к качеству питающей сети и влажности в цехе. Владельцы отмечают, что сбои возникают при перепадах напряжения выше ±10% или при конденсации влаги на платах. Желательно установить стабилизатор напряжения на вводе, а также следить, чтобы в помещении не было резких колебаний температуры и влажности (рекомендуемый диапазон — 15–30 °C, влажность не более 75%). Периодически проверяйте контакты разъёмов, особенно на соединительных кабелях датчиков.
Двигатели подачи и шпиндели
При работе в тяжёлых режимах (постоянная максимальная подача, кромка ПВХ 3 мм) двигатели могут перегреваться. Штатная система охлаждения (вентиляторы) должна быть чистой. Раз в квартал стоит продувать радиаторы сжатым воздухом, а подшипники шпинделей проверять на нагрев и шум. При появлении гула или повышенной вибрации необходима замена подшипников — операция, требующая разборки двигателя и балансировки, поэтому её обычно поручают сервисному центру.
Расходные материалы для BJD H888
Перечень типовых расходников, которые понадобятся при эксплуатации:
- Пильные полотна для обрезного блока — твёрдосплавные, с количеством зубьев 36–60 (зависит от толщины кромки). Оригинальные полотна BJD поставляются под заказ, но подходят и универсальные от проверенных производителей (Leuco, Dimar) при совпадении посадочного диаметра (обычно 30 мм) и шага.
- Смазочные материалы: для направляющих — литиевая смазка (SKF LGHP 2 или аналог), для цепей и зубчатых ремней передачи — специальная смазка для открытых передач (Klüber Microlube), для подшипников — пластичная смазка с рабочей температурой до +150 °C.
- Фильтры пневмосистемы (на входе в станок и на узле подачи клея). Замена — по мере загрязнения, но не реже одного раза в полгода.
- Разделительная и моющая жидкость для ПУР-клеевого узла. Используйте составы, рекомендованные производителем клея (Kleiberit, Jowat). Не допускается замена на растворители, не предназначенные для данной системы — это приведёт к разрушению уплотнений.
Регламент обслуживания
Оптимальный график обслуживания для BJD H888 строится на рекомендациях сервисных служб, работающих с оборудованием BJD.
Ежесменные операции:
- Визуальный осмотр обрезного блока и пильных полотен на предмет сколов и затупления.
- Удаление стружки и клеевых остатков с направляющих каретки, прижимных роликов и стола.
- Проверка уровня клея в закрытом узле (ПУР) и доливка при необходимости.
- Продувка пневмолиний (наличие конденсата).
Еженедельные операции:
- Очистка аспирационных отверстий (диаметр 125 мм, 9 шт.).
- Проверка натяжения зубчатых ремней привода подачи.
- Осмотр электрических соединений (визуально — нет ли оплавлений, загрязнений).
Ежемесячные операции:
- Калибровка триммера (обрезного блока) по контрольной детали.
- Смазка направляющих и цепей (по карте смазки станка — обычно точек 10–15).
- Проверка люфта шпинделей и замена смазки в подшипниковых узлах (если предусмотрена конструкцией).
Ежеквартальные операции:
- Замена фильтров пневмосистемы.
- Ревизия состояния клеевого насоса и уплотнений ПУР-узла.
- Проверка точности позиционирования узла обкатки углов.
Ежегодные (или по наработке 2000 часов):
- Замена подшипников шпинделей (рекомендуется с разборкой и балансировкой).
- Обновление смазки в редукторах подачи (если они есть).
- Комплексная диагностика системы ЧПУ, замена термопасты на драйверах при необходимости.
Типичные ошибки обслуживания и их последствия
На основе отзывов владельцев станков серии BJD и общих проблем кромкооблицовочного оборудования можно выделить несколько распространённых ошибок.
- Пренебрежение очисткой направляющих. Оставшаяся стружка и застывший клей постепенно нарушают геометрию каретки. Ресурс направляющих снижается в 2–3 раза. Ремонт — замена или шлифовка, что стоит порядка 15–20 % от цены новой направляющей.
- Использование неоригинальных расходников с несовместимой геометрией. Пильное полотно с неверным посадочным диаметром или меньшим числом зубьев увеличивает нагрузку на двигатель и даёт рваную кромку.
- Работа с грязными фильтрами пневмосистемы. Падает давление, клеевой узел работает нестабильно, возможны подтёки клея и отбраковка деталей.
- Несвоевременная замена смазки в подшипниках. Перегрев шпинделя может привести к задирам и выходу из строя всего узла. Ремонт шпинделя стоит от 50 000 до 120 000 рублей в зависимости от сложности.
Что можно сделать своими силами, а что требует вызова сервиса
Собственными силами персонала (механик, электрик) можно проводить все ежесменные и еженедельные операции, замену пильных полотен, смазку, очистку, замену фильтров. Также можно выполнять ежемесячную калибровку триммера (по инструкции). Однако для точного выравнивания направляющих, замены подшипников шпинделей, ремонта блоков электроники (ЧПУ, инверторов) и обслуживания клеевого насоса ПУР-узла лучше приглашать сервисный центр, имеющий опыт работы с оборудованием BJD. По отзывам, некачественный ремонт с использованием несертифицированных запчастей только ускоряет износ.
Заключение
BJD H888 — станок, требующий регулярного и грамотного обслуживания. Ключевые моменты: ежедневный контроль чистоты направляющих, ежемесячная калибровка триммера, своевременная замена пильных полотен и фильтров, а также защита электроники от перепадов напряжения. Соблюдение регламента и осторожность при выборе расходных материалов позволят избежать дорогостоящих ремонтов и обеспечат стабильное качество кромки. При обнаружении нештатного шума, перегрева или сбоев в работе — не откладывайте вызов специалиста: экономия на ранней диагностике может обернуться простоем на несколько дней.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.