Обслуживание кромкооблицовочного станка BJD F752-P: узлы, расходники и регламент
BJD F752-P · Кромкооблицовочные · Редакция Промсделки · чтение 5 мин · обновлено 21.10.2026
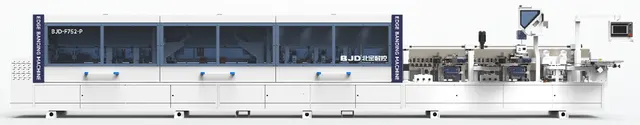
Кромкооблицовочный станок BJD F752-P — единица оборудования, рассчитанная на интенсивную работу с различными типами кромок. В базовой комплектации станок оснащён верхней клеевой ванной для полиуретанового клея (PUR), двумя узлами радиусного циклевания, узлом обкатки углов с четырьмя моторами, пресс-группой, плоской и радиусной циклей, полировкой, а также узлами снятия свесов и торцовки. При этом в данной модификации отсутствуют системы моющей жидкости, нагрева торца и предварительного фрезерования. Рабочее давление в пневмосистеме — 0,6 МПа, скорость подачи регулируется в диапазоне 16–26 м/мин.
Чтобы разобрать это на реальном примере, возьмём один из BJD F752-P, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: BJD F752-P в каталоге. Цена экземпляра — 4 355 600 рублей, местонахождение — Москва. Состояние в объявлении не раскрыто, но для понимания регламента обслуживания это не принципиально — мы говорим о конструкции модели.
Ключевые узлы и их обслуживание
Верхняя клеевая ванна (PUR)
Главный узел, определяющий специфику обслуживания BJD F752-P. В отличие от станков с нижним бачком, ванна расположена сверху, что упрощает визуальный контроль, но усложняет очистку. Отсутствие системы моющей жидкости означает, что очистка ванны — ручная процедура. При работе с полиуретановым клеем (PUR) это критично: остатки клея полимеризуются под воздействием влаги воздуха. Очистку необходимо проводить в конце каждой смены с использованием специальных очистителей для PUR. Контроль температуры — второй важный момент. PUR требует точного поддержания рабочей температуры (обычно 120–140°C, зависит от марки клея). Перегрев приводит к деградации клея, недогрев — к плохому сцеплению и видимому клеевому шву.
Узлы циклевания и пресс-группа
Станок оснащён двумя узлами радиусного циклевания, плоской и радиусной циклей. Это позволяет качественно удалять излишки клея с прямых и радиусных кромок. Основная проблема, которую отмечают владельцы станков этого типа, — следы вибрации скребков и остатки клея после полировки. Причина — износ или ослабление креплений циклей. Регламент обслуживания включает еженедельную проверку зазоров и состояния режущих кромок скребков. Пресс-группа обеспечивает прижим кромки к торцу. Износ прижимных роликов и подшипников ведёт к неравномерному давлению и отслаиванию кромки. Рекомендуется ежемесячная проверка состояния роликов и смазка подшипников.
Узел обкатки углов (4 мотора)
Наличие четырёх моторов в узле обкатки углов — особенность данной модели. Узел отвечает за чистовую обрезку свесов кромки на углах детали. Типичная неисправность, встречающаяся в отзывах, — загибание уголков кромки при обрезке. Это следствие неправильной синхронизации скорости вращения фрез и скорости подачи, либо износ режущего инструмента. Обслуживание узла сводится к регулярной проверке и замене фрез, а также калибровке положения фрез относительно детали. Эту операцию лучше доверять наладчику, так как ошибка в синхронизации приводит к браку.
Расходные материалы для BJD F752-P
Станок работает с кромкой толщиной от 0,4 до 3 мм. Типы кромки: ПВХ, АБС, меламин, акрил, древесный шпон. Выбор кромки влияет на настройки станка. Например, тонкая меламиновая кромка в сочетании с клеем EVA, по наблюдениям операторов, неустойчива к влаге и нагреву, что требует особого внимания к режимам охлаждения после полировки.
Клей — термопластичный EVA или реактивный PUR. Станок оснащён верхней ванной PUR, что подразумевает работу преимущественно с полиуретановым клеем. Переход на EVA возможен, но потребует полной очистки ванны, так как остатки PUR несовместимы с EVA. Отсутствие системы моющей жидкости делает эту процедуру трудоёмкой. Реактивный PUR обеспечивает высокую влаго- и термостойкость соединения, но требует строгого соблюдения времени открытой выдержки и давления в пресс-группе.
Режущий инструмент — фрезы твердосплавные (TCT) и алмазные (PCD). Для станка мощностью 34,6 кВт и скоростью подачи до 26 м/мин алмазные фрезы предпочтительнее для серийного производства: они дольше держат заточку и дают более чистый рез. Периодичность замены зависит от материала кромки (АБС и акрил быстрее тупят инструмент). Полировальные круги и паста для финишной обработки — расходники, которые меняются по мере износа, обычно раз в 1–2 недели при интенсивной работе.
Регламент обслуживания и типовые ошибки
Ежесменное обслуживание
- Очистка клеевой ванны от остатков клея (особенно при работе с PUR).
- Проверка уровня масла в компрессоре и влагоотделителя пневмосистемы.
- Визуальный осмотр пил торцовки и фрез обкатки на наличие сколов и затупления.
Еженедельное обслуживание
- Проверка и очистка узлов циклевания, замена скребков при износе.
- Смазка цепей и ремней механизма подачи.
- Проверка пневмоцилиндров и шлангов на утечки.
Ежемесячное обслуживание
- Замена или чистка фильтров пневмосистемы.
- Проверка подшипников пресс-группы и направляющих роликов.
- Ревизия полировальных кругов и замена пасты.
Типовые ошибки, ведущие к поломкам
Отслаивание кромки и плохое сцепление с торцом — одна из самых частых проблем. На BJD F752-P, где отсутствует узел предварительного фрезерования, качество торца заготовки полностью зависит от раскроя. Если торец имеет дефекты после пилы (поджоги, неровности) или загрязнён, сцепление будет плохим. Вторая причина — неправильная температура клея или избыточное выдавливание клея.
Видимый клеевой шов — признак неправильной настройки станка. Причины: слишком высокая температура клея (он становится жидким и выдавливается), избыточное давление в пресс-группе, износ или неправильная установка циклей. В отдельных отзывах встречается жалоба на избыточное выдавливание клея или его отсутствие — это прямо указывает на сбой в работе клеевого насоса или засорение форсунки.
Частый обрыв кромочной ленты — следствие затупленных ножей в узле торцовки, неправильной синхронизации подачи или дефекта самой ленты. Проверка остроты пил и настройка прижимов — первое, что делают при появлении этой проблемы.
Своими руками или вызов сервисной службы
Оператор или механик участка может самостоятельно выполнять ежесменную и еженедельную очистку, замену фрез и скребков, регулировку циклей и пресс-группы. Настройка узла обкатки углов с четырьмя моторами требует квалификации и оснастки (шаблонов, индикаторов). Ошибки в синхронизации приводят к браку, поэтому эту операцию часто доверяют наладчику.
Сложные пневматические неисправности, замена подшипников в шпинделях, ремонт электроники (контроллеры, частотные преобразователи) — повод для вызова сервисной службы. Гарантия на станок составляет 2 года, что подразумевает поддержку производителя или поставщика.
Выводы
BJD F752-P — станок с продуманной конфигурацией для работы с PUR-клеем и сложной геометрией кромок (два радиусных циклевания, обкатка углов). Отсутствие системы моющей жидкости и предварительного фрезерования накладывает отпечаток на регламент: чистота клеевой ванны и качество исходного торца заготовки становятся критическими факторами. Регулярное обслуживание узлов циклевания и контроль состояния режущего инструмента позволяют избежать типичных проблем — отслаивания кромки, видимого шва и обрыва ленты.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.