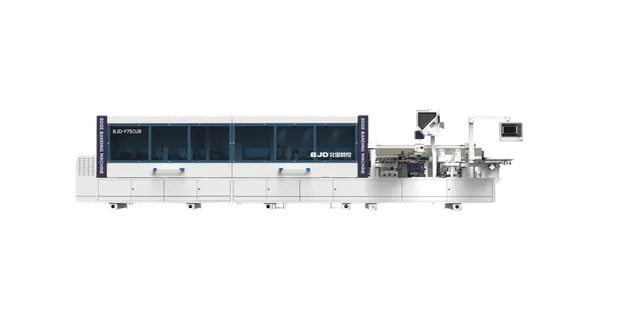
Как выбрать BJD F750JR б/у: что проверить перед покупкой
BJD F750JR · Кромкооблицовочные · Редакция Промсделки · чтение 5 мин · обновлено 20.09.2026
Кромкооблицовочный станок BJD F750JR — достаточно распространённая модель в сегменте полупромышленного оборудования. Станок рассчитан на нанесение кромки толщиной от 0,4 до 3 мм, скорость подачи регулируется в пределах 18–24 м/мин, общая мощность — 16 кВт. В базовой комплектации заявлены быстросъёмная клеевая ванна, верхний предплав с пневмотранспортом, а также целый набор функций: моющая жидкость, нагрев торца, нанесение клея, обкатка углов, плоская и радиусная цикля, полировка, предварительное фрезерование, пресс-группа, разделительная жидкость, снятие свесов и торцовка.
При покупке такого станка б/у проверка сводится не только к запуску «на холодную». Чтобы не влететь на ремонт, нужно оценить состояние нескольких дорогостоящих узлов, которые на первый взгляд могут выглядеть исправными. Чтобы разобрать это на реальном примере, возьмём один из BJD F750JR, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/kromkooblitsovochnyy-stanok-bjd-f750jr/. Конкретный экземпляр оценён в 2 630 200 руб., год выпуска не указан, состояние не раскрыто, поэтому каждый пункт осмотра нужно проверять самостоятельно.
Что проверить в первую очередь на холодном станке
Общий внешний осмотр. Осмотрите станину, направляющие, корпус клеевой ванны, предплав, пневмоцилиндры и шланги. На холодном станке видны подтекания масла, клея, охлаждающей жидкости. Следы ремонта сваркой на раме или пластиковых элементах должны насторожить — возможно, станок падал или подвергался ударам. На направляющих не должно быть крупных задиров, следов коррозии или ступенчатого износа.
Быстросъёмная клеевая ванна. Выньте ванну, осмотрите на наличие деформаций, трещин, слоя застывшего клея. Если ванна погнута — будет плохой контакт с нагревателем, и термопередача нарушена. Обратите внимание на уплотнители: если они дубовые или порваны, возможны утечки клея вовнутрь станка.
Верхний предплав и пневмотранспорт. Проверьте бункер подачи гранул на наличие влаги, слипшихся комков, посторонних предметов. Пневмотранспорт из основного бункера должен работать без засоров. Включите компрессор (или подайте воздух от внешнего источника) и убедитесь, что цилиндры перемещаются плавно, без заеданий. Рабочее давление по паспорту — 0,6 МПа.
Электрооборудование. Откройте электрошкаф. Осмотрите клеммники, инверторы, предохранители. Следы оплавлений, почерневшие контакты, запах гари — повод отказаться или серьёзно торговаться. Проверьте, все ли клеммы затянуты, нет ли скруток. Убедитесь, что пульт управления реагирует на нажатия, дисплей (если есть) показывает целые символы.
Как проверять станок в работе: после прогрева и под нагрузкой
Холостой ход. Запустите станок без подачи заготовок. Прослушайте подшипники фрезерных блоков, редуктора привода подачи и вентиляторов. Норма — ровный гул без металлических стуков, вибрации на корпусе. Если слышен свист или вой — возможно, изношен подшипник шпинделя. Раскачивание руками фрезерного блока покажет люфт.
Проверка функций нагрева и нанесения клея. Включите нагрев клеевой ванны и предплава. После выхода на рабочий режим (обычно 180–200°C) проверьте, как клей наносится на тестовую заготовку. Клей должен ложиться ровным слоем, без пузырей, комков и протечек. Если клей капает на нижнюю сторону — возможно, износ дозирующего валика или неправильный зазор.
Торцовка, снятие свесов и фрезерование. Пустите на станок заготовку размером не менее 80×120 мм (минимально допустимые). Проверьте работу торцовочных пил: срез должен быть без вырывов и сколов. После торцовки — снятие свесов (верхнего и нижнего). Включите пневмоперенастройку для режимов R1 и R2: посмотрите, как меняется положение фрез. На выходе кромка должна быть заподлицо с пластиной. Если остаются ступеньки — износ или разрегулировка узла.
Цикля и полировка. Плоская и радиусная цикля должна удалять излишки клея без следов на пластиковой поверхности. Проверьте, не оставляет ли царапин — это указывает на забоины на ножах или неправильный угол заточки. Полировка должна давать глянцевую поверхность без матовых пятен.
Какие узлы обходятся дороже всего в ремонте
Фрезерный блок (предварительное фрезерование, торцовка, снятие свесов). Замена шпинделя или подшипников на такой станке — 40–80 тыс. руб. вместе с работой. Если изношены посадочные места, может потребоваться замена всего блока.
Пресс-группа. Ролики и прижимные механизмы часто выходят из строя при работе с абразивными или пересушенными заготовками. Замена роликового конвейера или пневмоцилиндров — от 15 тыс. руб. за позицию.
Пневмосистема и система подачи клея. Цилиндры, клапаны, трубки — при утечках или засорах ремонт обходится в 10–30 тыс. руб. Если вышла из строя плата управления предплавом — деталь может быть дефицитной, до 50 тыс.
Направляющие и каретки. Износ линейных направляющих (движение пресс-группы, траверсы) ведёт к потере точности. Замена направляющих с каретками для такой модели — 60–100 тыс. руб. плюс работа.
Комплектность, допустимые недостатки и тревожные признаки
Станок BJD F750JR поставлялся с функциями, перечисленными во вступлении. Перед покупкой убедитесь, что на станке есть все узлы: моющая жидкость, нагрев торца, нанесение клея, обкатка углов, плоская и радиусная цикля, полировка, предварительное фрезерование, пресс-группа, разделительная жидкость, снятие свесов и торцовка. Если чего-то нет — это может быть снято продавцом, либо станок не в полной комплектации. В таком случае нужно оценить стоимость докупки (зачастую она почти равна стоимости узла у официального дилера).
Допустимые недостатки: мелкие царапины корпуса, потёртости окраски, износ сменных ножей, загрязнение клеевой ванны (если она чистится), незначительный люфт стола (в пределах 0,1–0,2 мм). Тревожные признаки: неработающие функции (например, не включается нагрев торца или не поднимается пневмоперенастройка), сильная вибрация на холостом ходу, посторонние стуки, течи клея/воздуха, следы термического перегрева электроники, отсутствие паспорта и документации. Если год выпуска неизвестен, а по внешнему виду станок явно старый (2000-е), стоит особенно тщательно проверить изнашиваемые детали — подшипники, направляющие, уплотнения.
Короткий чек-лист осмотра BJD F750JR перед покупкой
- Внешний осмотр: целостность станины, состояние направляющих, отсутствие потеков.
- Пневмосистема: давление 0,6 МПа, работа цилиндров, отсутствие утечек.
- Клеевая ванна и предплав: отсутствие деформаций, застывшего клея, работоспособность нагрева.
- Электрошкаф: следы перегрева, состояние контактов, работоспособность кнопок.
- Холостой ход: шумы, вибрация, работа всех двигателей.
- Тест с заготовкой: нанесение клея, торцовка, фрезерование, цикля, полировка, снятие свесов.
- Проверка пневмоперенастройки: переключение режимов R1/R2.
- Осмотр комплектности: наличие всех функций по паспорту.
- Проверка документов: паспорт, гарантийные талоны (если есть), инструкция.
Покупка BJD F750JR б/у — разумная экономия при условии, что все дорогостоящие узлы в порядке. Если хотя бы один из перечисленных тревожных признаков подтвердился, лучше отложить сделку или привлечь механика с опытом ремонта этого типа станков. В примере выше цена станка 2,63 млн руб. — если после осмотра потребуется ремонт на 300–500 тыс., общая стоимость может приблизиться к цене нового агрегата.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.