Обслуживание BJD F750J: узлы, расходники и регламент
BJD F750J · Кромкооблицовочные · Редакция Промсделки · чтение 5 мин · обновлено 27.09.2026
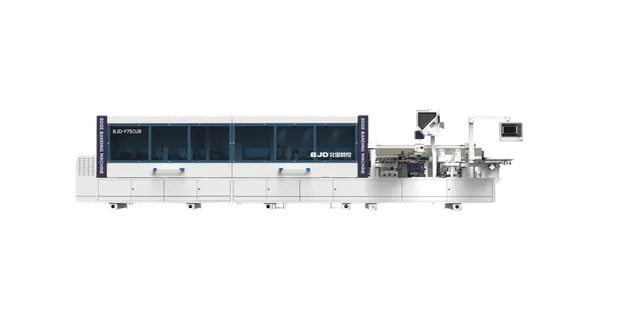
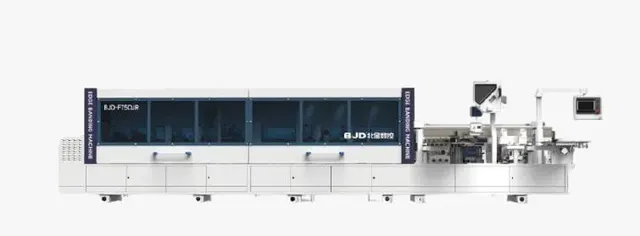
Кромкооблицовочный станок BJD F750J — оборудование для нанесения кромочного материала на прямолинейные заготовки. Станок оснащён блоками предварительного фрезерования, нанесения клея, нагрева торца, торцовки, снятия свесов, обкатки углов, плоской и радиусной цикли, полировки и пресс-группой. Чтобы станок стабильно давал качественную кромку, необходимо регулярно обслуживать все эти узлы. В статье — что, как и когда проверять, какие расходники ставить и чего не делать, чтобы не сломать агрегат.
Узлы, требующие регулярного внимания
Фрезерные блоки (предварительное фрезерование и торцовка)
Фрезерование базы заготовки и подрезка кромки — самые нагруженные операции. Ножи фрез работают при высокой скорости подачи (18–24 м/мин у модели F750J) и быстро теряют остроту. При осмотре смотрят на состояние режущей кромки: если на кромке появляется скол или ворс, значит, ножи затупились. Владельцы станков BJD серий F650/F750 отмечают, что ресурс ножей — примерно 20–30 тысяч погонных метров при работе с ДСП. Смену ножей выполняют комплектами, так как разный износ на парных ножах даёт разную геометрию торца. Регулировка прижима фрезы также требует проверки — обычно её совмещают с заменой ножей.
Клеевой узел
Клей (термоплавкий) наносится через клеевой валик. Главные точки контроля: температура клея (нагреватели должны стабильно держать 180–220 °C в зависимости от типа кромки), чистота клеевой ванны (не допускать забивания продуктами разложения клея), состояние дозирующего ролика. В источниках по кромкооблицовке в целом указывают, что забитый клеевой узел — одна из самых частых причин неравномерного нанесения и отслаивания кромки. Раз в месяц клеевую ванну чистят скребком, при замене клея — обязательно.
Прижимные ролики пресс-группы
Пресс-группа F750J обеспечивает плотное склеивание кромки с заготовкой. Ролики могут изнашиваться (появляются выработки, резина теряет эластичность). Типичная рекомендация: проверять состояние роликов каждые 2–3 месяца. Если заметен глянец или трещины — менять. Давление пневматики на роликах должно быть по паспорту 0,6 МПа. При осмотре также смотрят, чтобы клей не налипал на ролики — это снижает усилие прижима.
Пилы (торцовка и снятие свесов)
Пильные диски работают с абразивным покрытием кромки (ПВХ, АБС, меламин). Затупленные пилы дают перегрев, оплавление и сколы. В отзывах владельцев BJD упоминается, что своевременная замена пил сокращает время на последующую доработку. Нормальная частота замены — при снижении качества реза (появление рваной кромки). Смазка пил моющей жидкостью обязательна — она снижает нагрев и удаляет смолу.
Циклевальные ножи и полировальные щётки
Плоская и радиусная цикля срезают остатки свесов. Ножи затачивают или меняют при появлении заусенцев на кромке. Полировальные щётки (войлочные) истираются постепенно; владельцы станков BJD меняют их раз в 6–12 месяцев в зависимости от загрузки. Важно: щётки должны быть не перегружены — прижим настраивается винтами, избыточное давление ведёт к перегреву и быстрому износу войлока.
Пневмосистема и элементы подачи
Рабочее давление 0,6 МПа создаётся компрессором; на станке установлены фильтры-влагоотделители. Их состояние влияет на работу цилиндров подъёма, прижимов и торцевых агрегатов. Владельцы иногда забывают сливать конденсат — это приводит к попаданию воды в маслораспылители и заклиниванию пневмоклапанов. Проверка пневмосистемы — ежедневно перед запуском.
Расходники и материалы
Для F750J требуется:
- Термоплавкий клей. Тип — EVA или PUR, для кромки 0,4–3 мм обычно используют EVA с канифолью. Температуру плавления уточняют у поставщика кромки.
- Моющая и разделительная жидкость. Подаются на пилы и циклевальные узлы, снижают налипание клея и охлаждают режущий инструмент. Средний расход — 2–4 л на смену.
- Ножи для фрез и цикли. Поставляются наборами. Важно заказывать с точной геометрией под станок — неоригинальные могут не подойти.
- Пильные диски. Рекомендуются диски с твёрдосплавными напайками, диаметр 100–150 мм (зависит от блока).
- Щётки полировальные и абразивные. Для финишной обработки кромки (лотки, царапины).
- Смазка. Для направляющих и подшипников — литиевая консистентная смазка (обычно ШРУС-4 или аналоги). Наносят еженедельно.
Регламент обслуживания
Источники по сервису кромкооблицовочных станков приводят следующие интервалы:
- Ежедневно: очистка стола от стружки, продувка пневмосистемы, проверка уровня масла в лубрикаторе, визуальный осмотр ножей и пил, удаление налипшего клея с прижимных роликов.
- Еженедельно: смазка направляющих, проверка затяжки болтов крепления рабочих узлов, чистка фильтров-влагоотделителей, замена антиадгезионной жидкости.
- Раз в месяц: полная чистка клеевой ванны, проверка температуры нагревателей (пирометром), осмотр состояния ремней и цепей подачи, проверка натяжения ленты прижима.
- По наработке (каждые 100–150 моточасов или 20 000 п.м.): замена ножей фрез и цикли, проверка и замена пил, замена смазки в редукторах.
Конкретные цифры могут отличаться в зависимости от загрузки и материала. Владельцам BJD рекомендуют вести журнал замен для отслеживания динамики износа.
Типичные ошибки обслуживания
- Игнорирование затупления инструмента. Работа тупыми ножами даёт перегрузку двигателей, вибрацию и ускоренный износ подшипников. Может привести к разрушению блока.
- Неправильная температура клея. Перегрев — клей карамелизируется, забивает сопла; недогрев — плохая адгезия, кромка отклеивается.
- Пропуск смазки направляющих. Приводит к задирам и люфтам, особенно на блоках торцовки, где высокая динамика.
- Разбалансировка цикли. Часто случается после замены ножа, если не проверить параллельность. Даёт волнистую кромку.
- Пренебрежение состоянием пневматики. Из-за влаги или грязи цилиндры начинают работать рывками, что снижает качество прижима.
Когда вызывать сервис
Самостоятельно настраивают только регулировку прижимов, замену расходников и чистку. Сложные операции — замена подшипников шпинделя, ремонт редуктора подачи, диагностика электрики — лучше доверить сертифицированным специалистам. Владельцы BJD рекомендуют обращаться в сервисные центры, знакомые с конструкцией станков этой марки. Типовые признаки необходимости сервиса: посторонний шум в фрезерном агрегате, люфт ротора, биение пилы.
Пример из продажи
Чтобы разобрать это на реальном примере, возьмём один из кромкооблицовочных станков BJD F750J, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/kromkooblitsovochnyy-stanok-bjd-f750j/. Данный экземпляр находится в Москве, цена — 2 318 800 рублей, комплектация включает все перечисленные блоки. Гарантия от производителя — 2 года.
При покупке такого станка особенно важно сразу проверить состояние клеевого узла и резаков — эти узлы быстрее всего изнашиваются у подержанного оборудования, а у нового требуют своевременной обкатки. Рекомендуется до ввода в эксплуатацию выполнить полную смазку и настроить давление пневматики.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.