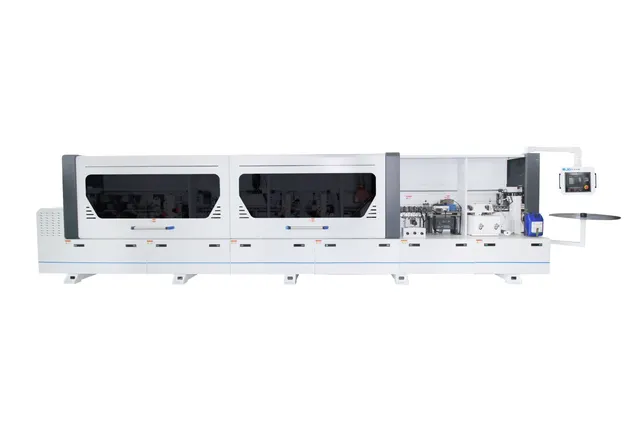
Слабые места BJD F730J: что проверить перед покупкой
BJD F730J · Кромкооблицовочные · Редакция Промсделки · чтение 5 мин · обновлено 25.09.2026
Кромкооблицовочный станок BJD F730J — одна из востребованных моделей китайского бренда на вторичном рынке. Он рассчитан на кромку толщиной 0,4–3 мм, скорость подачи до 23 м/мин и общую мощность 16 кВт. Как и любое оборудование бюджетного сегмента, станок имеет ряд слабых узлов, на которые стоит обратить внимание при осмотре перед покупкой. Материал подготовлен на основе отзывов владельцев сходных моделей BJD (F650, F770J), а также типовых руководств по обслуживанию кромкооблицовочных станков.
Чтобы разобрать это на реальном примере, возьмём один из BJD F730J, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: BJD F730J б/у в Москве. Аппарат 202? года, заявленная цена 1 430 000 руб., состояние — рабочее, комплектация штатная.
1. Клеевой узел
Проблема: Перегрев или недостаточный нагрев клеевого вала, засорение форсунок. Владельцы BJD F650 на форуме отмечают, что после 1–2 лет интенсивной работы клеевой бак начинает «капризничать»: клей то не плавится, то выдавливается комками, а край кромки отклеивается. В сервисных статьях (Koocut, YH CNC Router) это называют типичной причиной брака.
Как проявляется: на выходе из станка кромка неплотно прилегает, видны пропуски клея, на прижимных роликах остаются подтёки.
Как проверить при осмотре: включите станок, дайте прогреться 10–15 минут. По термодатчику убедитесь, что температура соответствует типу клея (обычно 180–200 °C). Попросите продавца провести тестовую деталь — оцените качество нанесения визуально и на ощупь.
Стоимость исправления: чистка бака и замена термоэлемента — 5–15 тыс. руб., замена датчика температуры — 2–5 тыс. руб.
2. Узел фрезерования и снятия свесов
Проблема: Биение фрезы из-за износа подшипников шпинделя или люфта в патроне. По отзывам на BJD F770J, после наработки около 3000 часов появляется вибрация и рваный след на кромке.
Как проявляется: на обработанной кромке видны риски, заусенцы, у свесов — неаккуратный срез.
Как проверить: отключите станок от сети, возьмитесь за фрезу рукой и попробуйте покачать её в радиальном направлении. Нормальный люфт — не более 0,05 мм. Затем включите на холостом ходу — посторонний стук или вой указывают на износ подшипников. Осмотрите качество фрезерования на любой детали из комплекта.
Стоимость исправления: замена подшипников шпинделя (два подшипника + работа) — 15–25 тыс. руб. В тяжёлых случаях — замена шпинделя в сборе от 40 тыс. руб.
3. Система подачи (конвейер и рольганги)
Проблема: Износ резиновых накладок гусеничного конвейера, растяжение цепи привода, люфт в опорных роликах. Типично для всех кромкооблицовочных станков, проработавших 2–3 года в три смены (источник: StankoInkom).
Как проявляется: заготовки подаются рывками, проскальзывают, застревают. Позиционирование сбивается — кромка смещается относительно торца.
Как проверить: осмотрите резиновые накладки гусениц — они должны быть без трещин и глубоких вырывов. Проверьте натяжение цепи: отжав рукой между звёздочками, прогиб не должен превышать 10–15 мм. Вручную проверните конвейер — он должен вращаться плавно, без заеданий. Подайте одну тестовую заготовку и проследите за равномерностью хода.
Стоимость исправления: замена резиновых гусениц — 30–50 тыс. руб., замена приводной цепи — 5–10 тыс. руб., ролики — 2–3 тыс. руб. за штуку.
4. Пневматическая и электрическая системы
Проблема: Утечки воздуха, залипание золотников клапанов, отказ датчиков положения прижимных цилиндров. В руководствах Zicarmachine и YH CNC Router названы в числе первых причин остановок станка.
Как проявляется: прижимные ролики не опускаются или не поднимаются, цикл сбрасывается, станок «зависает» на полуавтомате. Воздух травит — слышно шипение.
Как проверить: подайте сжатое давление (0,6 МПа). Проверьте манометры — стрелки не должны дёргаться. Вручную активируйте каждый клапан (обычно есть кнопки ручного управления) — цилиндры должны чётко и без задержек переместиться. Посмотрите на соединения трубок: маслянистые подтёки указывают на утечку.
Стоимость исправления: замена пневмоклапана — 3–7 тыс. руб., ремонт цилиндра (уплотнения) — 2–5 тыс. руб., замена датчика — 1–3 тыс. руб.
5. Прижимные ролики и направляющие
Проблема: Износ подшипников прижимных роликов, выработка на их поверхности, нарушение параллельности верхнего и нижнего прижимов. В отзывах на BJD F650 упоминают, что после полугода активной работы на МДФ ролики начинают «выедать» канавку.
Как проявляется: кромка прижимается неравномерно — с одного края плотно, с другого болтается. На глянцевых покрытиях (ПВХ, АBS) видны следы от роликов — вмятины или блестящие полосы.
Как проверить: возьмитесь за каждый ролик рукой и покачайте — люфт свидетельствует об износе подшипника. Осмотрите рабочую поверхность: задиры, трещины, «канавка» глубиной более 0,5 мм — критерий замены. Проверьте параллельность: зажмите между роликами лист бумаги — он должен извлекаться примерно с одинаковым усилием по всей ширине.
Стоимость исправления: замена подшипника (100–300 руб. за штуку + работа) — около 1–2 тыс. руб. за ролик. Новый ролик в сборе — 3–8 тыс. руб. Регулировка параллельности бесплатна, но требует квалификации.
6. Направляющие станины и общая жёсткость
Проблема: Износ линейных направляющих, появление люфтов в каретках привода платформ. Общая проблема бюджетных китайских станков — мягкий металл станины и плохая термообработка направляющих (источник: StankoInkom).
Как проявляется: при обработке длинных деталей (более 600 мм) заметен «увод» кромки — она располагается не параллельно кромке детали. Точность позиционирования падает.
Как проверить: установите индикатор часового типа на каретку и переместите её по всей длине направляющей — показания не должны меняться более 0,1 мм. Если нет индикатора, просто прокатите руками узел: чем больше люфт, тем хуже. Полезно осмотреть сами направляющие: задиры, коррозия, выкрашивание — признаки плохого обслуживания.
Стоимость исправления: замена линейных направляющих — от 50 тыс. руб. за комплект, кареток — 8–15 тыс. руб. за штуку. В запущенных случаях проще купить другой станок.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.