Слабые места BJD 330D: что проверить перед покупкой
BJD BJD 330D · Форматно-раскроечные · Редакция Промсделки · чтение 6 мин · обновлено 03.10.2026
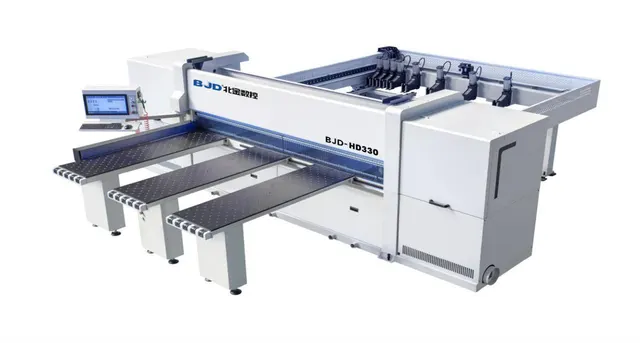
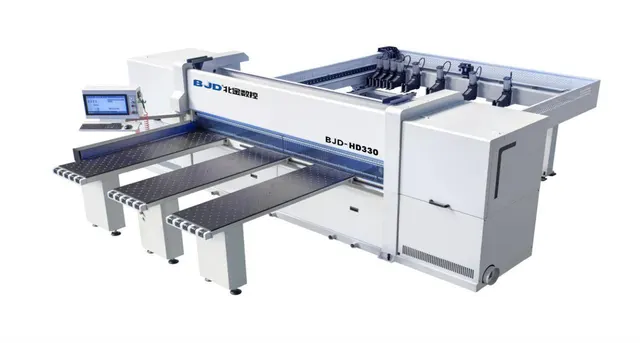
Форматно-раскроечный центр с ЧПУ BJD 330D — машина для продольного раскроя листовых материалов длиной до 3,3 м. Станок оснащён сервоприводом подачи, редуктором Italy SITI, пневматическими зажимами толкателя и системой управления Taiwan Delta. При покупке подержанного экземпляра важно оценить состояние узлов, которые по опыту эксплуатации чаще всего требуют внимания. Чтобы разобрать это на реальном примере, возьмём один из BJD 330D, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: Пильный центр с ЧПУ BJD 330D.
Ниже — узлы, на которые стоит обратить особое внимание при осмотре. Информация основана на отзывах владельцев станков BJD (источник 1) и практике сервисного центра, специализирующегося на ремонте BJD (источник 2).
1. Система управления (Taiwan Delta с кастомизацией BJD)
Проблема: Пульт управления, контроллер Delta и блоки питания — один из самых частых источников отказов на станках этой серии. Владельцы отмечают сбои в работе софта, зависания интерфейса и потерю связи с приводами. Особенно чувствительна электроника к скачкам напряжения в цехе.
Как проявляется: Самопроизвольные остановки программы, ошибка «потеря сервоконтура», некорректное отображение координат на мониторе. При включении станок может не загружаться или выдавать нечитаемые символы на экране.
Проверка при осмотре: Запустите станок в цикле «холостой» по всей длине (3,3 м). Убедитесь, что монитор (Philips) стабильно показывает текущие координаты. Переключитесь на ручной режим — проверьте реакцию на каждую кнопку пульта. Спросите у продавца, как часто менялись батарейки на плате контроллера (обычно раз в 2–3 года). Если станок долго стоял без питания, возможна потеря параметров.
Типичная стоимость исправления: По данным сервисных центров, замена блока питания контроллера — 15–25 тыс. руб., перепрошивка или замена платы Delta — 40–80 тыс. руб. в зависимости от доступности запчастей.
2. Привод подачи и редуктор Italy SITI
Проблема: Высокоточный редуктор SITI считается надёжным узлом, но при интенсивной работе (две-три смены) у него появляется люфт. Причиной обычно становится износ червячной пары или подшипников выходного вала. На сервисных форумах упоминаются случаи течи масла через сальники.
Как проявляется: При резе слышен стук со стороны толкателя, на детали появляются ступеньки и несовпадение размеров по длине. При отключённом станке можно вручную перемещать каретку толкателя — люфт ощутим как ход в 2–3 мм до начала движения.
Проверка при осмотре: Поставьте упор толкателя на нулевую позицию, затем с помощью ручного штурвала (если есть) сдвиньте его на 100 мм и верните назад. Повторите несколько раз — люфт более 0,2–0,3 мм уже заметен на нониусе. Загляните под кожух редуктора: следы масла на корпусе или полу говорят о течи сальников.
Типичная стоимость исправления: Замена червячной пары — 30–50 тыс. руб., нового редуктора в сборе — от 120 тыс. руб. с работой.
3. Пневматическая система: зажимы толкателя и воздушная подушка
Проблема: Восемь пневматических зажимов на толкателе и система воздушной подушки передних столов часто становятся источником отказов. Владельцы жалуются на заедание зажимов из-за загрязнений (опилки, масло) и износ манжет пневмоцилиндров. Клапаны управления (обычно Festo или Camozzi) могут зависать в одном положении.
Как проявляется: Заготовка не фиксируется при разгоне толкателя — появляется сдвиг материала относительно оси реза. Воздушная подушка не работает на части столов — лист приходится поднимать вручную. Слышны постоянные утечки воздуха (свист или шипение).
Проверка при осмотре: Включите компрессор и дождитесь установившегося давления (5–7 кг/см²). Последовательно нажмите кнопки зажима на пульте — каждый зажим должен чётко нажимать и отпускать, без задержек. Положите лист 10–15 мм на стол, включите воздушную подушку — лист должен легко сдуваться рукой. Посчитайте количество неработающих форсунок.
Типичная стоимость исправления: Замена манжеты одного цилиндра — 5–10 тыс. руб., нового пневмоклапана — 3–8 тыс. руб. Залипание клапана часто устраняется чисткой и смазкой.
4. Пильный узел: основная пила и подрезная
Проблема: Подшипниковые опоры вала основной пилы (диаметр 400 мм, обороты 3910 об/мин) и подрезной пилы (180 мм, 5860 об/мин) — ещё один узел с ограниченным ресурсом. При попадании опилок через сальники подшипники выходят из строя через 1–2 года. Также страдает ремень привода подрезной пилы — он может быть ослаблен или изношен. Отдельные отклики упоминают несовпадение плоскостей реза между основной и подрезной пилой.
Как проявляется: При работе слышен гул или вибрация, особенно на холостом ходу. Качество кромки ухудшается — появляются вырывы и заусенцы. Подрезная пила может оставлять царапины на нижней стороне заготовки.
Проверка при осмотре: Запустите пилу на холостом ходу, приложите деревянный брусок к корпусу подшипникового узла — ощутимая вибрация укажет на износ. С помощью индикатора проверьте биение фланца крепления пилы (допуск не более 0,05 мм). Визуально осмотрите ремень подрезной пилы — трещины и растяжение недопустимы. Совместите линию реза подрезной и основной пилы по калибру.
Типичная стоимость исправления: Замена двух подшипников основного узла — 10–20 тыс. руб. с работой, замена ремня — 2–5 тыс. руб.
5. Направляющие и каретки толкателя
Проблема: Каретка толкателя перемещается по рельсовым направляющим (обычно линейные направляющие THK или аналог). Со временем появляется выработка на участке частого позиционирования (первые 500 мм от линии реза). Владельцы сообщают о стуке при реверсе и потере точности параллельности пропила.
Как проявляется: При раскрое получаются детали с перепадом ширины по длине (более 0,3 мм на 3 метра). На стыке досок заметна ступенька. Ручное перемещение каретки неравномерное, с рывками.
Проверка при осмотре: Отключите сервопривод (аварийный стоп, затем обесточьте). Попробуйте покачать каретку толкателя вручную — люфт в направляющих ощущается как вертикальный и горизонтальный зазор. Замерьте параллельность толкателя режущей линии с помощью щупа по всей длине — отклонение не должно превышать 0,1–0,2 мм. Включите медленное перемещение и послушайте, нет ли металлического скрежета.
Типичная стоимость исправления: Замена рельса — 20–40 тыс. руб. за погонный метр (требуется минимум 3–4 м), каретка — 10–30 тыс. руб. за штуку (их 2–4).
6. Что ещё стоит проверить
Обратите внимание на комплектность и документацию: в паспорте станка указана электрическая схема и схема пневматики. Отсутствие бумаг — повод запросить у продавца цифровые копии. Проверьте дату производства серводвигателя и редуктора (на шильдиках) — они должны совпадать по году. Если станок 2015–2017 года выпуска, стоит уточнить, проводили ли замену электролитических конденсаторов в блоке питания (рекомендуется каждые 5–6 лет).
Также осмотрите целостность шлангов воздушной подушки: переломы или трещины на морозе (если станок хранился в неотапливаемом помещении) приводят к утечкам.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге