Слабые места BJD 280HD: что проверить перед покупкой
BJD BJD 280HD · Форматно-раскроечные · Редакция Промсделки · чтение 5 мин · обновлено 03.10.2026
Пильные центры BJD 280HD — распространённый сегмент на вторичном рынке. Станок позиционируется как производительное решение для раскроя листовых материалов, но у любой техники есть узлы, которые изнашиваются быстрее других. Перед покупкой б/у аппарата стоит заранее знать, где искать дефекты и во сколько обойдётся их устранение. Ниже — сборка типичных «болячек» модели, собранных по отзывам владельцев на и данным сервисных служб.
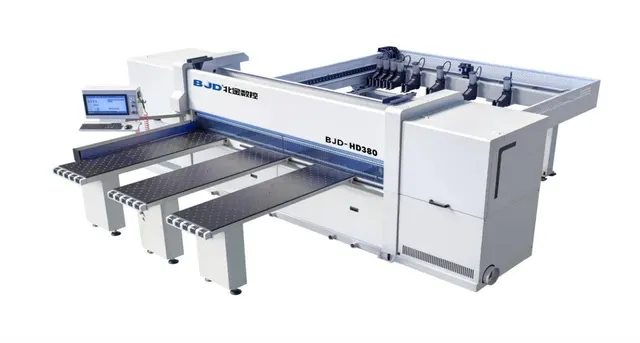
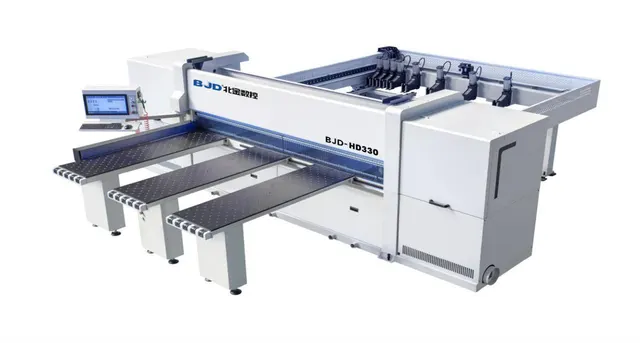
Чтобы разобрать это на реальном примере, возьмём один из BJD 280HD, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: Пильный центр с ЧПУ BJD 280HD.
1. Износ направляющих и пильного узла
Проблема. На форумных ветках владельцы указывают, что основные и подрезные пилы BJD 280HD требуют внимания к состоянию направляющих каретки. При активной эксплуатации (более 6–8 часов в смену) вырабатываются линейные направляющие, особенно на участке частого позиционирования пильного узла.
Проявление. Снижение чистоты реза, появление ступеньки на деталях, увеличение вибрации при работе. В запущенных случаях — заклинивание при движении по оси Y.
Проверка при осмотре. Вручную переместите пильный узел по всей длине направляющих. Рывки, люфты или посторонний хруст — повод насторожиться. Выполните тестовый пропил на листе МДФ или ЛДСП (длина 1000–1500 мм). Оцените геометрию: если на выходе есть увод больше 0,3 мм на метр, направляющие пора менять. Также проверьте зазоры в шпиндельной группе — покачайте пильный вал за фланец.
Стоимость исправления. Замена комплекта направляющих (рельсы + каретки) — от 80 до 150 тыс. руб. в зависимости от региона и срочности. Ремонт пильного вала (перешлифовка, замена подшипников) — 30–50 тыс. руб. Если запустить, придётся менять пильный стол (ещё 200–250 тыс. руб.).
2. Люфт толкателя и зажимов
Проблема. Толкатель BJD 280HD оснащён восемью пневматическими зажимами. По отзывам на, частая жалоба — постепенное ослабление фиксации заготовок из-за износа прижимных губок или утечек воздуха в пневмоцилиндрах. Со временем появляется люфт в самом толкателе по направляющим.
Проявление. Заготовка смещается при продольном пилении, особенно тонкие листы (толщиной 8–12 мм). Возникают сколы на кромке, неточность размеров (разброс по длине более 1 мм). На слух — хлопки при зажиме, несинхронное срабатывание зажимов.
Проверка при осмотре. Включите пневмосистему (на станке требуется давление 5–7 кг/см²). Поочерёдно активируйте зажимы через панель управления. Проверьте, все ли прижимают с одинаковым усилием. Подложите под каждый зажим полоску бумаги — при полном прижатии она должна выниматься с усилием. Если вынимается свободно — зажим требует настройки или замены. Затем вручную пошатайте толкатель за край: допустимый люфт в продольном направлении — не более 0,2 мм. Если люфт больше, изношена шарико-винтовая пара (ШВП) или направляющие.
Стоимость исправления. Замена прижимных губок — 2–3 тыс. руб. за штуку. Новый пневмоцилиндр — 8–12 тыс. руб. Ремонт или замена ШВП толкателя — 90–130 тыс. руб. (включая работу наладчика).
3. Система воздушной подушки и пневматика
Проблема. Передние подающие столы BJD 280HD оборудованы воздушной подушкой для облегчения перемещения заготовок. В сервисных отчётах упоминаются частые засорения воздушных каналов, выход из строя клапанов регулировки давления. Кроме того, compressor станка должен обеспечивать постоянное давление, иначе подушка дует неравномерно.
Проявление. Лист „прилипает“ к столу, его трудно сдвинуть вручную. При подаче слышны шипения, свист — утечки. На плите могут быть царапины от абразива, который не удаляется сдувом.
Проверка при осмотре. Включите станок, выберите режим работы воздушной подушки. Положите на стол лист ДСП (стандартный 2800×2070 мм). Если лист не скользит при лёгком толчке — подушка не работает должным образом. Визуально осмотрите сопла на столе: они не должны быть забиты стружкой или клеем. Проверьте манометры: давление на входе в систему подушки должно быть 2–3 кг/см² (указано в паспорте). Если регулятор не держит — потребуется замена.
Стоимость исправления. Чистка каналов (продувка, промывка) — 3–5 тыс. руб., если делать самостоятельно. Замена пневматического клапана — 15–20 тыс. руб. Восстановление герметичности системы — от 10 тыс. руб. При отсутствии ухода придётся менять стол (от 180 тыс. руб.).
4. Электроника и система управления
Проблема. BJD 280HD оснащён системой управления Taiwan Delta с собственным софтом BJD Customized. На форуме отмечают сбои в работе оптимизатора раскроя, зависания контроллера. Иногда выходят из строя концевые выключатели (концевики) из-за обилия пыли и стружки.
Проявление. Станок выполняет неверные перемещения, теряет нулевую точку, выдаёт ошибки на экране. Оптимизатор может „зацикливаться“ при расчёте карт раскроя.
Проверка при осмотре. Запустите тестовый проход по программе (например, раскрой заготовки 1500×1000 мм на 4 части). Смотрите, нет ли рывков при движении, не уходит ли пила в „холостую“. Проверьте работу концевых выключателей: аккуратно доведите каретку до упора вручную (в режиме толкателя) — станок должен остановиться. Если не останавливается или срабатывает с опозданием — концевики неисправны. Также попросите продавца продемонстрировать сохранённую программу раскроя — посмотрите на экран: нет ли мерцания, артефактов, сообщений об ошибках.
Стоимость исправления. Замена концевого выключателя — 2–5 тыс. руб. Перепрошивка или замена контроллера — от 50 тыс. руб. Ремонт панели управления — 20–40 тыс. руб. Если требуется обновление ПО оптимизатора — 15–30 тыс. руб. (только лицензия).
5. Подрезная пила и система охлаждения
Проблема. Подрезная пила BJD 280HD диаметром 200 мм служит для предотвращения сколов при раскрое ламинированных плит. Владельцы на жалуются на быстрый износ подрезных пил и недостаточное охлаждение узла (особенно при работе в высоком темпе).
Проявление. Сколы на обратной стороне ЛДСП, гул или вибрация подрезного узла, искрение при пилении. Охлаждающая жидкость (вода/смазка) может подтекать, что приводит к залипанию подшипников.
Проверка при осмотре. Попросите запустить станок на пиление вхолостую. Подойдите к подрезному узлу — он не должен греметь. Выньте подрезную пилу (если это возможно за минуту) и осмотрите зубья: нет ли выкрашивания, засаливания. Проверьте патрубки охлаждения: не забиты ли, идёт ли смазка. После пиления ламинированного образца осмотрите нижний край — сколы более 0,2 мм говорят об износе подрезной пилы или неправильной настройке.
Стоимость исправления. Новая подрезная пила — 8–15 тыс. руб. (в зависимости от производителя). Замена подшипников подрезного узла — 10–20 тыс. руб. Прочистка системы охлаждения — 5–7 тыс. руб. Если изношена ступица — замена в сборе ~35 тыс. руб.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге