Биение в шпинделе 0,025 — брать или не брать?
Горячий коммерческий интент · Обрабатывающие центры · Редакция Промсделки · чтение 4 мин · обновлено 12.11.2026
Вы смотрите на паспорт или протокол замеров. Там написано «биение шпинделя 0,025 мм». Первая реакция — отказ. Вторая — сомнение: а вдруг это ещё ход? У меня было такое не раз. Чтобы решить, брать или нет, нужно отвязаться от эмоций и честно ответить на три вопроса: какая у вас деталь, какой допуск, и как вы будете проверять станок под нагрузкой.
Что на самом деле означает 0,025 мм
Биение шпинделя — радиальное отклонение оси вращения от идеала. Паспортные данные и реальные замеры — разные вещи. Если станок стоял или работал в одну смену на алюминии, шпиндель мог сохранить ресурс. Если на нём резали сталь в режиме 24/7 — картина другая.
Главное: 0,025 — это не приговор. Для многих станков 90-х годов выпуска заводской допуск биения был жёстче, но после десятилетий работы увеличение на несколько соток — естественное следствие износа подшипников. Важнее не абсолютная цифра, а её стабильность под нагрузкой и на разных вылетах инструмента. Для корпусных деталей, кронштейнов, литья — часто более чем допустимо.
Как проверять биение до покупки — методика, а не вера
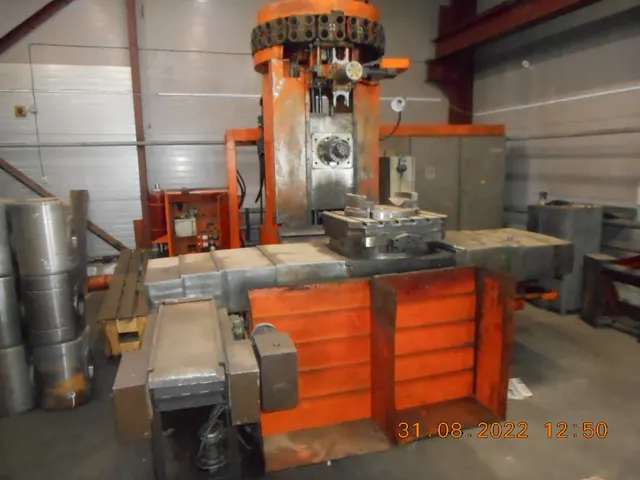
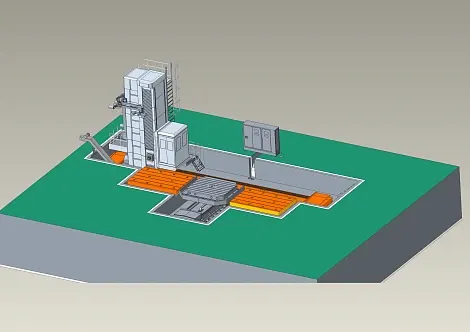
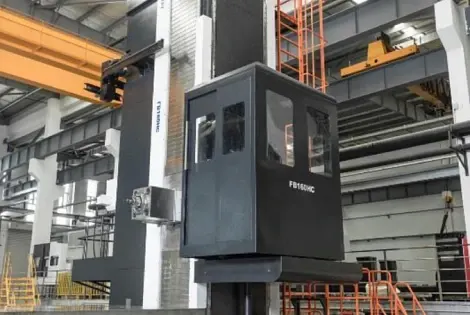
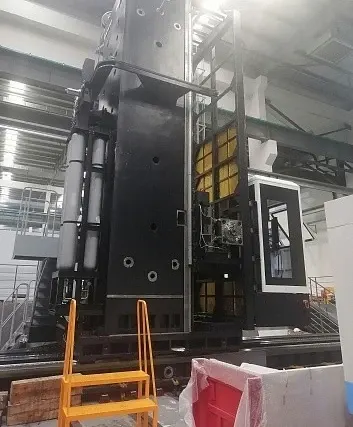
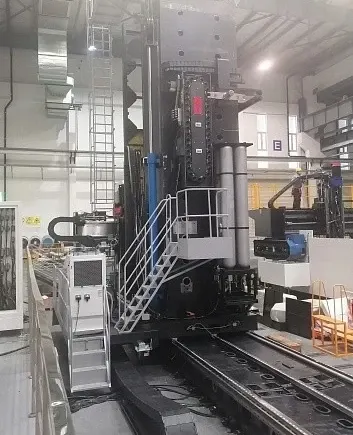
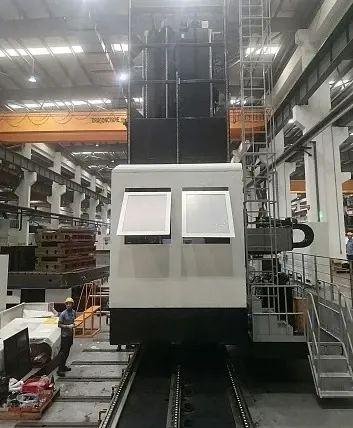
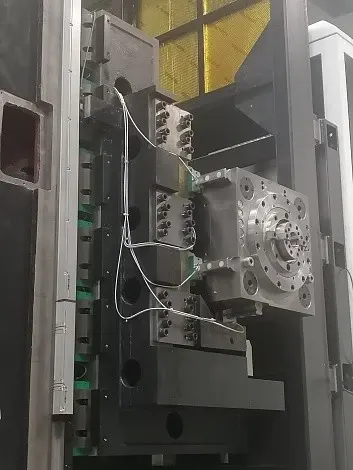
Чтобы разобрать сказанное на реальном примере, возьмём одну из позиций каталога: 4-осевой обрабатывающий центр с подвижной колонной PRATIC PDE4D. Дальше - фотографии этого экземпляра.
4-осевой обрабатывающий центр с подвижной колонной PRATIC PDE4D - фото 1 из 4 в карточке продавца
Фото 2 из 4 в карточке продавца
Просто посмотреть на индикатор на конусе шпинделя — мало. Нужно делать проверку минимум в четырёх точках: на конусе, на фланце патрона, на оправке длиной 150–200 мм и на оправке длиной 300 мм. Разница между коротким и длинным вылетом покажет угловую погрешность — это критичнее, чем чисто радиальное биение.
Далее — проверка под нагрузкой. Включите шпиндель на средние обороты, дайте поработать 20–30 минут. Затем повторите замер — нагревшийся шпиндель может «уйти» ещё на некоторую величину. Если после прогрева биение не изменилось — хороший знак. Если выросло — это указывает на износ подшипников или нарушение предварительного натяга.
Следующий шаг — проверка люфта в осевом направлении. Зажмите оправку и покачайте вручную. Даже небольшой люфт при фрезеровании даст ступеньку на детали. Без нагрузки вы его не поймёте — нужен тестовый проход.
Сценарий: когда 0,025 — ваш, а когда — нет
Берите, если:
- обрабатываете детали из алюминия или пластика;
- используете короткий инструмент (до 100 мм);
- допуски по IT8–IT12;
- чистовая обработка с малым съёмом.
Не берите, если:
- детали из стали или титана;
- фрезерование глубоких карманов;
- работа фрезами диаметром больше 20 мм;
- допуски по IT7 и выше. При высоких нагрузках биение будет расти, появится вибрация, ухудшится качество поверхности, а подшипники выйдут из строя быстрее.
- планируется длительная работа на высоких оборотах — биение на таких режимах даёт дисбаланс, который убивает и патрон, и подшипники.
Также стоит учитывать конструкцию станка. У центров с подвижной колонной жёсткость на вылете ниже, чем у портальных. Поэтому биение на конусе может заметно увеличиться на вылете 300 мм. Это важно при выборе.
Скрытые риски и ваши следующие шаги
4-осевой обрабатывающий центр с подвижной колонной PRATIC PDE4D - фото 3 из 4 в карточке продавца
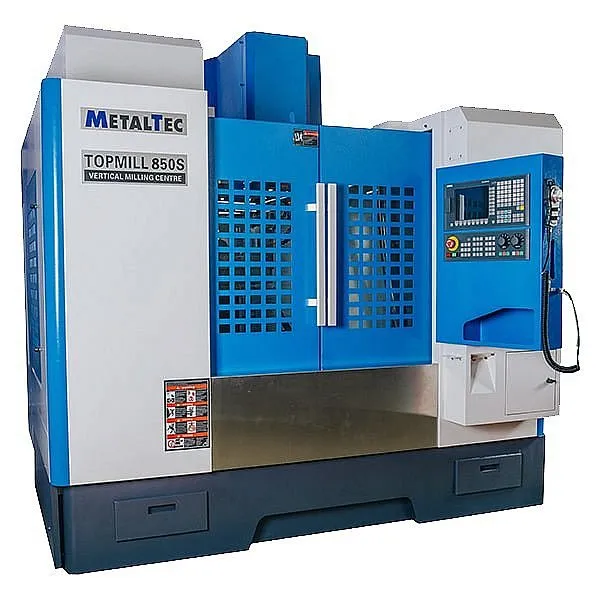
Фото 4 из 4 в карточке продавца
Самое неприятное — не само биение, а то, что за ним стоит. 0,025 может быть следствием износа подшипников, забоин на конусе, погнутости шпинделя или проблем с базированием в корпусе головки. Ремонт шпинделя с заменой подшипников и перешлифовкой конуса потребует времени и денег — закладывайте эту стоимость в бюджет сделки заранее. Запрашивайте у продавца протокол биения не только на конусе, но и на оправке 300 мм, а лучше — видеозапись процесса измерения.
Что конкретно спросить у продавца:
- Есть ли протокол замеров на прогретом шпинделе?
- Какая была последняя деталь, её материал и режимы резания?
- Когда в последний раз меняли подшипники и какие стоят сейчас?
- Есть ли возможность сделать тестовую деталь?
Требуйте тестовую обработку. Самый надёжный способ: договориться о тестовой детали — хотя бы одна точечная плоскость фрезой 40–50 мм за один проход. Затем замерьте плоскостность и шероховатость. Если после такой проверки станок даёт деталь с биением не более допустимого для вашего техпроцесса — шпиндель живой.
Просчитайте бюджет на ремонт шпинделя сразу в стоимость сделки. Если станок в остальном крепкий (направляющие, ШВП, электроника), то скидка в размере стоимости ремонта — нормальный торг.
Если не уверены — смотрите другие предложения. На рынке б/у обрабатывающих центров сейчас есть выбор: каталог обрабатывающих центров поможет сориентироваться по ценам и состоянию. А подборка актуальных предложений даёт представление о том, что предлагают прямо сейчас.
Помните: 0,025 — это не красная тряпка. Это повод провести полную диагностику, а не отказываться вслепую. Каждый станок нужно оценивать под конкретную деталь и техпроцесс. Если тестовый запуск подтвердит заявленную точность — берите. Если продавец не даёт проверить — ищите другой вариант.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Видео по теме
Пятиосевые станки
Самодельный станок скручивает металлическую трубу в спираль для декоративных или технических целей.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.