Пресс APEX 1300 б/у: что проверить перед покупкой
APEX · Прессы и ваймы · Редакция Промсделки · чтение 6 мин · обновлено 15.09.2026
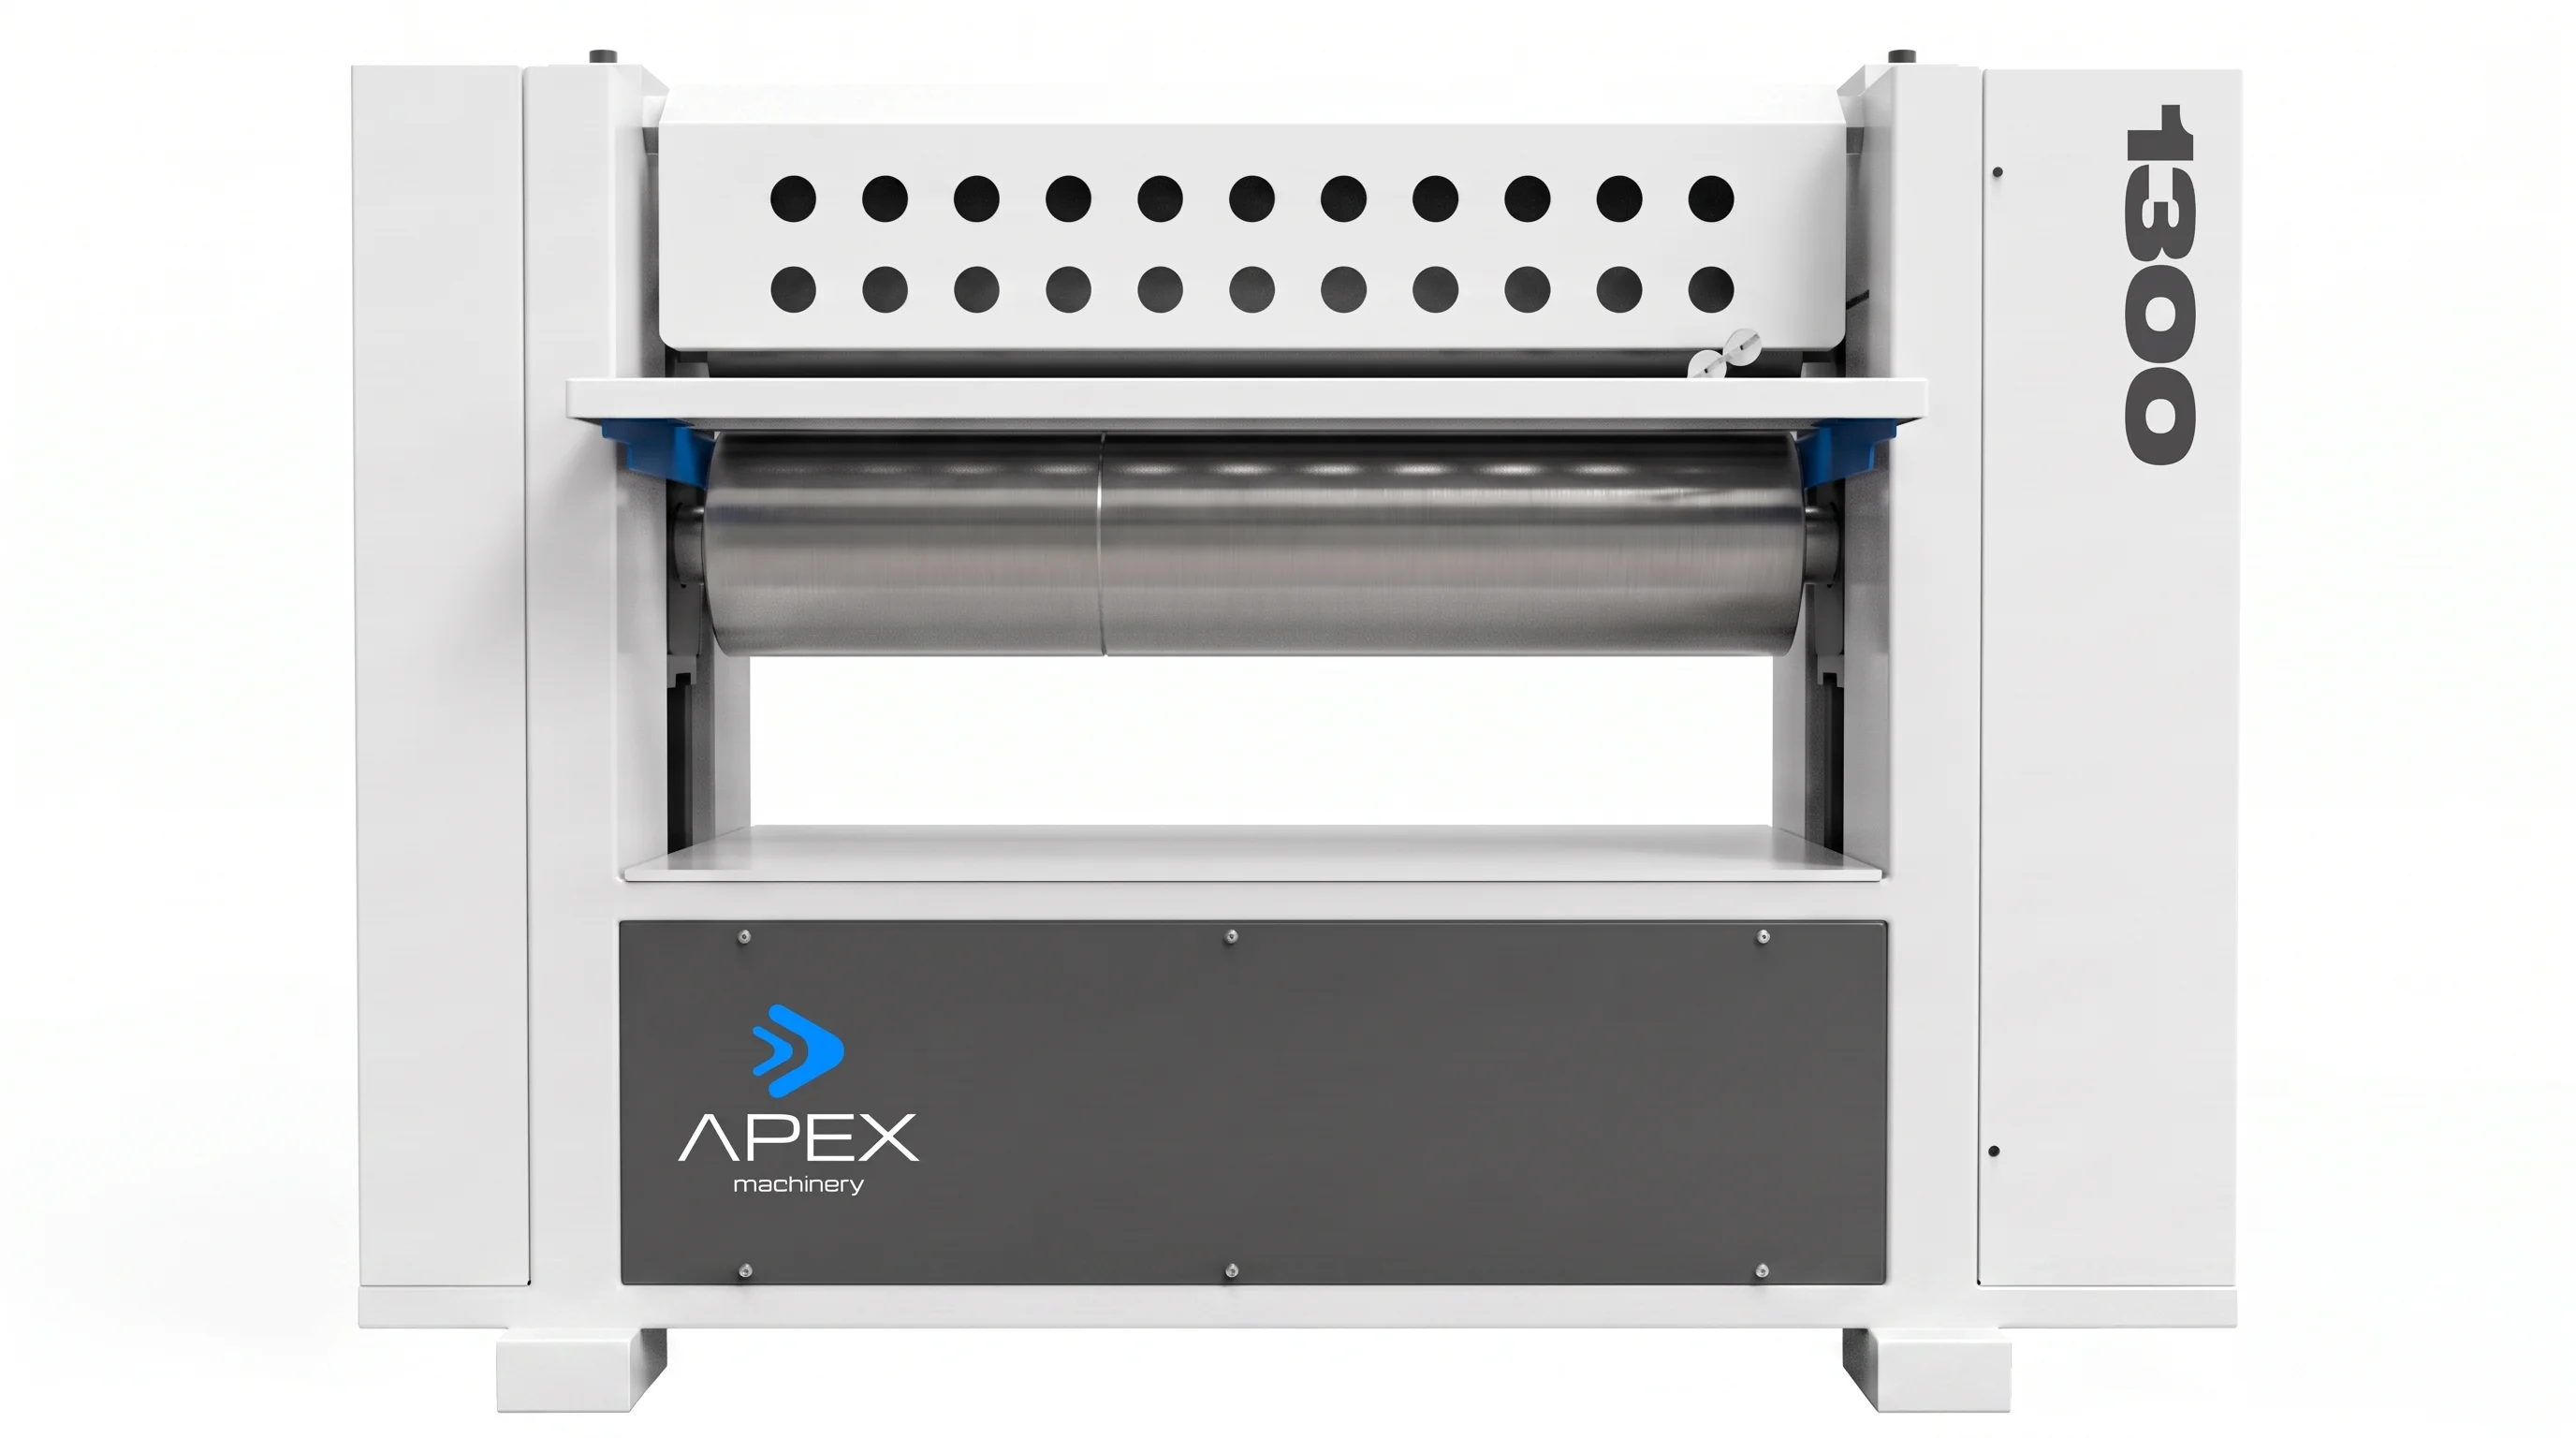
Пресс для горячего тиснения древесины APEX 1300 — оборудование для нанесения рисунка (например, «Красный дуб») на плиты МДФ, ДСП, фанеру. Главный узел — один прессующий валок с нагревом, который создаёт углубление до 1,2 мм при скорости ленты до 15 м/мин. На вторичном рынке эти прессы встречаются нечасто, поэтому перед покупкой важно проверить ключевые узлы, иначе дефекты обойдутся в половину стоимости станка.
Что проверить в первую очередь
Осмотр начинают с холодного станка, отключённого от сети. Главное — оценить состояние прессующего валка и нагревательной системы.
1. Прессующий валок
Что проверять: геометрию, отсутствие задиров, следов перегрева, коррозии или механических повреждений.
Как проверять: визуально осмотреть поверхность валка по всей длине (1220 мм). Провести чистой тряпкой — если остаются ворсинки, значит, есть заусенцы. Измерить диаметр штангенциркулем в трёх точках по длине — разница более 0,1 мм говорит о неравномерном износе.
Норма: ровная матовая поверхность без сколов, раковин, цветов побежалости. Валок должен вращаться от руки без заеданий.
Что должно насторожить: вмятины, царапины глубже 0,2 мм, следы перегрева (синеватый или коричневый оттенок). Люфт в подшипниках при покачивании валка.
Чем грозит: ремонт или замена валка — 30–40% от цены нового пресса. Неравномерность тиснения, брак продукции.
2. Нагревательные элементы
Что проверять: равномерность нагрева по ширине, отсутствие короткого замыкания на корпус.
Как проверять: включить станок на 5–10 минут, потом прикоснуться рукой (осторожно!) к разным участкам валка — он должен греться одинаково. Измерить термопарой температуру с поверхности — разница между краями не должна превышать 10 °C.
Норма: нагрев до 160–200 °C (типичные рабочие температуры) за 10–15 минут. Индикация на пульте стабильна.
Что должно насторожить: холодные зоны, мигающие лампы нагревателей, запах гари, срабатывание автомата защиты.
Чем грозит: замена нагревателя (ТЭН) стоит недорого, но если прогорела обмотка или проводка — потребуется разборка валка, что может стоить 150–200 тыс. руб.
3. Система прижима и подъёма валка
Что проверять: гидро- или пневмоцилиндры, направляющие, отсутствие утечек.
Как проверять: поднять и опустить валок несколько раз, послушать, нет ли шипения или стука. Осмотреть штоки цилиндров на коррозию. Проверить уровень масла в гидробаке (если есть).
Норма: плавное движение без рывков, отсутствие подтёков масла, масло чистое.
Что должно насторожить: масляные лужи, царапины на штоках, неравномерное движение одной стороны валка.
Чем грозит: ремонт гидроцилиндра — 30–50 тыс. руб., замена направляющих — до 80 тыс. руб.
Как проверять в работе
После холодного осмотра и теста нагрева переходят к пробному пуску. Желательно, чтобы продавец разрешил пропустить через пресс хотя бы один лист плиты.
1. Работа без нагрузки
Включить привод валка, увеличивать скорость от 0 до 15 м/мин. Слушать шум подшипников, редуктора, цепей. Норма — ровный гул без скрежета, свиста, периодического гула. Проверить отсутствие биения валка — приложить руку к станине: вибрация выше 0,1 мм говорит об износе подшипников.
2. Работа под нагрузкой
Пропустить лист МДФ или ДСП толщиной 3–5 мм. Проверить глубину тиснения: оттиск должен быть чётким, без «сдваивания», без вырывов. Настроить глубину 0,5 мм и 1,0 мм — разница должна быть заметна. Если рисунок смазан — возможно, проскальзывание ленты или неравномерный прижим.
3. Контроль температуры в динамике
При скорости 10 м/мин и глубине 1 мм замерить температуру валка сразу после выхода листа — падение не должно превышать 15 °C. Если восстанавливается более 30 секунд — слабый нагрев или плохой контакт термопары.
Узлы, которые дорого обходятся в ремонте
- Прессующий валок — замена оригинального валка (с рисунком) стоит от 400 тыс. руб. Шлифовка возможна, но только до определённой глубины рисунка.
- Подшипниковые узлы валка — спецподшипники с высокой теплостойкостью, цена — 15–25 тыс. руб. за штуку, требуется 2 шт.
- Редуктор привода — червячный или цилиндрический, восстановление — от 100 тыс. руб., замена — до 300 тыс. руб.
- Блок управления (контроллер температуры, частотный преобразователь) — если неоригинал, то 50–80 тыс. руб., оригинал может быть дороже в 2–3 раза.
- Нагревательные ТЭНы внутри валка — при замене часто требуется разборка всего узла, работа + детали — 120–200 тыс. руб.
Пример реального объявления
Чтобы разобрать это на реальном примере, возьмём один из прессов APEX 1300, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: Пресс APEX 1300 на Promsdelka.
На фото видно общий вид станка. Год выпуска и наработка не указаны, состояние продавец маркирует как «Не указано». По снимкам проверяем: корпус чистый, видимых подтёков масла нет, валок выглядит ровным, следов коррозии не заметно. Однако без пробного пуска оценить износ подшипников и нагрев невозможно — это риски покупателя.
Комплектность
Для APEX 1300 штатная комплектация включает:
- прессующий валок с одним рисунком (в объявлении заявлен «Красный дуб», 6 вариантов — скорее всего, сменные втулки или кассеты, но это нужно уточнять);
- нагревательный блок (ТЭНы, термопара);
- пульт управления с контроллером температуры и скорости;
- направляющие для подачи плиты;
- электродвигатель (обычно 2–3 кВт);
- инструмент для настройки глубины тиснения.
Уточните у продавца: есть ли сменные рисунки (кроме «Красный дуб»), запасные нагреватели, документация, паспорт. Отсутствие паспорта не критично, но без него сложнее восстановить схему подключения.
Допустимые недостатки
Станок с пробегом может иметь:
- царапины на корпусе и направляющих;
- следы старого клея, масляный налёт;
- незначительный износ подшипников (небольшой люфт, который компенсируется натяжением);
- потертость валиков подачи.
Такие дефекты не влияют на качество тиснения и устраняются за бюджет до 20–30 тыс. руб.
Тревожные признаки, при которых лучше отказаться
- Неравномерный износ валка (глубина рисунка различается по ширине) — исправить практически невозможно, нужна замена.
- Трещины на станине особенно в зоне крепления валка — сварка не даёт гарантии, станина может «повести» при нагреве.
- Неработающие зоны нагрева (одна сторона холодная, другая горячая) — скорее всего, выгорел ТЭН или нарушена проводка, ремонт дорогой.
- Сильная вибрация при холостом ходе — вероятно износ подшипников или дисбаланс валка.
- Следы перегрева на обмотке двигателя (чёрный нагар, запах) — замена двигателя от 50 тыс. руб.
- Отсутствие документов у станка, особенно таможенной декларации (если ввозился из Китая) — это усложнит постановку на учёт/гарантию.
Короткий чек-лист осмотра APEX 1300 б/у
- Проверить валок на износ и люфт.
- Включить нагрев, убедиться в равномерном нагреве до 160–200 °C.
- Проверить систему прижима: плавность, отсутствие утечек.
- Прокрутить валок без нагрузки, оценить шум и вибрацию.
- Провести пробное тиснение на плите, измерить глубину.
- Осмотреть подшипники, редуктор, электродвигатель.
- Проверить комплектность: пульт, нагреватели, сменные рисунки, документы.
- Опросить продавца о наработке, годах эксплуатации, предыдущих ремонтах.
Если хотя бы по трём пунктам из списка тревожных признаков есть замечания — от покупки лучше отказаться. Ремонт APEX 1300 часто требует оригинальных запчастей, которые поставляются под заказ 1–3 месяца, и бюджет восстановления может превысить 60–70% стоимости б/у станка.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Эта модель сейчас в каталоге