Слабые места APEX DM-160: что проверить перед покупкой
APEX DM-160 · Фрезерные · Редакция Промсделки · чтение 5 мин · обновлено 04.11.2026
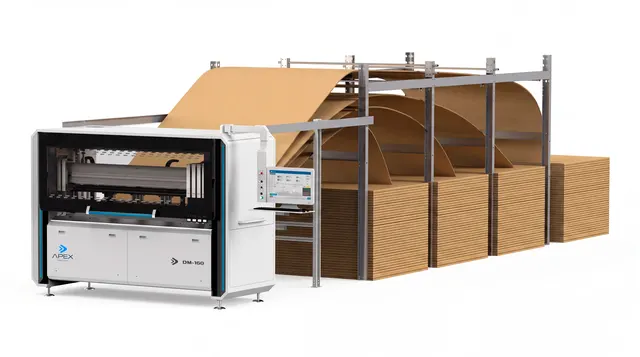
APEX DM-160 — резательно-рилевочный станок, ориентированный на средние и крупные производства гофроупаковки. Рабочее поле до 2800×1200 мм, высота стопы до 1300 мм и скорость 4–8 заготовок в минуту — характеристики, которые накладывают отпечаток на конструкцию и типовые отказы. В отличие от лёгких плоттерных раскройных столов, DM-160 — это пневматический или гидравлический пресс с фрезерной головкой. Перед покупкой б/у станка стоит проверить несколько ключевых узлов. Ниже — разбор типичных слабых мест, основанный на паспортных данных и практике эксплуатации аналогичного оборудования.
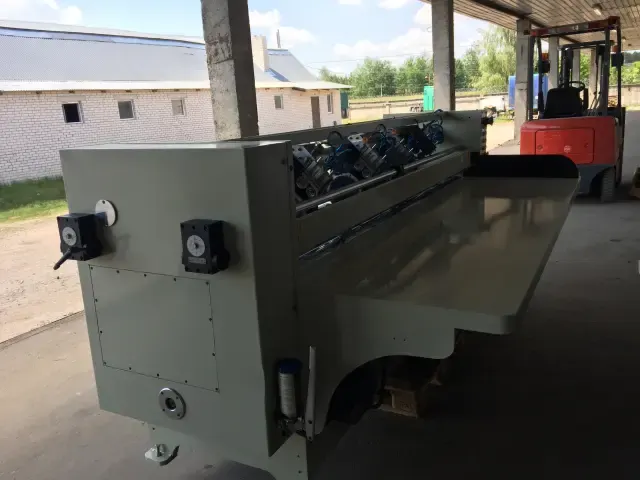
Чтобы разобрать это на реальном примере, возьмём один из APEX DM-160, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: APEX DM-160 в продаже.
1. Режущий блок: 1 горизонтальный + 6 вертикальных ножей
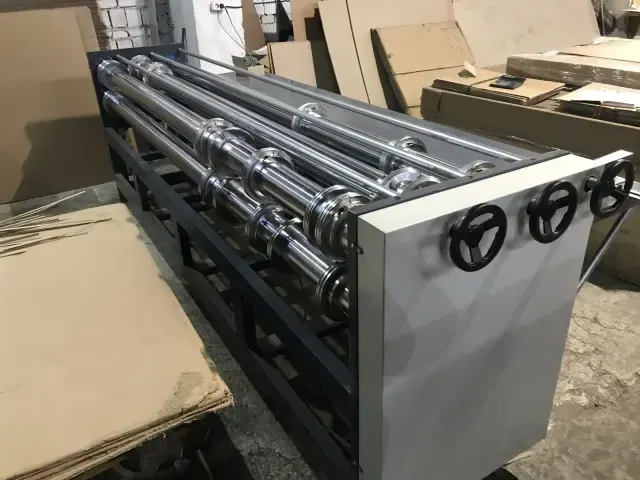
В паспорте станка указано: «Количество режущих инструментов: 1 горизонтальный + 6 вертикальных». Это семь одновременно работающих узлов. На гофрокартоне толщиной 2,5–6,5 мм абразивная пыль быстро изнашивает подшипники шпинделей и направляющие втулки. Типичная проблема — люфт вертикальных фрез, который приводит к рваному резу и разной глубине биговки. Горизонтальный нож отвечает за чистовой рез по длине, и его износ сразу заметен по качеству кромки.
Как проявляется: Заусенцы на кромке, разная глубина биговки, вибрация при работе, увеличение усилия реза.
Что проверить при осмотре: Визуальный осмотр режущих кромок на наличие сколов. Проверка люфта в вертикальных шпинделях (покачивание инструмента рукой). Пробный пуск на обрезках картона — оценить качество реза и биговки на разных толщинах (2,5 мм и 6,5 мм).
Во что обходится исправление: Замена комплекта ножей и направляющих — одна из самых затратных операций. Ориентироваться нужно на цену оригинальных расходников APEX или качественных аналогов.
2. Система накопления и подачи стопы (2+2 накопителя)
Конструкция предусматривает «2 (2+2)» накопителя. Это означает, что станок может работать с двумя стопами одновременно, пока одна обрабатывается, вторая подаётся. Механизм подъёма стопы на 1300 мм — гидравлический или пневматический. Износ уплотнений в гидроцилиндрах или утечки в пневмосистеме приводят к просадке стола и нарушению синхронизации.
Как проявляется: Замятие картона на входе, пропуск тактов, аварийные остановки по датчикам, неравномерный подъём стопы.
Что проверить при осмотре: Визуальный осмотр цепей/ремней на предмет износа и провисания. Проверка работы подъёмного стола на полную высоту (1300 мм) — нет ли рывков, задержек, посторонних звуков. Проверка срабатывания концевых датчиков. Обратить внимание на синхронность работы двух накопителей.
Во что обходится исправление: Замена ремней/цепей — умеренная стоимость. Замена гидравлики или пневматики подъёмного стола — дороже, требует разборки узла.
3. Пневматическая система (0,6 МПа)
Рабочее давление 0,6 МПа. Пневматика отвечает за прижим картона во время реза и за перемещение некоторых узлов. Утечки в системе — частая проблема станков этого возраста. Проявляется в виде медленного отвода инструмента или слабого прижима заготовки. Пневмораспределители и шланги со временем теряют эластичность, особенно если станок стоял без эксплуатации.
Как проявляется: Медленный отвод инструмента, слабый прижим заготовки, неполный ход цилиндров, повышенный расход воздуха компрессором.
Что проверить при осмотре: Визуальный осмотр пневмошлангов на предмет трещин и потёртостей. Прослушивание системы на предмет шипения (утечек) при подаче давления. Проверка времени срабатывания цилиндров. Обратить внимание на состояние фильтров и влагоотделителей.
Во что обходится исправление: Замена уплотнителей и шлангов — недорого, но трудоёмко. Замена пневмоцилиндров — средняя стоимость.
4. Электрика и управление (380 В, 5 кВт)
Установленная мощность 5 кВт, питание 380 В. Картонная пыль — главный враг электроники. Она накапливается в шкафу управления, забивает кулеры охлаждения, вызывает перегрев контакторов и плат. Владельцы отмечают, что пыль является диэлектриком и теплоизолятором, что ускоряет выход из строя силовых контактов.
Как проявляется: Самопроизвольные остановки, ошибки на дисплее, нестабильная работа двигателей, запах перегретой изоляции.
Что проверить при осмотре: Вскрытие шкафа управления (с согласия продавца). Оценка количества пыли. Проверка состояния силовых клемм — нет ли подгораний. Запуск станка в автоматическом цикле на 10–15 минут — не вылетают ли ошибки. Проверить работу аварийных кнопок.
Во что обходится исправление: Чистка шкафа — бесплатно. Замена контактора или платы управления — от средней до высокой стоимости.
5. Направляющие и станина
Длина обработки до 2800 мм. Это большая нагрузка на линейные направляющие. Люфт в каретке портала — приговор для точности реза. Станина станка должна быть жёсткой, чтобы выдерживать динамические нагрузки при разгоне и торможении портала.
Как проявляется: Неточный рез, отклонение от заданного размера, ступенька на стыке проходов, вибрация портала.
Что проверить при осмотре: Пробный рез габаритной детали (2800 мм). Проверка диагонали. Проверка люфта каретки рукой. Осмотр направляющих на предмет выработки и рисок.
Во что обходится исправление: Износ направляющих — капитальный ремонт, который может стоить как половина станка. Требует демонтажа портала и замены профилей.
Сводная таблица проверки
| Узел | Типичная проблема | Риск при покупке | Что проверить при осмотре |
|---|---|---|---|
| Режущий блок (1+6) | Износ ножей, люфт шпинделей | Высокий (дорогой ремонт) | Качество реза на пробной детали, люфт инструмента |
| Накопители (2+2) | Износ цепей, сбой датчиков | Средний | Работа подъёма на 1300 мм, отсутствие рывков |
| Пневматика (0,6 МПа) | Утечки, износ цилиндров | Средний | Шипение, скорость срабатывания, состояние шлангов |
| Электрика (380 В) | Пыль, подгорание контактов | Высокий (пожарная опасность) | Состояние шкафа управления, работа в цикле |
| Станина / Направляющие | Износ, люфт кареток | Критический (капремонт) | Точность позиционирования, пробный рез |
Вывод
APEX DM-160 — станок с интенсивным режимом работы. Основные риски при покупке б/у связаны с износом режущего инструмента и направляющих. Если есть возможность — закажите пусконаладку с участием технолога. Внимательно изучите документацию: количество моточасов, дату последнего капитального ремонта. Сводная таблица выше поможет не упустить ключевые моменты при осмотре. Помните, что стоимость восстановления некоторых узлов может быть сопоставима с ценой станка.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.