Обслуживание APEX AL455: узлы, расходники и регламент
APEX AL455 · Пильные и отрезные · Редакция Промсделки · чтение 4 мин · обновлено 04.10.2026
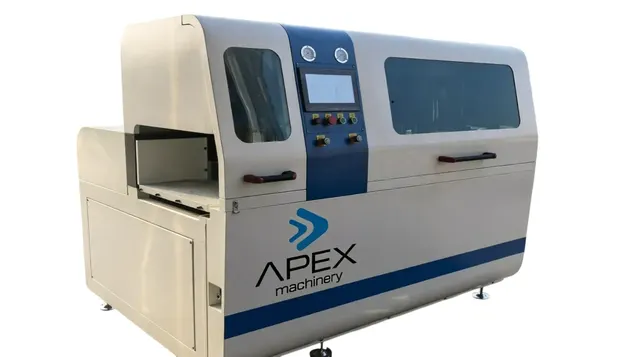
Автоматический одноголовый торцовочный станок с ЧПУ APEX AL455 предназначен для резки алюминиевых профилей. Он оснащён виброустойчивой станиной, пневматикой, централизованной системой смазки и PLC-управлением. Конструкция станка предполагает регулярное обслуживание, однако в открытых источниках нет официально опубликованного регламента именно для этой модели. Ниже приведены типовые рекомендации, характерные для оборудования данного класса, с учётом особенностей AL455.
Основные узлы, требующие внимания
На станке APEX AL455 можно выделить несколько ключевых систем, от состояния которых зависит точность и ресурс оборудования.
Пильный узел
Пильный диск диаметром 455 мм и посадочным отверстием 30 мм с отверстиями под штифты (80 мм). Двигатель мощностью 7,5 кВт обеспечивает частоту вращения 1000–3000 об/мин. Для поддержания качества реза необходимо своевременно заменять диск при износе зубьев. При осмотре обращают внимание на отсутствие трещин, выкрашиваний и биение. Для алюминиевого профиля рекомендуется использовать диски с твёрдосплавными напайками. Периодичность замены зависит от объёмов работы и материала, но, как правило, заточку или замену проводят при появлении заусенцев на срезе.
Направляющие и каретка
Подвижная каретка с приводом 1,5 кВт перемещается по направляющим. Скорость подачи регулируется от 0 до 18 м/мин. Направляющие должны быть чистыми и смазанными. Загрязнение алюминиевой стружкой приводит к износу и потере точности. Типичная причина заедания – отсутствие смазки или попадание стружки. Владельцы отмечают, что важно регулярно очищать направляющие от стружки сжатым воздухом и наносить смазку (обычно жидкое масло для направляющих).
Пневматическая система
Рабочее давление – 0,6–0,8 МПа. Пневмоцилиндры отвечают за зажим профиля и подъём пильного узла. Фильтр-влагоотделитель и лубрикатор (при наличии) требуют регулярной проверки. Если в системе появляется вода или масло, это снижает срок службы уплотнений. Рекомендуется ежемесячно сливать конденсат и проверять уровень масла в лубрикаторе. Тип масла – вязкость ISO VG 32 или 46, как указано в типовых инструкциях производителей пневматики.
Система смазки
На станке AL455 установлена централизованная система смазки. Она подаёт смазку к направляющим, подшипникам и другим парам трения. Необходимо контролировать уровень масла в бачке и заполнять его по мере расхода. Используют масло, рекомендованное производителем (обычно масло для направляющих скольжения, например Mobil Vactra или аналог). Типичная ошибка – использование слишком вязкого или загрязнённого масла, что приводит к забиванию линий.
Электроника и ЧПУ
Управление осуществляется через PLC. Охлаждение шкафа управления, чистота контактов и отсутствие пыли – важные условия стабильной работы. Разъёмы и кабели осматривают на предмет повреждения изоляции. При сбоях в программе рекомендуется проверять датчики положения каретки и концевые выключатели.
Расходные материалы и запасные части
Для своевременного обслуживания нужно иметь в запасе:
- Пильные диски 455×30 мм с отверстиями под штифты (80 мм). Для алюминия – с твёрдосплавными зубьями, часто используются диски с переменным шагом.
- Смазочные материалы: масло для направляющих, смазка для подшипников шпинделя, масло для пневматического лубрикатора.
- Фильтры для пневмосистемы: фильтр-регулятор-лубрикатор требует замены фильтрующего элемента раз в 6–12 месяцев в зависимости от запылённости.
- Уплотнения пневмоцилиндров (ремкомплекты) – при появлении утечек воздуха.
- Ремни (если привод каретки ременный – уточняется по паспорту).
- Щётки для очистки направляющих и стружки.
Все запасные части должны соответствовать спецификации AL455. Перед покупкой сверяют номера по каталогу завода-изготовителя.
Регламент обслуживания
Точный регламент, как уже отмечалось, должен быть в заводской инструкции. При её отсутствии можно ориентироваться на типовой график для аналогичных станков:
- Ежесменно: удаление стружки с рабочей зоны и направляющих, проверка уровня масла в системе смазки, визуальный осмотр пильного диска, слив конденсата из фильтра пневматики.
- Еженедельно: проверка натяжения ремней (при наличии), очистка корпуса от пыли, контроль давления в пневмосети, продувка электрошкафа сжатым воздухом малой влажности.
- Ежемесячно: проверка состояния направляющих и каретки, подтяжка крепежа станины, замена масла в лубрикаторе пневмосистемы по мере необходимости, осмотр электрических соединений.
- Раз в полгода: замена фильтра-регулятора, глубокая очистка системы смазки (промывка линий), ревизия пневмоцилиндров и уплотнений.
- Раз в год: балансировка и заточка пильного диска (или замена), проверка точности позиционирования каретки с помощью образца, обновление смазки подшипников шпинделя (по регламенту производителя шпинделя).
При интенсивной двухсменной работе периодичность сокращается в два раза.
Типичные ошибки обслуживания
Анализ отзывов владельцев схожего оборудования показывает, что наиболее часто встречаются следующие ошибки:
- Пренебрежение очисткой направляющих. Алюминиевая стружка прилипает к масляной плёнке, образуя абразивную пасту, которая быстро изнашивает направляющие. Нужно удалять стружку сухой щёткой или сжатым воздухом до нанесения свежей смазки.
- Перетяжка пильного диска. Фланец затягивают с указанным моментом (обычно 50–70 Нм). Избыточное усилие может деформировать диск или повредить шпиндель.
- Использование неоригинальных расходников. Неподходящее масло или фильтры могут нарушить работу системы смазки или пневматики, что приведёт к преждевременным поломкам.
- Игнорирование утечек воздуха. Подсосы в пневмосистеме снижают усилие зажима профиля, что приводит к неточному резу и повышенному износу пильного диска.
- Замена диска без проверки балансировки. Дисбаланс вызывает вибрацию, ускоряющую износ подшипников двигателя и снижающую качество реза.
Чтобы разобрать это на реальном примере, возьмём один из APEX AL455, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: ссылка на объявление. Экземпляр имеет двигатели 7.5 кВт и 1.5 кВт, пневматику 0.6–0.8 МПа, производительность до 18 м/мин. Наличие централизованной смазки подтверждает необходимость контроля масла.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге