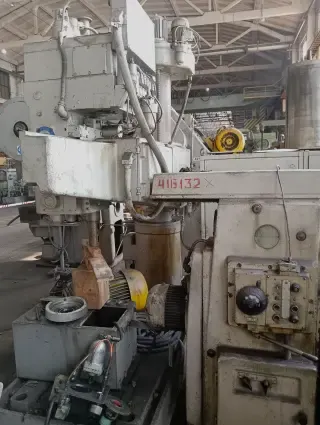
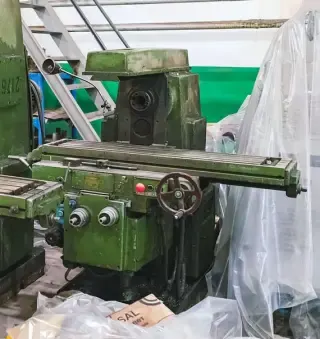
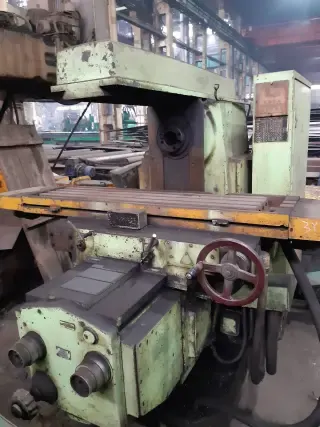
Как выбрать 6Р82 б/у: что проверить перед покупкой
6Р82 · Фрезерные · Редакция Промсделки · чтение 10 мин · обновлено 12.11.2026
Горизонтально-фрезерный станок 6Р82 (Горьковский завод фрезерных станков) — одна из самых массовых моделей в своём классе. Конструкция простая, ремонтопригодная, запчасти доступны. Но на вторичном рынке возраст большинства экземпляров перевалил за 30–40 лет. Чтобы не купить станок, который потребует капитального ремонта с первого дня, нужна системная проверка. Разберём, на что смотреть в первую очередь, как проверять в работе и какие дефекты делают покупку неоправданной.
Что проверить в первую очередь (на холодном станке)
Первый осмотр — без включения. Цель — оценить общий износ и механические повреждения, которые не скроешь маслом.
Состояние направляющих станины и консоли
Направляющие станины (коробчатые, типа «ласточкин хвост») и направляющие консоли — основа точности. Осматривать нужно при хорошем освещении.
- Что проверять: задиры, царапины, выкрашивания чугуна, износ в средней части (наиболее нагруженной зоне).
- Как проверять: визуально, провести пальцем вдоль направляющей — шероховатость или ступеньки говорят об износе. Проверить щупом зазор между кареткой и направляющей (норма — до 0,02–0,03 мм на длине 300 мм).
- Что считать нормальным: мелкие риски от смазки, равномерный налёт окислов на нерабочих поверхностях — некритично. Направляющие без задиров.
- Что должно насторожить: глубокие царапины (более 0,5 мм), выкрашивания, люфт каретки (более 0,05 мм при покачивании). Неравномерный износ — с одной стороны больше, значит, станок эксплуатировали с перекосом.
- Чем грозит: потеря точности, вибрации, невозможность получить чистоту поверхности 6–7-го класса. Ремонт направляющих — шабрение или шлифовка выливается в 30–50 тысяч рублей плюс время.
Шпиндельный узел
Шпиндель 6Р82 — на подшипниках качения 7-го класса точности (роликовых и шариковых).
- Что проверять: люфт шпинделя в радиальном и осевом направлении. Следы подклинивания, нагрев.
- Как проверять: рукой покачать шпиндель в его коническом отверстии (вставив оправку). Прижать индикатор часового типа к торцу шпинделя и к оправке — радиальное биение на оправке до 0,01 мм, осевое — до 0,005 мм. Медленно проворачивать шпиндель рукой — он должен вращаться равномерно, без заеданий.
- Что считать нормальным: небольшой износ подшипников допустим, если биение не превышает 0,015–0,02 мм, а нагрев при работе не вынуждает станок останавливать.
- Что должно насторожить: биение более 0,03 мм, хруст или скрежет при вращении, сильный нагрев корпуса шпинделя даже на холостом ходу, люфт, который «выбирается» только после затяжки заднего подшипника.
- Чем грозит: вибрации при фрезеровании, низкая стойкость фрезы, брак деталей. Замена подшипников шпинделя — 8–12 тысяч рублей, если корпус не повреждён. Если изношено коническое отверстие — замена шпинделя или наплавка + шлифовка (дорого).
Стол и его перемещения
Стол 320×1250 мм, вес с оснасткой может достигать 500 кг. Проверить салазки, их износ.
- Что проверять: зазор в продольных и поперечных направляющих стола, равномерность хода, состояние ходовых винтов и гаек.
- Как проверять: зафиксировать консоль, покачать стол рукой в направлении поперечной подачи — люфт в салазках проявляется как щелчок и сдвиг. Провернуть маховики ручных перемещений — люфт винта должен быть не более 0,1 оборота (если больше — гайка или винт изношены). Пройтись по всей длине продольного хода — усилие должно быть одинаковым, без рывков.
- Что считать нормальным: небольшой люфт винта в пределах 0,05–0,1 оборота, компенсируемый регулировочной гайкой. Плавный ход без закусываний.
- Что должно насторожить: люфт более 0,2 оборота, стук при реверсе, «козление» (неравномерный ход) — признак износа гаек или корпуса салазок. Задиры на направляющих стола.
- Чем грозит: неточность обработки по длине, сложность точного позиционирования. Замена ходового винта с гайкой — от 15 тыс. рублей, плюс работа — до 30 тыс.
Как проверять станок в работе
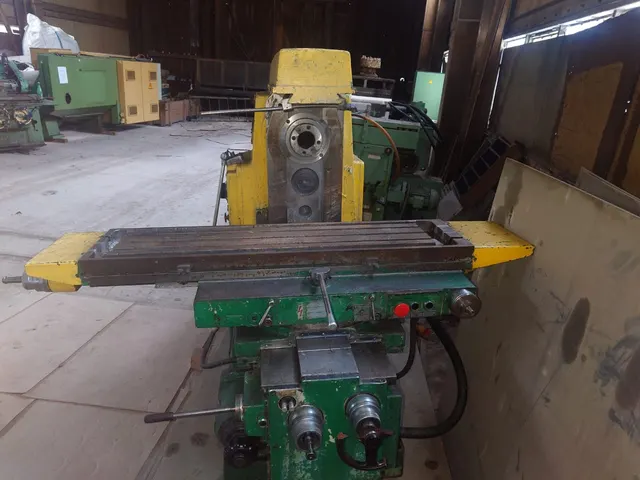
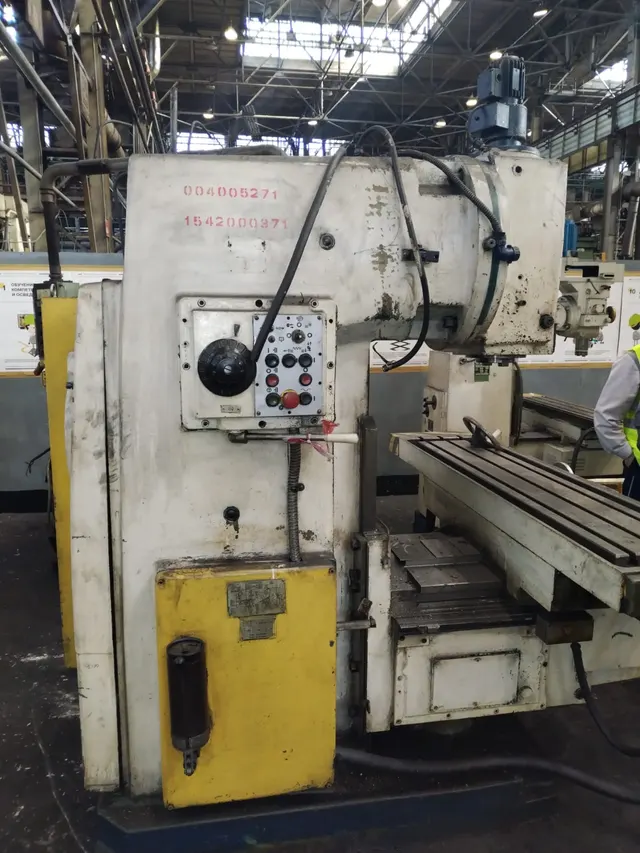
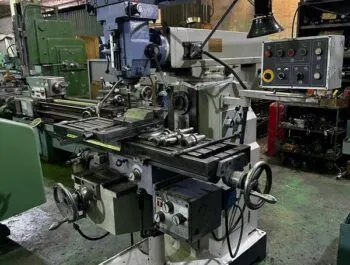
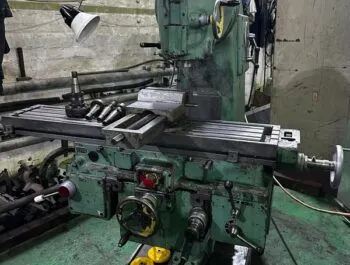
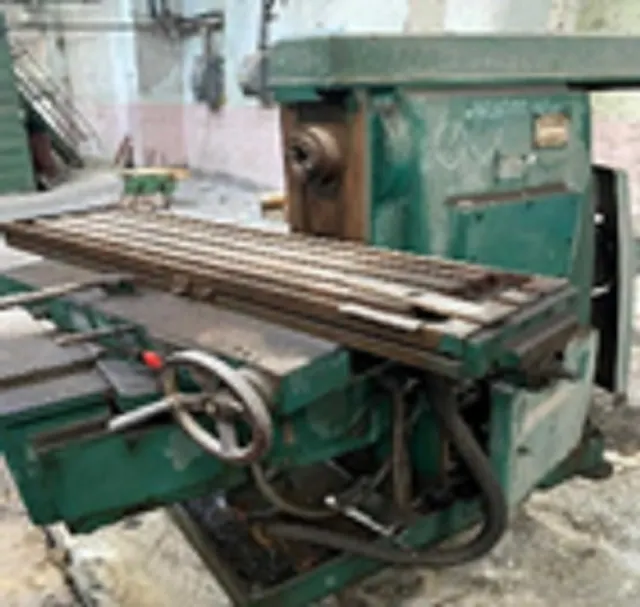
Чтобы разобрать сказанное на реальном примере, возьмём одну из позиций каталога: Горизонтально-фрезерный станок 6Р82. Дальше - фотографии этого экземпляра.
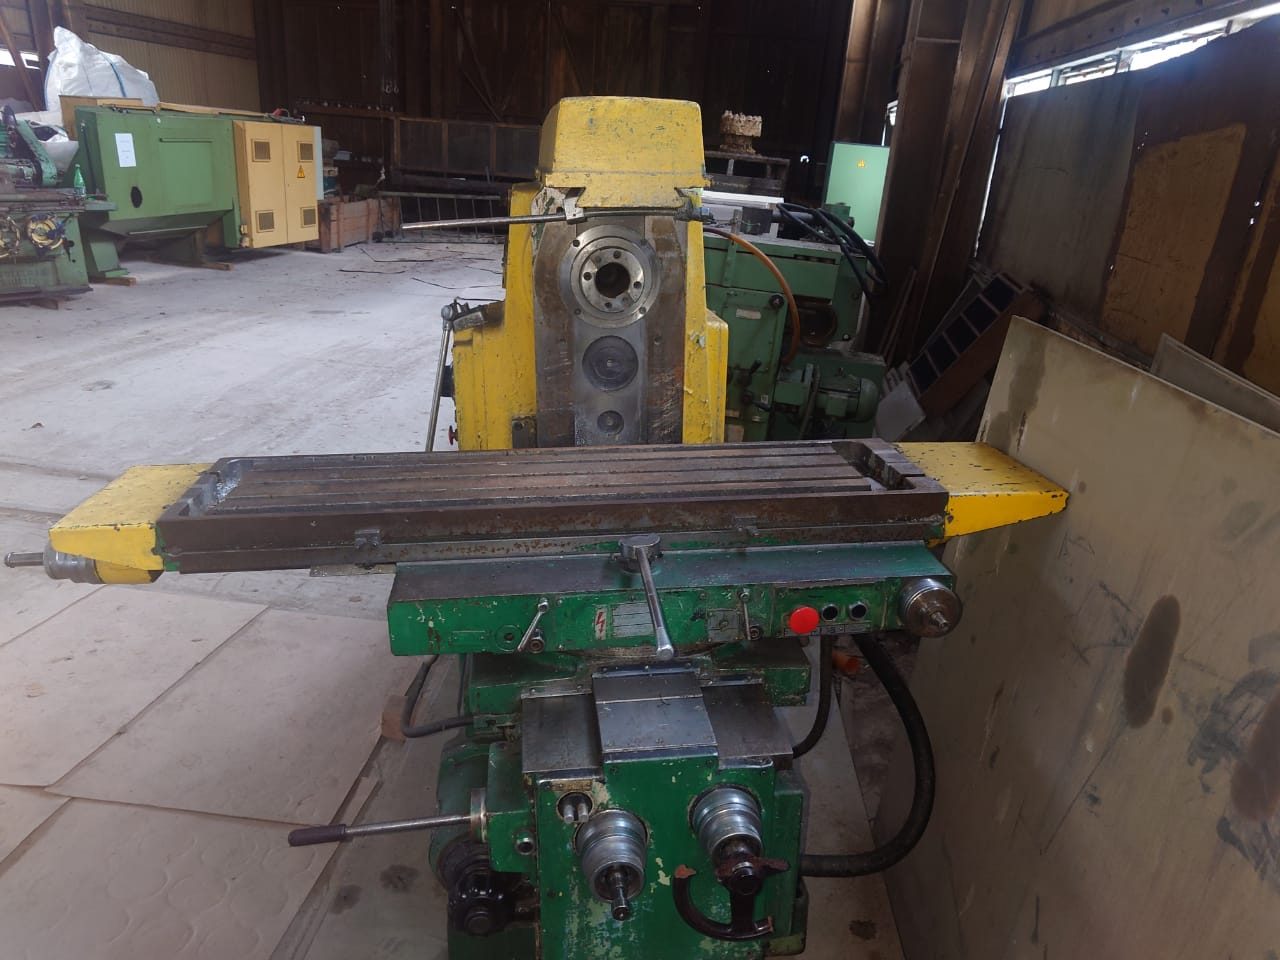
Горизонтально-фрезерный станок 6Р82 - фото 1 из 3 в карточке продавца
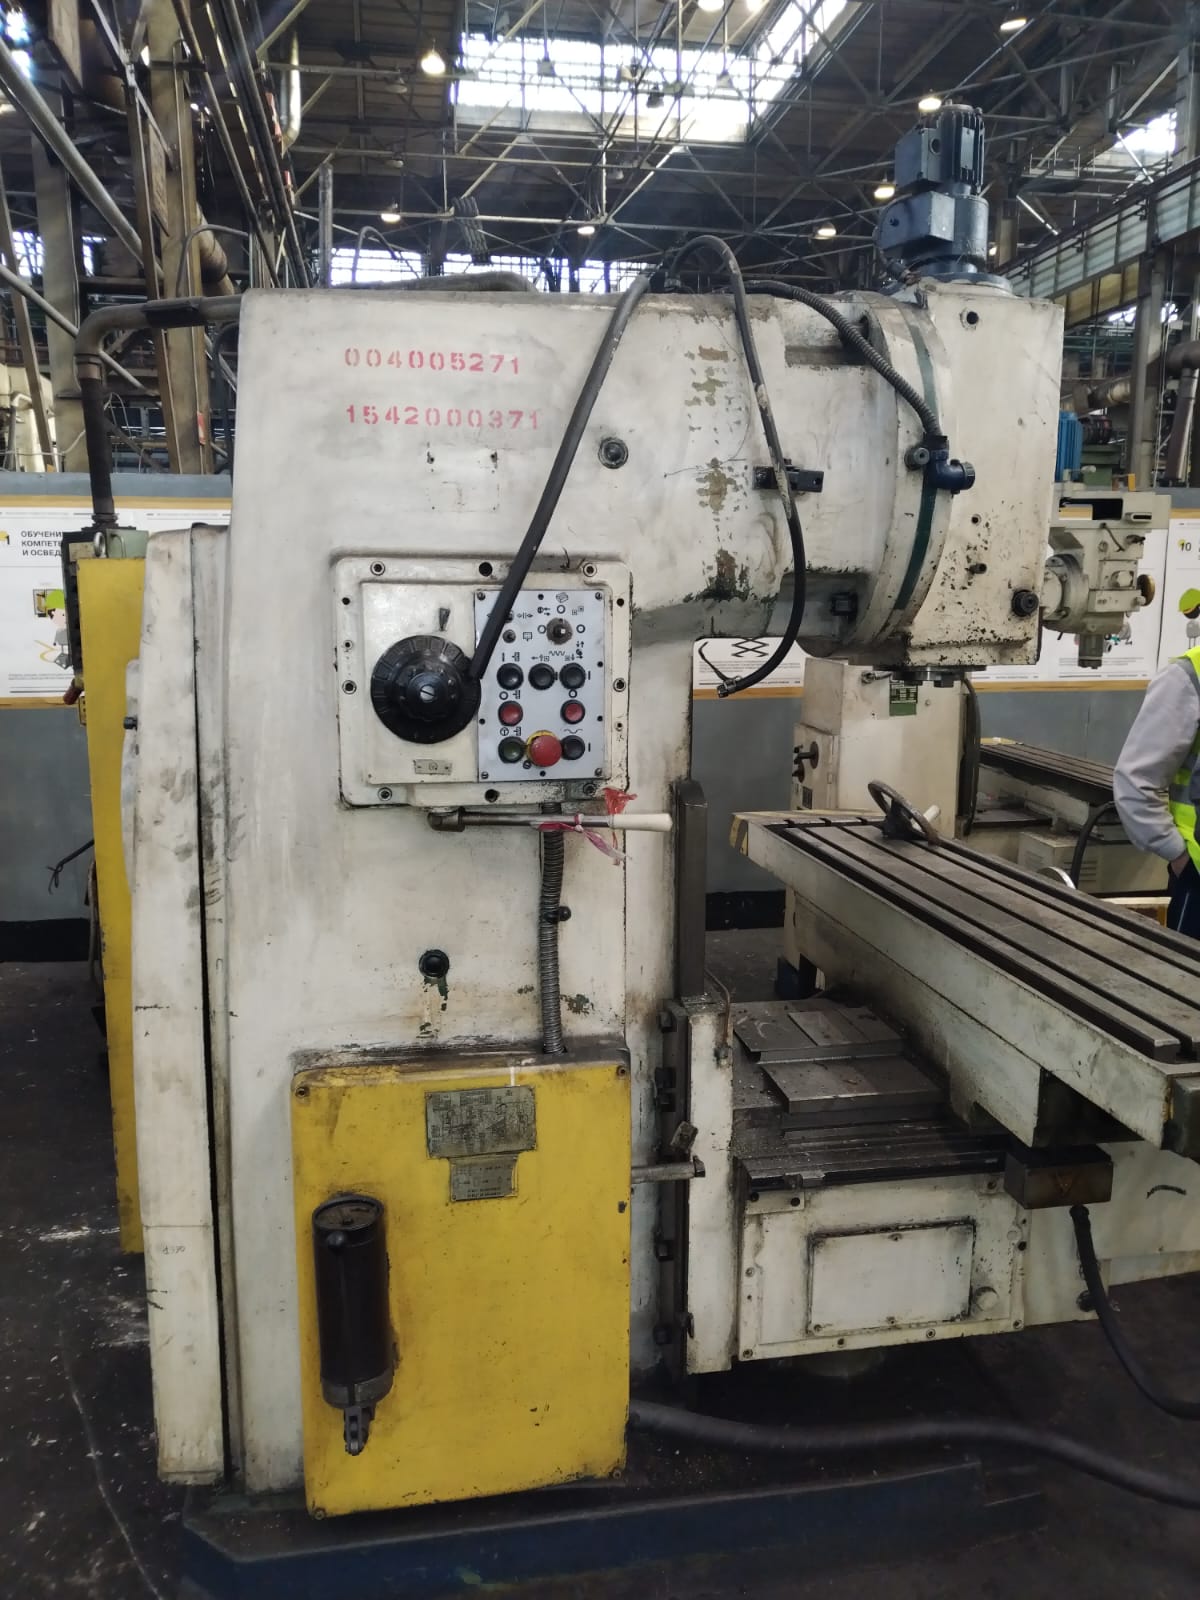
Фото 2 из 3 в карточке продавца
Включать станок нужно, только если собственник разрешил и есть возможность пробыть на объекте не меньше часа. Часто продавец согласен на запуск, но не на нагрузку. Постарайтесь договориться о проверке под нагрузкой — хотя бы на пробной детали.
Холостой ход
- Включить на минимальные обороты (31,5 об/мин) и прослушать коробку скоростей — не должно быть гула, стука, свиста. Постепенно переключать на более высокие — шум должен нарастать плавно. Рывки, пропуски передач указывают на износ зубчатых колёс или повреждение муфт.
- Включить продольную, поперечную и вертикальную подачи на всех скоростях. Проверить работу упоров автоматического выключения (на ощупь или по звуку). Если упоры не срабатывают — можно потом донастроить, но если механизм заклинивает — внутри может быть сломанный сухарь или износ втулок.
- Оценить нагрев подшипников шпинделя через 20–30 минут работы на 800–1000 об/мин. По паспорту корпус шпинделя может нагреваться до 60–70 °C, но если рука не держится на металле (более 60 °C) — значит смазка плохая или износ.
Работа под нагрузкой
Идеально — фрезеровать стальную заготовку цилиндрической фрезой средней ширины (60–80 мм). Если нет такой возможности — хотя бы нагрузить стол тяжёлой заготовкой (200–300 кг) и проверить равномерность подачи.
- Износ шпинделя под нагрузкой: при врезании фрезы не должно быть вибраций, которые не гасятся изменением режимов. Допустимая вибрация — не более уровня, при котором на обработанной поверхности остаётся волнистость (шаг 0,01–0,02 мм). Если высокая вибрация — возможно, ослаблены подшипники коробки скоростей или изношены шлицевые соединения.
- Продольная подача под нагрузкой: при фрезеровании не должно быть рывков. Если заготовка движется рывками — проверьте рейку и шестерню продольной подачи, а также состояние червячной пары. Ремонт червячного редуктора — до 20 тыс. рублей.
- Тормоз шпинделя: при выключении главного двигателя шпиндель должен остановиться за 2–4 секунды. Если больше — изношена тормозная лента или ослаблена пружина. Замена ленты копеечная, но если при остановке слышен стук — проблема в колодке.
Какие узлы дорого обходятся в ремонте
На станках 6Р82 1970–1980-х годов наиболее дорогой ремонт — это:
- Шпиндельный узел: износ конического отверстия (не ремонтируется без специалиста, стоимость восстановления с наплавкой и шлифовкой 12–20 тыс. руб.).
- Коробка скоростей: замена зубчатых колёс — найти оригинальные сложно, изготавливают по эскизам (стоимость комплекта 15–30 тыс. руб.).
- Стол — ходовой винт + гайка продольной подачи: износ гайки (латунная или бронзовая втулка) — около 8 тыс. руб.; если изношен сам винт — замена 25–40 тыс. руб. в зависимости от состояния.
- Консоль — вертикальный ходовой винт: ресурс ограничен, при износе гайки начинается люфт, который не компенсируется. Ремонт — от 10 тыс. руб.
- Цилиндрический стол (поворотный): если есть — износ поворотного устройства (тиски) тоже дорого восстанавливать, но обычно его нет или оно не используется.
Самый дорогой сценарий — капитальный ремонт с шабрением всех направляющих: может стоить от 150 тыс. руб. плюс простой на 2–3 месяца. Поэтому покупать станок с проваленными направляющими имеет смысл только если цена существенно ниже рынка (менее 300 тыс. руб.) и есть ресурс на ремонт.
Пример из каталога и что проверить по комплектности
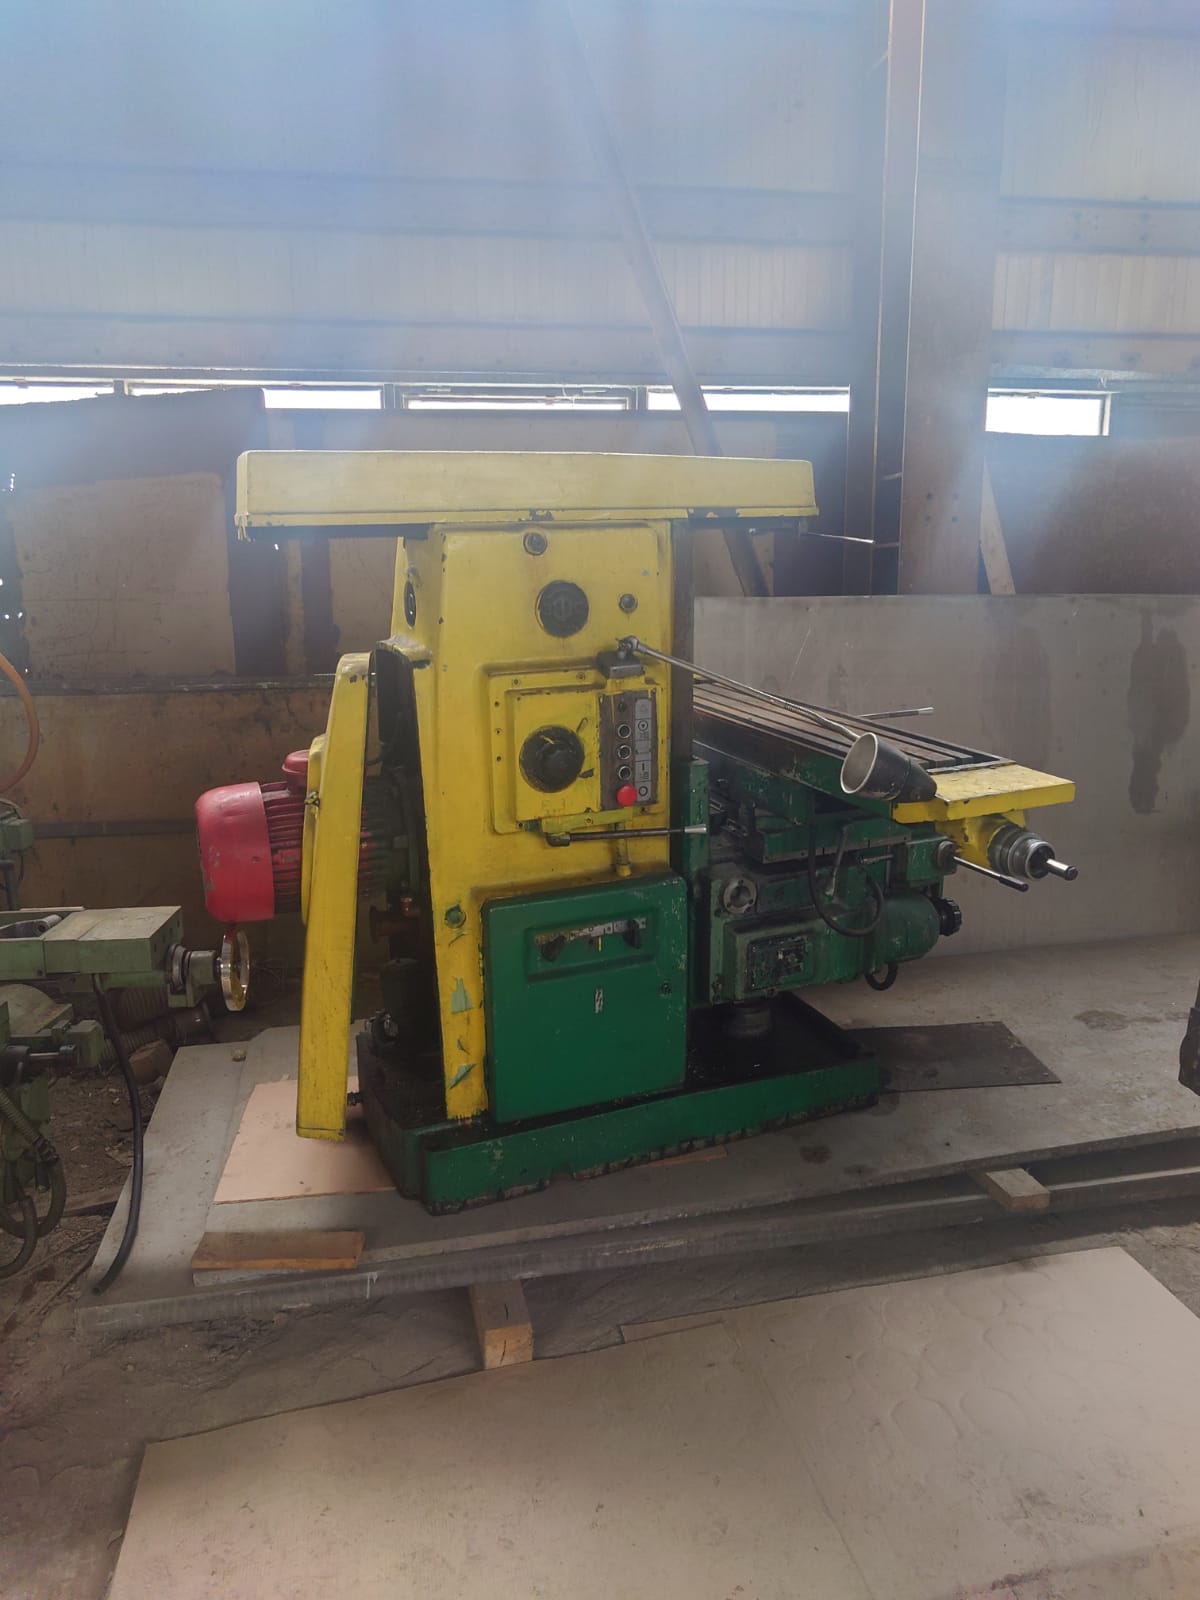
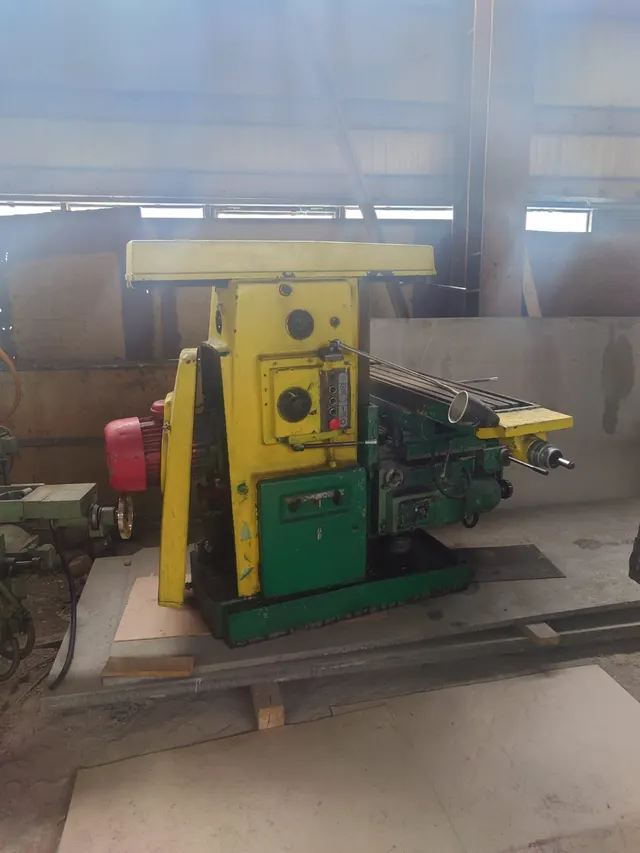
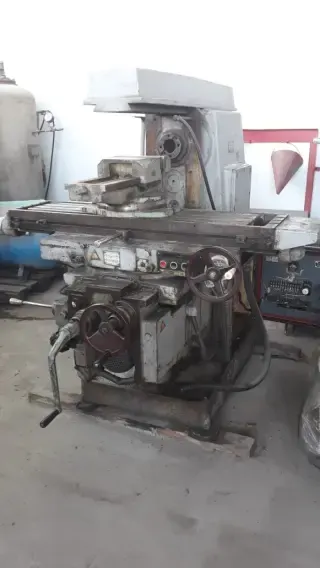
Горизонтально-фрезерный станок 6Р82 - фото 3 из 3 в карточке продавца
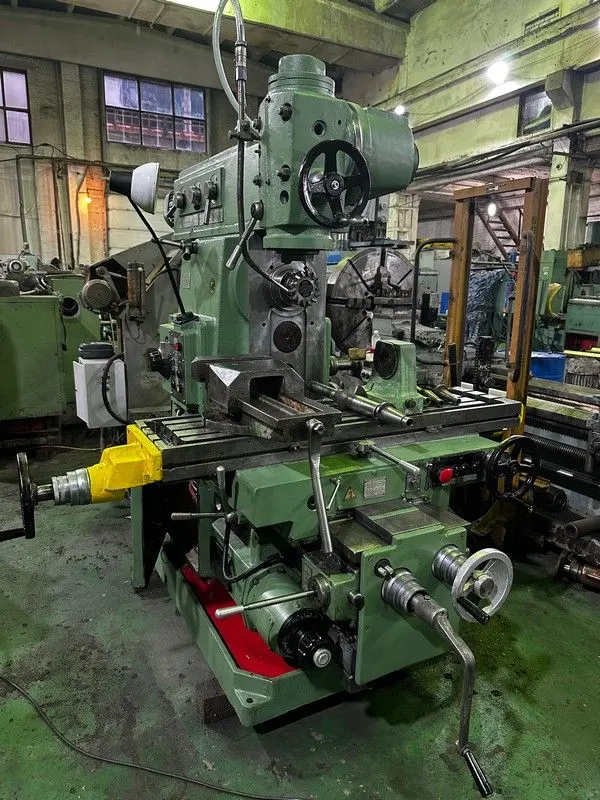
Чтобы разобрать это на реальном примере, возьмём один из горизонтально-фрезерных станков 6Р82, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: 6Р82 1977 года. В объявлении указано, что состояние, комплектация и год уточняются по запросу, осмотр и проверка под нагрузкой — по договорённости. Это типичная ситуация для б/у станка: продавец не раскрывает полную картину заранее. Поэтому при осмотре нужно проверить комплектность «глазами».
Комплектность
- Основные узлы: станина с консолью, стол с салазками, шпиндельная бабка с коробкой скоростей, коробка подач, электрошкаф.
- Оснастка: прижимные планки (обычно 4 шт.), грузины (если есть) — смотрят на фото, в объявлении их не видно. Обязательно должен быть верхний подвес (для горизонтального фрезерования) — хомут для оправки. Если его нет — найти будет сложно, стоит около 5–10 тыс. руб.
- Цилиндрический стол: на станке 6Р82 базово установлен поворотный стол (он виден на фотографиях) — это его штатная комплектация. Проверить, есть ли люфт поворота (достаточно 0,5–1° — норма, если больше — износ червячной пары).
- Коробка подач: должна быть в сборе с электродвигателем. Иногда продавцы снимают двигатели отдельно — нужно уточнять.
- Электрика: пульт управления, предохранители, пускатели, концевые выключатели. Возможна некомплектация по концевикам — это не критично (стоят копейки), но если не хватает самой коробки с трансформатором — ремонт дороже.
- Принадлежности: ключ-флажок для затяжки оправки, ключи для переключения коробок — обычно идут в комплекте, но теряются. Их отсутствие не критично.
Допустимые недостатки, которые не должны остановить
- Старый лак/краска, потёртости, мелкие забоины на корпусе — не влияют на точность.
- Износ ремней главного привода — замена стоит 500–1000 руб. и 20 минут работы.
- Небольшая течь масла через уплотнения шпинделя или коробок — замена сальников (200–500 руб.).
- Износ рукояток, индикаторных шкал — не влияет на работу.
Тревожные признаки, при которых лучше отказаться
- Следы капитального ремонта с нарушением геометрии — например, наварка на направляющих, криво поставленные клинья.
- Шпиндель бьёт более 0,03 мм — скорее всего, износ конического отверстия, ремонт сложный.
- Ходовые винты с большим люфтом, который не устраняется регулировкой — гайки «съедены», нужна замена.
- Зубцы шестерён коробки скоростей обломаны — слышно при проверке — это дорогой ремонт.
- Сильные следы коррозии на направляющих — возможно, станок долго стоял в сырости. Если раковины глубокие — шабрение не поможет, только шлифовка.
- Отсутствие задней бабки (суппортной?) — для горизонтального фрезерования задняя бабка не нужна, но для некоторых работ — требуется; если станок комплектный, она должна быть. Если её нет — не критично, но может снизить функциональность.
Цена и альтернативы на рынке
По 12 предложениям с ценой в каталоге Promsdelka.ru на 29.10.2026, медианная цена станка 6Р82 составляет 550 000 ₽, разброс — от 330 000 ₽ до 1 452 000 ₽. Б/у экземпляры этой модели немного дешевле: медиана 445 500 ₽, от 407 000 ₽ до 484 000 ₽. Большинство станков, представленных сейчас, имеют год выпуска 1984–1986. Сравнение с ближайшими аналогами показывает, что 6Р82 — одна из самых доступных моделей в своём типоразмере, но дешевизна может быть следствием износа.
| Модель | Предложений | Медиана цены | Разброс цен | Годы выпуска |
|---|---|---|---|---|
| 6Р82 | 12 | 550 000 ₽ | 330 000 ₽ - 1 452 000 ₽ | 1984-1986 |
| Горьковский завод фрезерных станков (ГЗФ 6Р12 | 6 | 605 000 ₽ | 330 000 ₽ - 825 000 ₽ | 1981-1987 |
| Горьковский завод фрезерных станков 6Р11 | 5 | 440 000 ₽ | 330 000 ₽ - 572 000 ₽ | не указан |
| Heckert (VEB Werkzeugmaschinenfabrik) FSS-400 | 5 | 1 375 000 ₽ | 1 045 000 ₽ - 1 650 000 ₽ | не указан |
| Дмитровский завод фрезерных станков ВМ127 | 5 | 715 000 ₽ | 506 000 ₽ - 1 265 000 ₽ | 1991 |
| Дмитровский завод фрезерных станков ВМ-127М | 5 | 1 045 000 ₽ | 825 000 ₽ - 1 430 000 ₽ | 1994 |
Как видно, 6Р82 дешевле, чем станки Heckert или ВМ127, но и конструкция проще, а запчасти дешевле. Если бюджет ограничен, это разумный выбор, но только при хорошем состоянии узлов.
Короткий чек-лист осмотра (для распечатки)
Распечатайте и возьмите с собой.
- 1. Холодный станок
- Состояние направляющих (задиры, износ) — проверка визуальная и щупом.
- Люфт шпинделя — радиальный и осевой (индикатор).
- Люфт ходовых винтов — не более 0,1 оборота.
- Вращение шпинделя рукой — без заеданий.
- Проверка поворотного стола (люфт червячной пары).
- 2. На холостом ходу
- Шум коробки скоростей на всех диапазонах.
- Переключение частот и подач — легкость, фиксация.
- Работа тормоза шпинделя (остановка за 2–4 сек).
- Нагрев корпуса шпинделя через 20 мин на средних оборотах (не выше 70 °C).
- 3. Под нагрузкой
- Пробное фрезерование стальной заготовки (если возможно).
- Отсутствие рывков при подаче.
- Отсутствие вибраций более 0,02 мм.
- Срабатывание автоматических упоров.
- 4. Комплектность
- Верхний подвес (хомут для оправки).
- Прижимные планки, грузины (если нужны).
- Задняя бабка? (обычно не нужна).
- Электрошкаф с концевиками, пульт.
- Ключи (не обязательны).
- 5. Документы
- Паспорт станка (можно проверить год выпуска, заводской номер).
- Договор купли-продажи с указанием состояния.
Если хотя бы два пункта из «тревожных» подтверждаются — лучше отказаться. Средний ценник б/у 6Р82 (около 440–480 тыс. руб.) оправдан для станка с живыми подшипниками и износом не более 10% от ресурса. Переплачивать за неухоженный экземпляр не стоит — ремонт съест разницу.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Видео по теме
Самодельный станок скручивает металлическую трубу в спираль для декоративных или технических целей.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге