Слабые места 1В62: что проверить перед покупкой
1В62 · Токарные · Редакция Промсделки · чтение 6 мин · обновлено 08.11.2026
Токарно-винторезный станок 1В62 – одна из модификаций линейки 1К62, выпускавшаяся с увеличенным расстоянием между центрами (РМЦ 1500 мм). Владельцы отмечают его универсальность: на станке можно нарезать все виды резьб без смены шестерён в гитаре, а класс точности Н позволяет выполнять чистовые работы. Однако у б/у экземпляров есть несколько типичных слабых мест, которые стоит проверить до покупки. Ниже – по узлам: в чём проблема, как проявляется, как проверить при осмотре и во что обходится исправление.
Износ направляющих станины
Проблема. Направляющие станины – наиболее нагруженная пара трения. При длительной работе без надлежащей смазки или с абразивной пылью (особенно при шлифовальных работах) на них появляются задиры, выработка и «ступеньки» в зоне наибольшего хода суппорта.
Проявление. При продольной подаче суппорт «клюёт» или идёт рывками. Обработанная деталь получает конусность или огранку – диаметр меняется по длине. При зажиме резца в резцедержателе станок вибрирует сильнее обычного.
Как проверить при осмотре. Снимите защитные гармошки (телескопические щитки) на передней направляющей. Проведите пальцем или ногтем вдоль направляющей – задиры и выработка ощущаются как заусенцы или впадины. Установите индикатор часового типа на суппорт и перемещайте его вручную по всей длине станины: биение более 0,05–0,08 мм на 300 мм хода – повод для торга. Посмотрите на состояние смазочных канавок – они должны быть чистыми, без забитой стружки.
Стоимость исправления. Восстановление направляющих эпоксидно-керамическим компаундом (шлифовка на месте) – от 15 000 до 30 000 руб. в зависимости от региона и объёма износа. Если износ глубокий – потребуется замена станины, что экономически нецелесообразно (станок проще купить другой).
Износ подшипников шпинделя и вала фартука
Проблема. Шпиндельный узел 1В62 собран на подшипниках качения (роликовых и шариковых). Со временем изнашиваются передние опоры – появляется люфт. Вал фартука (кулачковая муфта) также страдает от перегрузок при нарезании резьбы.
Проявление. При работе с вылетом патрона или при точении твёрдых материалов слышен стук или гул в передней бабке. Обработанная поверхность имеет «шаг» – периодические риски, совпадающие с частотой вращения шпинделя. При попытке зажать деталь в патроне и покачать её рукой ощущается радиальный люфт.
Как проверить при осмотре. Включите станок на холостом ходу (без детали) на средних оборотах – прислушайтесь к шуму передней бабки. Резкие стуки или металлический скрежет – признак разрушения подшипника. Установите индикатор на шпиндель (на посадочное место патрона) и покачивайте рукой: радиальный люфт более 0,02 мм – подшипники требуют замены. Проверьте нагрев корпуса передней бабки после 10–15 минут работы – температура не должна превышать 60–70 °C (рука терпит).
Стоимость исправления. Комплект подшипников шпинделя (передняя и задняя опора) – от 4 000 до 8 000 руб. Работа по замене с регулировкой – от 10 000 до 15 000 руб. Если изношен вал фартука – его ремонт или замена обойдутся в 5 000–10 000 руб.
Износ призмы задней бабки и её подошвы
Проблема. Задняя бабка перемещается по задней направляющей станины через призму. При частой перестановке или при работе с длинными деталями призма и подошва (опорная поверхность) изнашиваются, появляется люфт.
Проявление. При зацентровке детали задним центром он «уходит» в сторону – деталь бьёт по торцу. При точении длинных валов возникает конусность, которую невозможно убрать регулировкой суппорта. При попытке зажать деталь между центрами задняя бабка смещается.
Как проверить при осмотре. Зафиксируйте заднюю бабку на станине. Установите индикатор на пиноль (выдвинутую на 20–30 мм) и покачивайте её рукой: люфт более 0,03 мм – износ призмы или подошвы. Проверьте зазор между подошвой задней бабки и направляющей станины – щуп 0,05 мм не должен проходить. Осмотрите саму призму на наличие задиров и выработки.
Стоимость исправления. Шлифовка подошвы и призмы – от 5 000 до 8 000 руб. Если требуется замена призмы (дефицитная деталь) – от 3 000 руб. плюс работа.
Состояние гитары сменных колёс и механизма подач
Проблема. Хотя 1В62 нарезает все виды резьб без смены шестерён в гитаре, для точных резьб (метрических, дюймовых, модульных) требуется спецкомплект сменных колёс. Владельцы отмечают, что при покупке б/у станка часто не хватает части колёс или они изношены.
Проявление. При нарезании резьбы шаг «плывёт» – резьба получается не по заданному шагу. При включении подачи слышен хруст или заедание в гитаре.
Как проверить при осмотре. Вручную проверните гитару сменных колёс – все зубья должны быть целыми, без сколов и выкрашиваний. Проверьте комплектность по паспорту (обычно 8–12 колёс). Включите подачу на холостом ходу – гитара должна работать без стуков и вибрации.
Стоимость исправления. Комплект сменных колёс (б/у) – от 3 000 до 6 000 руб. Новые – от 10 000 руб. Ремонт гитары (замена подшипников, втулок) – от 5 000 руб.
Таблица сравнения модификаций 1В62 и аналогов
| Модель | Когда подходит | Риск | Что проверить |
|---|---|---|---|
| 1В62 (РМЦ 1500 мм) | Длинные детали до 1,5 м, универсальные работы | Износ направляющих в средней зоне, дефицит сменных колёс | Направляющие, гитара, задняя бабка |
| 1К62 (РМЦ 1000 мм) | Короткие детали, бюджетный вариант | Меньше типов резьб без гитары, более дешёвый | Те же узлы, плюс состояние коробки подач |
| 16К20 (класс П) | Чистовые работы, повышенная точность | Дороже, сложнее ремонт шпинделя | Люфт шпинделя, состояние гидропривода (если есть) |
| 1В625 (РМЦ 2000 мм) | Крупногабаритные детали | Больше энергопотребление, сложнее транспортировка | Износ направляющих на всей длине, состояние ходового винта |
Общие рекомендации при осмотре
Перед покупкой обязательно выполните несколько простых проверок:
- Включите станок на всех скоростях (22 скорости шпинделя) – переключение должно быть чётким, без заеданий.
- Проверьте работу фартука: включите продольную и поперечную подачу, реверсирование – механизм должен работать без стуков.
- Осмотрите ходовой винт и ходовой валик – на них не должно быть глубоких задиров и износа резьбы.
- Проверьте систему смазки: масло должно подаваться ко всем точкам (смотрите на маслоуказатели).
- Оцените общее состояние: наличие стружки в масле, следы коррозии на направляющих, состояние электрооборудования (пускатели, провода).
Чтобы разобрать это на реальном примере, возьмём один из 1В62, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/tokarno-vintoreznyy-stanok-1v62/.
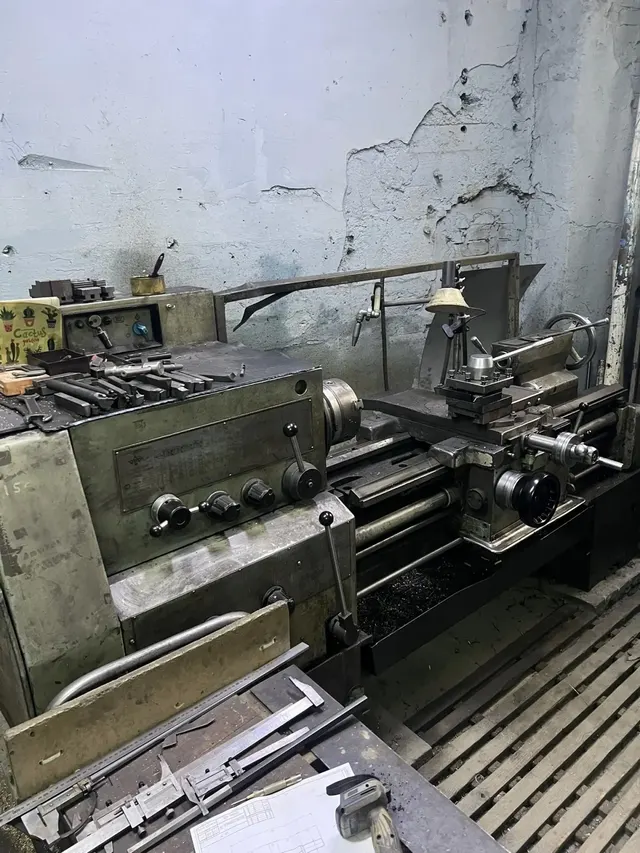
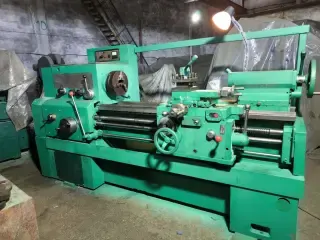
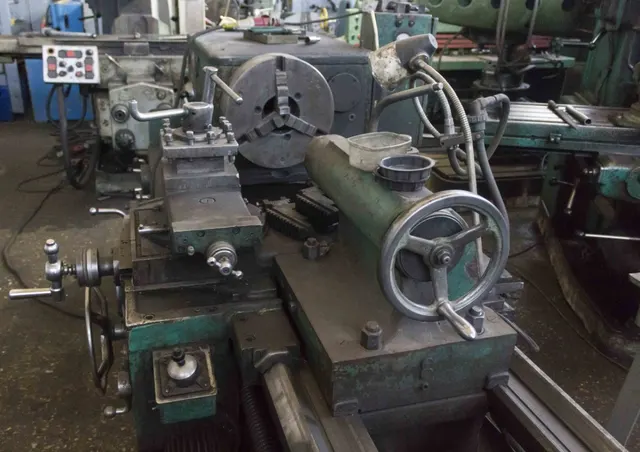
Станок 2001 года выпуска, б/у, в рабочем состоянии, РМЦ 1500 мм. По фотографиям видно, что направляющие станины имеют следы выработки в средней зоне (характерно для длинных деталей). Защитные гармошки отсутствуют – это увеличивает риск попадания абразива на направляющие. Задняя бабка выглядит комплектной, но состояние призмы и подошвы можно оценить только при личном осмотре. Гитара сменных колёс на фото не видна – при покупке стоит уточнить комплектность.
Вывод
1В62 – добротный универсальный станок, но при покупке б/у главное внимание уделите направляющим станины, подшипникам шпинделя и состоянию задней бабки. Эти узлы определяют остаточный ресурс и стоимость приведения в порядок. Если износ направляющих превышает 0,1 мм на длине 300 мм – ремонт может оказаться дороже самого станка. В остальном – при своевременной смазке и очистке станок служит десятилетиями.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Видео по теме
Самодельный станок скручивает металлическую трубу в спираль для декоративных или технических целей.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге