Токарный станок 1М63: характеристики, возможности и применение
1М63 · Токарные · Редакция Промсделки · чтение 6 мин · обновлено 24.10.2026
Токарно-винторезный станок 1М63 – одна из самых массовых моделей среднего класса, выпускавшаяся Московским станкостроительным заводом «Красный пролетарий» с середины 1960-х до середины 2010-х годов. Предназначен для универсальной токарной обработки деталей диаметром до 630 мм и длиной до 3000 мм (в зависимости от исполнения). За десятилетия выпуска станок хорошо изучен эксплуатационниками, а запчасти и документация широко распространены. Однако, как и у любой техники тех лет, есть особенности, которые стоит знать до покупки.
Ключевые характеристики в переводе на производственные задачи
Диаметр обработки над станиной 630 мм / над суппортом 350 мм. Это позволяет точить корпусные детали, фланцы, шкивы, валы среднего размера. Для заготовок тяжелее 2–3 тонн может не хватить жёсткости, особенно при глубоком резании – лучше использовать станки с большим центровым отверстием и усиленной станиной (например, 1М65). Диаметр над суппортом 350 мм означает, что на станке можно обрабатывать короткие детали диаметром до 350 мм, не снимая заднюю бабку.
Мощность главного привода 11 кВт (паспортная), хотя в карточках встречаются двигатели от 10 до 18,5 кВт. 11 кВт достаточно для черновой обработки стали средней твёрдости на режимах резания с глубиной до 5–7 мм. Если нужна высокая производительность при обдирке поковок с твёрдой коркой, 11 кВт может оказаться на грани – на практике часто ставят моторы 15–18,5 кВт. При покупке стоит уточнить фактическую мощность – от неё зависит жёсткость привода.
Диапазон частот вращения шпинделя 12,5–1600 об/мин. Нижние обороты (12,5–50 об/мин) необходимы для нарезания резьб с крупным шагом и обработки нержавеющих сталей. Верхние – для чистового точения и отделки. Класс точности Н по ГОСТ 8-82 – нормальный, соответствует допускам 7–8 квалитета. Станок не подходит для прецизионных работ (например, шпинделей высокоточных узлов), но для ремонтных и серийных цехов этого достаточно.
Максимальный диаметр прутка, проходящего через шпиндель – 70 мм. Если нужно обрабатывать пруток большего диаметра, потребуется станок с увеличенным отверстием (1М65 – 90 мм, 16К40 – 100 мм). Для серийного производства деталей из прутка это ограничение стоит иметь в виду.
Расстояние между центрами (РМЦ). В паспорте указывают несколько исполнений – 1500, 2000, 2800, 3000 мм. Встреченный экземпляр имеет РМЦ 2800 мм – это позволяет обрабатывать длинные валы, шпиндели, прогонять детали через люнет. При обработке длинномерных заготовок важно проверить состояние задней бабки и люнетов – их износ влияет на прогиб.
Реальные нюансы из отзывов владельцев
Большинство отзывов отмечают высокую надёжность и точность модели. Станок считается рабочей лошадкой с большим ресурсом. Однако есть и недостатки, которые подтверждаются владельцами:
- Станина. На некоторых модификациях (особенно поздних лет выпуска) направляющие станины не закалены – это снижает износостойкость. При осмотре обращают внимание на состояние направляющих: если есть выработка (провалы) до 0,2–0,3 мм, станок потребует ремонта с шлифовкой направляющих.
- Качество сборки. Встречаются огрехи литья, необработанные плоскости, что говорит о посредственной заводской сборке на отдельных партиях. При покупке проверяют зазоры в ходовом винте и люфт лимбов продольной подачи – они могут быть большими.
- Лимбы продольной подачи. Владельцы указывают на необходимость регулярной регулировки лимбов. При запуске станка стоит проверить плавность перемещения суппорта и наличие люфта на реверсе.
В целом станок заслуженно популярен, но б/у экземпляры требуют тщательного осмотра. Типичные проблемы – износ шпиндельного узла (особенно на станках с большим пробегом), износ кулачков патрона, люфт в коробке подач.
Сравнение с аналогами и место на рынке
Ближайшие по классу конкуренты – 1А64, 16К20, 1М65, ДИП-400/500. 1А64 имеет тот же диаметр 630 мм, но усиленную станину и выше класс точности (П). 16К20 – более лёгкий (до 400 мм), с меньшим ресурсом, но дешевле. 1М65 – увеличенная версия (650 мм, отверстие 90 мм) с большей мощностью и ценой. По рыночным данным на 24.10.2026:
| Модель | Предложений | Медиана цены | Разброс цен | Годы выпуска |
|---|---|---|---|---|
| 1М63 | 36 | 990 000 ₽ | 220 000 ₽ - 3 575 000 ₽ | 1967-2014 |
| Московский станкостроительный завод «Кра 16К20 | 22 | 660 000 ₽ | 330 000 ₽ - 1 760 000 ₽ | 1974-2001 |
| Московский станкостроительный завод «Кра 1М65 | 8 | 2 337 500 ₽ | 1 210 000 ₽ - 4 950 000 ₽ | 1989 |
| 16К40Ф101 | 5 | 3 520 000 ₽ | 2 684 000 ₽ - 3 740 000 ₽ | 1988-2000 |
| Московский станкостроительный завод «Кра 1К62 | 5 | 550 000 ₽ | 550 000 ₽ - 1 210 000 ₽ | не указан |
| 6ТИ | 5 | 605 000 ₽ | 440 000 ₽ - 660 000 ₽ | не указан |
По 36 предложениям с ценой в каталоге Promsdelka.ru на 24.10.2026 медиана цены на 1М63 составляет 990 000 ₽ – почти вдвое дороже 16К20, но существенно дешевле 1М65 (2,34 млн ₽). Разброс цен от 220 000 до 3,57 млн ₽ объясняется разным состоянием: от списанных станков до полностью восстановленных с заменой подшипников и направляющих.
На рынке 1М63 занимает среднюю ценовую нишу. Спрос подтверждается 7 заявками покупателей за 90 дней, что для модели такого возраста – заметный показатель. Ближайший аналог по габаритам, 1М65, стоит дороже и меньше распространён.
Пример из продажи
Чтобы разобрать это на реальном примере, возьмём один из 1М63, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: ссылка.
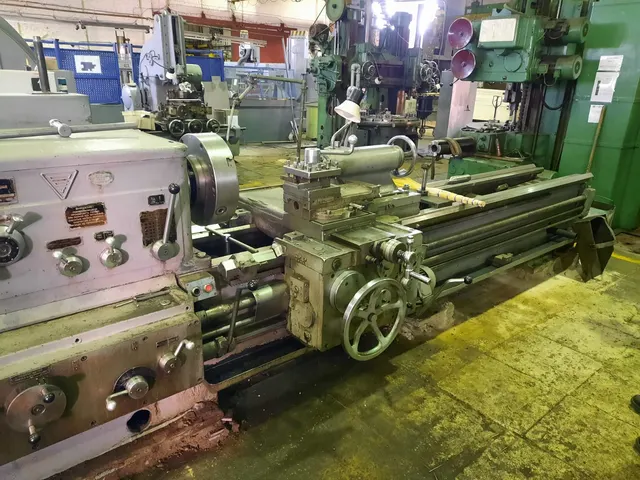
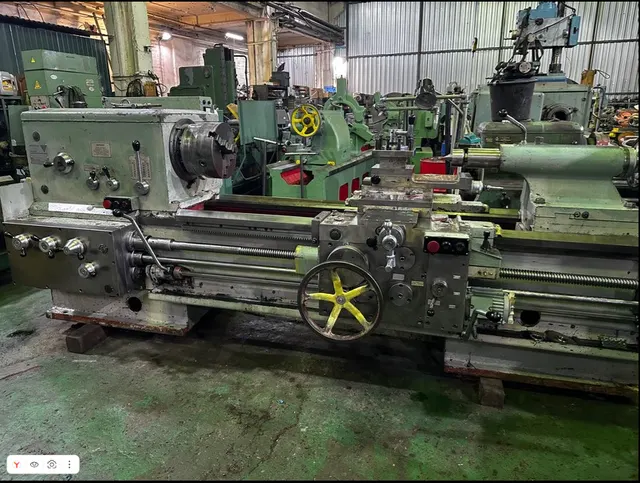
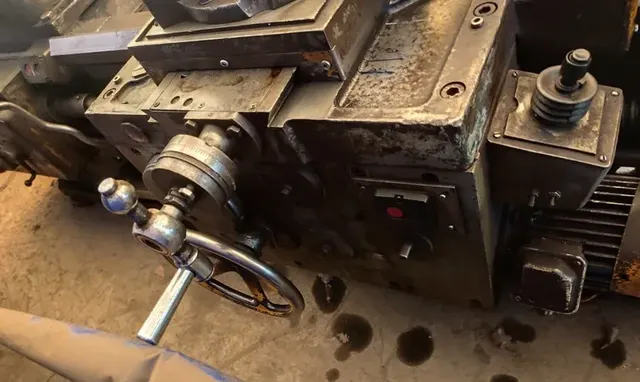
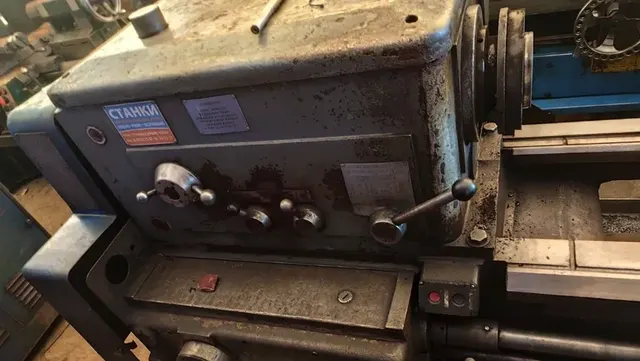
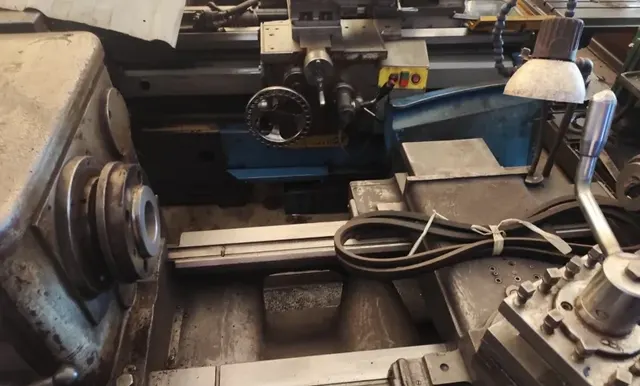
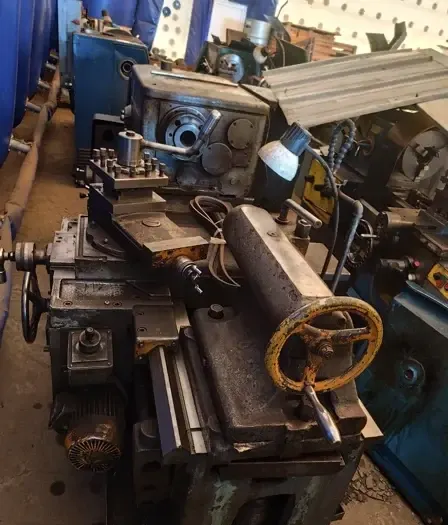
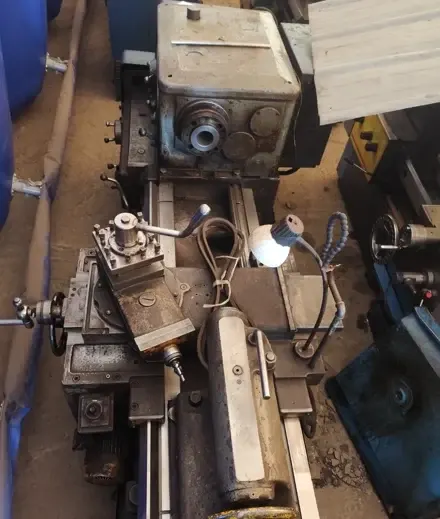
Этот станок – бывший в употреблении, рабочее состояние, с расстоянием между центрами 2800 мм. Масса согласно каталогу – в диапазоне 4000–5600 кг, мощность – от 11 до 18,5 кВт, максимальные обороты шпинделя – 1250–2000 об/мин. На фото виден общий вид с суппортом и задней бабкой. При осмотре такого экземпляра в первую очередь проверяют износ направляющих станины (особенно в зоне наибольшей работы), люфт шпинделя (радиальный и осевой), состояние ремней привода, работу коробки подач на всех диапазонах. Типичная неисправность – износ фрикционных муфт в коробке скоростей, что проявляется пробуксовкой под нагрузкой.
Обслуживание и запчасти
Модель обеспечена запчастями в избытке: шпиндельные подшипники, шестерни, валы суппорта, фрикционы, ходовые винты можно найти как в оригинальном исполнении, так и в виде аналогов. Многие детали взаимозаменяемы с 1М65, 1К62, что упрощает ремонт. Самые дефицитные позиции – направляющие станины (только заводские отливки), поэтому при сильном износе часто практикуют шлифовку направляющих. Коробку подач при серьёзном износе восстанавливают заменой подшипников и шестерён. Кулачковые патроны – стандартные, 4- или 3-кулачковые, диаметром 320–500 мм.
Ремонт шпиндельного узла требует квалификации: подшипники установлены в кольца с регулировочными прокладками. После ремонта необходима проверка биения (по паспорту допуск 0,02–0,03 мм). Для станков старше 30 лет характерны люфты в продольном ходовом винте и износ ласточкиного хвоста суппорта – устраняются заменой винтовых пар или перешлифовкой с установкой компенсационных накладок.
Вывод
Станок 1М63 – универсальное оборудование для ремонтных, инструментальных и небольших производственных цехов. Его возможностей (диаметр 630 мм, длина до 3 м, широкий диапазон оборотов) хватает для большинства токарных работ средней тяжести. При выборе экземпляра б/у решающими факторами становятся износ направляющих и шпинделя – от этого зависит точность и ресурс. Цена на рынке (медиана 990 000 ₽) делает модель разумным компромиссом между стоимостью и производительностью.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге