Что умеет 1К62: характеристики и где применяется
1К62 · Токарные · Редакция Промсделки · чтение 6 мин · обновлено 24.10.2026
Токарно-винторезный станок 1К62 — один из самых массовых универсальных станков советского производства. Его выпускал Московский станкостроительный завод «Красный пролетарий» с 1958 по 1972 год. Несмотря на возраст, эта модель до сих пор встречается в действующих цехах и на вторичном рынке. Разберёмся, на что он реально способен, где его возможности ограничены и на что обращать внимание при покупке.
Что означают паспортные цифры на производстве
Наибольший диаметр обработки над станиной — 400 мм. Это значит, что деталь диаметром до 400 мм можно проточить, но только в том случае, если она не длиннее расстояния между центрами. Однако над суппортом диаметр обработки уже 220 мм — поэтому при работе с патроном или в патроне с люнетом нужно учитывать, что суппорт и резцедержатель не должны задевать заготовку. Практический вывод: для деталей диаметром больше 220 мм (например, фланцев Ø300) потребуется снять верхнюю часть суппорта или работать в специальных наладках.
Расстояние между центрами — 710, 1000, 1400 или 2000 мм в зависимости от модификации. Наиболее распространённая версия — 1000 мм (РМЦ). Это позволяет обрабатывать валы длиной до метра. Если нужно точить длинномеры длиннее метра, придётся искать станок с большим РМЦ или использовать люнет.
Диапазон частот вращения шпинделя — 12,5–2000 об/мин, 22 ступени. На нижних оборотах станок берёт тяжелое черновое точение с большим сечением среза. Верхние обороты (1500–2000) достаточны для чистовой обработки стальных деталей и алюминия. Для более скоростной обработки (например, резание алюминия твёрдосплавными пластинами) оборотов может не хватить — тут уже нужны современные станки с регулируемым приводом.
Мощность главного двигателя — 10 кВт. Это серьёзный показатель: станок способен снимать припуск до 6–8 мм за проход на средних режимах без риска остановить шпиндель. Однако при работе с вязкими нержавеющими сталями или с большим вылетом резца 10 кВт может быть недостаточно для стабильного режима без вибраций — потребуется уменьшать подачу или глубину резания.
Масса — 2100–3200 кг в зависимости от исполнения. Большой вес обеспечивает жёсткость, снижает вибрации при обдирке. Но это же ограничивает мобильность: станок стационарен, требует фундамента или усиленного пола.
Ключевое преимущество и главный конкурент
Главная особенность 1К62 перед более поздней моделью 16К20 — возможность нарезать любые резьбы без смены шестерён в гитаре. В 1К62 установлена специальная коробка подач, которая позволяет переключать шаги резьб (метрических, дюймовых, модульных, питчевых) рукоятками, не меняя гитару. В 16К20 для некоторых резьб всё равно требуется перенастройка сменных колёс. Это делает 1К62 особенно удобным для ремонтных мастерских и единичного производства, где часто переходят с одной резьбы на другую.
Владельцы отмечают, что по механике станок «практически неубиваем, если следить за маслом». Жёсткость станины и коробки скоростей выдерживает длительные перегрузки, характерные для советского машиностроения. Однако есть и обратная сторона: конструкция морально устарела, точность обработки ниже, чем у современных станков, особенно на высоких оборотах.
Типичные проблемы и что смотрят при покупке
По отзывам владельцев, при осмотре б/у 1К62 надо проверять:
- Износ направляющих станины. Особенно в зоне наибольшей работы (до 300 мм от передней бабки). Износ более 0,2 мм на 1000 мм длины делает точную обработку проблемной — даже после рихтовки.
- Люфты и люфт в суппорте. Продольная и поперечная подачи должны выбираться без рывков. Износ винтов и гаек — частая причина, и замена их (особенно гайки) трудоёмка.
- Задняя бабка. Проверить зазор в ходовой втулке, состояние конуса пиноли. Износ конуса приводит к биению инструмента при сверлении.
- Коробка подач. Владельцы отмечают, что после ремонта барабан переключения может выскакивать при работе. Причина — износ фиксаторов или неправильная сборка.
- Насос эмульсии. Частая неисправность — засорение или выход из строя электродвигателя насоса. Проверить, идёт ли СОЖ на резец.
- Шпиндель. Слушать при работе — не должно быть гула, стука или нагрева. Дефект конуса шпинделя (например, от удара) ведёт к повышенному биению патрона.
Обслуживание и запчасти
Станок требует регулярной смазки всех механизмов — руководство предписывает смазывать направляющие и коробку подач каждую смену. Используется масло индустриальное И-20, И-30. Контроль уровня масла в коробке скоростей и в коробке подач обязателен перед началом работы.
СОЖ (обычно эмульсия) подаётся в зону резания. Важно своевременно менять фильтры и не допускать засорения бака.
Запчасти для 1К62 в целом доступны. Ходовые винты, гайки, втулки, ремни, подшипники — многие детали выпускаются сторонними производителями (например, «Станкозапчасть»). Но некоторые элементы, особенно литые (суппорт в сборе, станина), найти в хорошем состоянии сложно. Цены на ремонт могут составлять 50–70 % от стоимости самого станка.
Цена на рынке и сравнение с альтернативами
По 53 предложениям с ценой в каталоге Promsdelka.ru на 24.10.2026 медианная цена 1К62 составляет 440 000 ₽. Разброс — от 165 000 до 1 210 000 ₽. Самая дорогая позиция, вероятно, включает комплект оснастки или капитальный ремонт. Для сравнения:
| Модель | Предложений | Медиана цены | Разброс цен | Годы выпуска |
|---|---|---|---|---|
| 1К62 | 53 | 440 000 ₽ | 165 000 ₽ - 1 210 000 ₽ | 1958-1972 |
| Московский станкостроительный завод «Кра 16К20 | 22 | 660 000 ₽ | 330 000 ₽ - 1 760 000 ₽ | 1974-2001 |
| Московский станкостроительный завод «Кра 1М63 | 16 | 990 000 ₽ | 385 000 ₽ - 9 900 000 ₽ | 1967 |
| Московский станкостроительный завод «Кра 1М65 | 8 | 2 337 500 ₽ | 1 210 000 ₽ - 4 950 000 ₽ | 1989 |
| 16К40Ф101 | 5 | 3 520 000 ₽ | 2 684 000 ₽ - 3 740 000 ₽ | 1988-2000 |
| 6ТИ | 5 | 605 000 ₽ | 440 000 ₽ - 660 000 ₽ | не указан |
Как видно из таблицы, 1К62 заметно дешевле своего основного конкурента 16К20 (медиана 660 000 ₽). При этом 1К62 имеет преимущество по нарезке резьб без сменных шестерён. Для мастерской, где требуется универсальность и бюджет ограничен, 1К62 может быть более привлекательным вариантом, чем более молодой 16К20. Однако если нужна более высокая точность и возможность работы с ЧПУ, лучше смотреть в сторону 16К20 или более современных моделей.
Реальный экземпляр на рынке
Чтобы разобрать это на реальном примере, возьмём один из 1К62, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/tokarno-vintoreznyy-stanok-1k62-3/
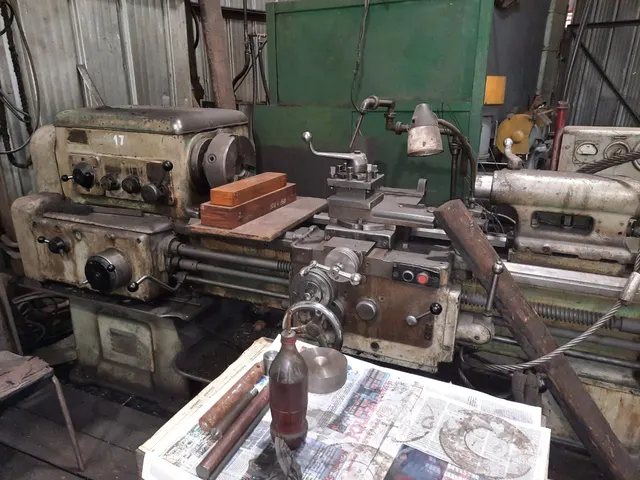
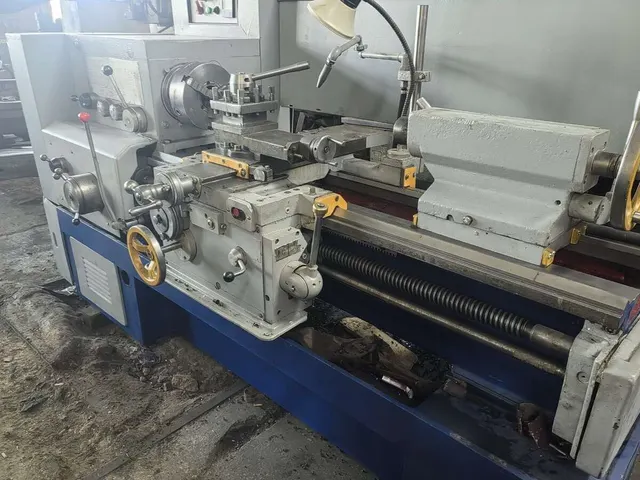
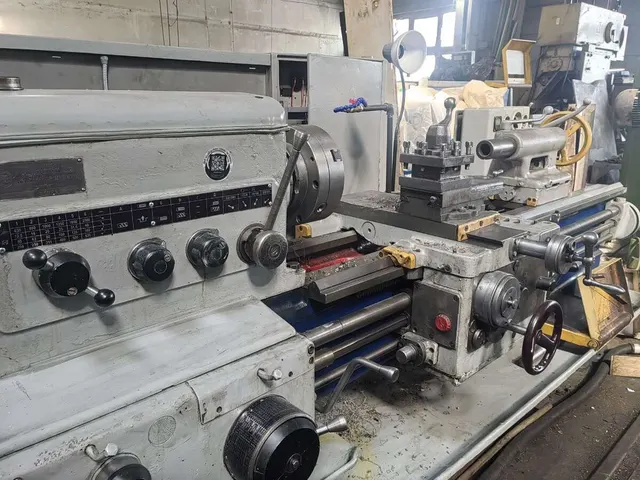
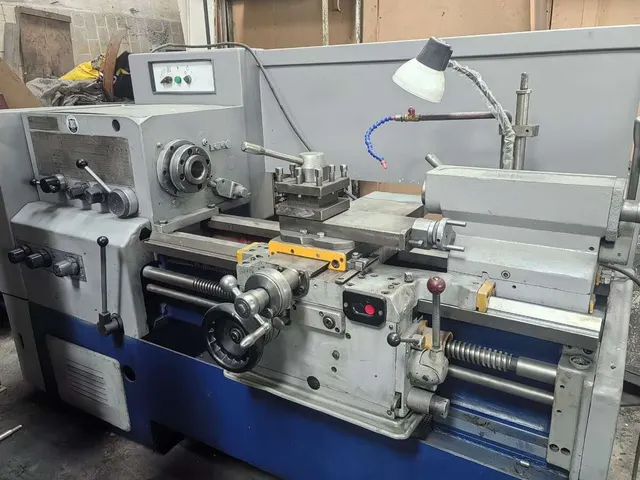
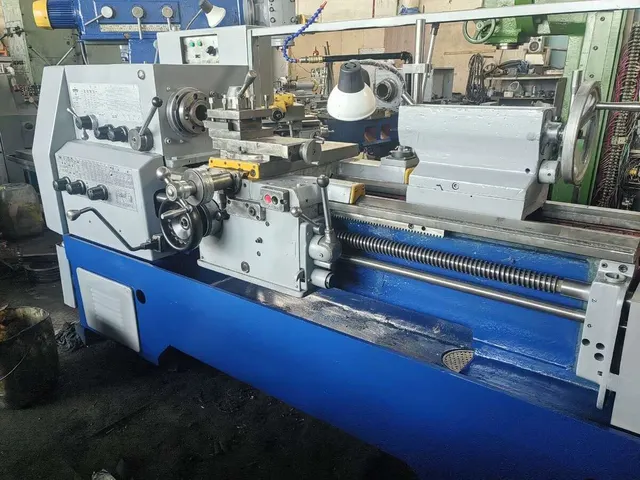
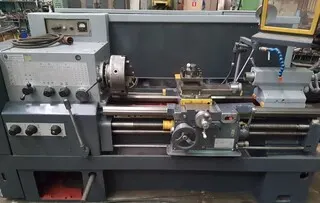
Станок 1963 года выпуска, состояние «Б/у - рабочее». Расстояние между центрами — 1000 мм (самое ходовое). На фотографиях видна классическая компоновка: стальная станина, продольный и поперечный суппорт, коробка подач с барабанным переключением. Внешне станок выглядит ухоженно, без видимых сколов краски, направляющие не имеют грубых задиров. Однако без замера биения шпинделя и проверки люфтов суппорта делать вывод о точности рано — такие проверки обязательны при осмотре.
Вывод
Станок 1К62 — надёжная рабочая лошадка для черновой и получистовой обработки деталей средних размеров в условиях единичного и мелкосерийного производства. Он хорошо подходит для ремонтных мастерских, где часто меняют тип резьбы и не гонятся за сверхточностью. Его главный плюс — универсальность по резьбам и выносливость. Главные минусы — моральная устарелость, ограниченный диапазон оборотов и типичные проблемы с возрастом: износ направляющих, люфты суппорта и неисправности коробки подач. Перед покупкой обязателен осмотр с инструментальным контролем.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.