Токарно-винторезный станок 1А64: возможности и ограничения
1А64 · Токарные · Редакция Промсделки · чтение 6 мин · обновлено 24.10.2026
Токарно-винторезный станок 1А64 — тяжёлая модель Московского станкостроительного завода «Красный пролетарий», рассчитанная на обработку крупногабаритных деталей. В отличие от распространённых станков типа 16К20 или 1К62, 1А64 ориентирован на детали весом до нескольких тонн и диаметром до 800 мм. Расстояние между центрами базового исполнения — 2800 мм, что позволяет зажимать валы длиной до 2,8 м. Класс точности по ГОСТ 8-82 — Н (нормальный); станок не предназначен для прецизионной обработки, но хорошо подходит для ремонтных работ, черновой и получистовой обработки крупных заготовок.
Что значат характеристики в реальном производстве
Наибольший диаметр обработки над станиной — 800 мм. Это значит, что деталь с фланцем или корпусом диаметром до 800 мм можно проточить без демонтажа станины. Над суппортом диаметр ограничен 500 мм — это типично для станков с большим просветом: резцедержатель не позволяет обрабатывать детали большего диаметра, если они расположены выше уровня суппорта. Для черновой обработки крупных валов, осей, роликов, барабанов этого достаточно.
Мощность главного привода — 22 кВт. Это позволяет снимать припуск до 10–15 мм за проход резцами из быстрорежущей стали и до 25–30 мм твёрдосплавными пластинами при низких оборотах. Частота вращения шпинделя — от 2 до 200 об/мин. Нижняя граница (2 об/мин) даёт возможность резать крупные заготовки с высоким крутящим моментом без риска перегрева резца. Верхняя граница (200 об/мин) ограничивает чистовую обработку — для качественной поверхности на длинных валах желательны 300–500 об/мин, поэтому на 1А64 лучше не рассчитывать на скоростное точение.
По паспорту станок весит 5000–11400 кг (в зависимости от комплектации — высота станины, наличие люнета, длина станины). Это говорит о жёсткости конструкции: даже при снятии больших сечений стружки вибрации минимальны, если станок в исправном состоянии.
На каких задачах уместен 1А64, а где его возможностей не хватит
Станок оптимален для ремонта и изготовления крупных деталей: валы турбин, оси железнодорожного подвижного состава, барабаны лебёдок, шкивы, маховики, фланцы, корпуса запорной арматуры. При наличии люнета можно обрабатывать длинные валы до 2,8 м с опорой на заднюю бабку и люнет — это частая задача для ремонтных цехов металлургии, судостроения, энергетики.
Где станок не справится: при точении деталей малого диаметра (менее 100 мм) с высокой точностью (6–7 квалитет) — класс Н и низкие обороты (максимум 200 об/мин) не дадут нужной чистоты поверхности и геометрической точности. Для таких задач 1А64 — избыточный по габаритам и энергопотреблению. Также не стоит использовать его для нарезания точных резьб с мелким шагом — шаг винторезной передачи не рассчитан на высокоточное перемещение суппорта при малых подачах (стандартный шаг ходового винта 12 мм).
Типичные проблемы и что проверять при осмотре
Владельцы станков 1А64 в отзывах отмечают несколько характерных неисправностей. Одна из самых частых — сильное дробление при точении, даже при малом врезании резца в заготовку диаметром 50 мм. Типичная причина — износ подшипников шпинделя. На 1А64 шпиндель установлен на трёх опорах, и зазор в переднем подшипнике может достигать 0,5 мм. Такая выработка приводит к вибрациям, которые не удаётся убрать регулировкой. При осмотре проверяют радиальное биение шпинделя: если оно превышает 0,05 мм на оправке длиной 300 мм, подшипники нужно менять.
Ещё одна распространённая проблема — разрушение заднего шпиндельного подшипника. По описаниям, вместо шариков в сепараторе обнаруживаются деформированные фрагменты сложной формы. Причина — длительная работа с перегрузкой либо отсутствие смазки. Владельцы рекомендуют при покупке снимать крышку задней опоры и осматривать подшипник визуально.
Система смазки коробки передач — пластинчатый масляный фильтр. По отзывам, его конструкция такова, что для очистки приходится разбирать узел, что неудобно при регулярном обслуживании. Также на низких передачах происходит сильное разбрызгивание масла — это особенность конструкции, а не неисправность, но требует контроля уровня масла. Отдельно отмечается конструктивная недоработка: отверстие для подвода смазки к переднему подшипнику шпинделя часто не совпадает с канавкой в корпусе, и масло не попадает в подшипник. Владельцы высверливают дополнительное отверстие или делают кольцевую проточку.
Обслуживание и запчасти
Подшипники шпинделя на 1А64 — советские, выпускались с запасом по размерам. Сейчас их можно найти как «с хранения», благо типоряд стандартный (роликовые конические подшипники). Владельцы отмечают, что цена таких подшипников с хранения существенно ниже новых импортных аналогов, но необходимо тщательно проверять отсутствие коррозии и люфта. Завод-изготовитель не указывал каталожные номера подшипников в открытом паспорте, но на практике подходят роликоподшипники серии 3000–4000 с конусным отверстием.
Масло для смазки — индустриальное (И-40А или И-50А) для коробки скоростей и направляющих. Объём системы — около 30–40 литров. Масло меняют раз в год, попутно очищая фильтр. Замена подшипников шпинделя — операция трудоёмкая: требуется разборка передней бабки, съём шпинделя и посадка новых подшипников по регулировочным кольцам. Работу обычно доверяют механику, знакомому с ремонтом тяжёлых станков.
Также в процессе эксплуатации может потребоваться регулировка системы смазки коробки передач: владельцы дорабатывают маслопроводы, чтобы масло подавалось на все зубчатые колёса равномерно.
Цены и конкуренты на вторичном рынке
По 4 предложениям с ценой в каталоге Promsdelka.ru на 24.10.2026, медианная цена станка 1А64 составляет 990 000 ₽, разброс — от 550 000 до 2 255 000 ₽. Большинство предложений (8 из 9) — б/у в рабочем состоянии, годы выпуска от 1975 до 1989. Станки стоят в основном в Санкт-Петербурге и области (7 шт.), один — в Минске.
Для сравнения приведём соседние модели из того же раздела каталога:
| Модель | Предложений | Медиана цены | Разброс цен | Годы выпуска |
|---|---|---|---|---|
| 1А64 | 4 | 990 000 ₽ | 550 000 ₽ - 2 255 000 ₽ | 1975-1989 |
| Московский станкостроительный завод «Кра 16К20 | 22 | 660 000 ₽ | 330 000 ₽ - 1 760 000 ₽ | 1974-2001 |
| Московский станкостроительный завод «Кра 1М63 | 16 | 990 000 ₽ | 385 000 ₽ - 9 900 000 ₽ | 1967 |
| Московский станкостроительный завод «Кра 1М65 | 8 | 2 337 500 ₽ | 1 210 000 ₽ - 4 950 000 ₽ | 1989 |
| 16К40Ф101 | 5 | 3 520 000 ₽ | 2 684 000 ₽ - 3 740 000 ₽ | 1988-2000 |
| Московский станкостроительный завод «Кра 1К62 | 5 | 550 000 ₽ | 550 000 ₽ - 1 210 000 ₽ | не указан |
Вывод из цифр: 1А64 по медианной цене совпадает с 1М63, но уступает ей по частоте оборотов (200 об/мин против 800 у 1М63) и точности (класс Н vs П у 1М63). Однако 1А64 позволяет обрабатывать детали диаметром до 800 мм — на 250 мм больше, чем 1М63. Станок 16К20 дешевле (медиана 660 тыс), но легче и менее жёсткий, не рассчитан на тяжёлую обдирку. Если задача — крупные валы диаметром 300–800 мм и длиной до 2,8 м, 1А64 оправдывает цену. Если же нужна универсальность и бо́льшая точность, стоит рассматривать 1М63 или 16К20.
Что важно запомнить
1А64 — рабочая лошадка для крупных деталей, но с возрастом требует внимательного контроля шпиндельных подшипников и системы смазки. При покупке конкретного экземпляра обязательно проверить биение шпинделя, состояние подшипников (особенно заднего), работу маслонасоса и чистоту фильтра. Если станок долго стоял, вероятна нехватка смазки на передней опоре — это типовой дефект, который исправляют доработкой канала. Ценовой диапазон широк, но за исправный экземпляр без перекоса станины просят обычно около 1–1,2 млн ₽. Для цеха, где регулярно обрабатывают крупные валы и оси, этот станок — оправданный компромисс между ценой и возможностями.
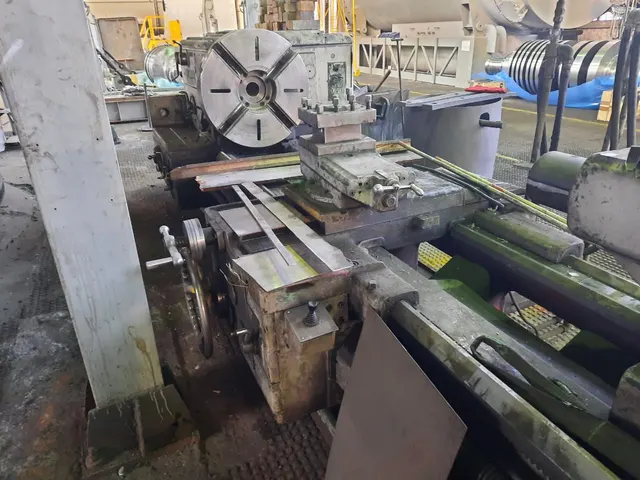
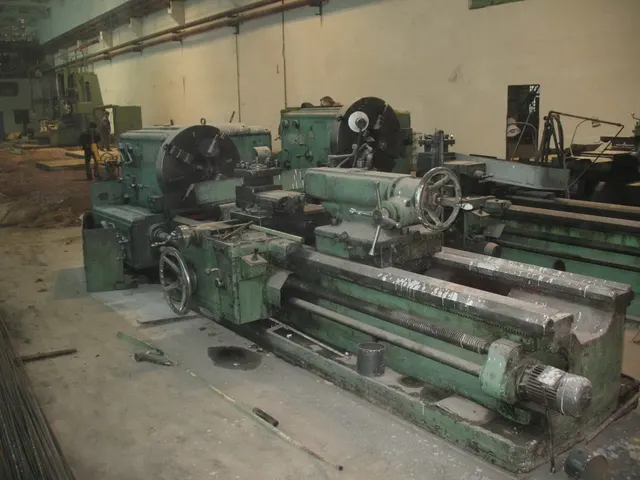
Чтобы разобрать это на реальном примере, возьмём один из 1А64, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: Токарный станок 1А64. Этот экземпляр 1977 года выпуска, б/у, в рабочем состоянии. По фотографии можно оценить состояние станины, наличие люнета и комплектность. Перед покупкой такого станка стоит применить рекомендации из этого обзора: измерить зазор в шпинделе, открыть крышку смазочной системы и оценить состояние подшипников.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге