Как выбрать станок 16К20 б/у: что проверить перед покупкой
16К20 · Токарные · Редакция Промсделки · чтение 10 мин · обновлено 12.11.2026
Токарно-винторезный станок 16К20 — одна из самых массовых моделей среднего класса на постсоветском пространстве. Выпускали его десятки заводов, поэтому на вторичном рынке предложений много: от станков, списанных после капитального ремонта, до единиц, которые десятилетиями стояли в инструментальном цехе под чехлом. Такое разнообразие означает одно: состояние конкретного станка важнее маркировки. Один 16К20 может работать как новый ещё много лет, другой потребует вложений, сравнимых с ценой станка, ещё до первого запуска.
Ниже — практический порядок осмотра. Он построен так, чтобы за 1–2 часа проверить главные узлы: сначала холодный станок, затем — в работе. По каждому узлу: что смотреть, как проверять, что считать нормой и какие дефекты должны заставить отказаться от сделки.
Что проверить в первую очередь
Первые 10–15 минут осмотра занимает общее состояние и комплектность. Это позволяет быстро отсеять явный металлолом и не тратить время на детальную проверку. Внешний вид много говорит об условиях хранения и уровне обслуживания: ржавые нерабочие поверхности, замасленные, но непокрытые пылью механизмы, отсутствие щитков и крышек — признаки того, что станок долго стоял или обслуживался небрежно. Если следов работы нет вообще, а краска свежая, стоит задуматься, что именно продавец пытается скрыть под слоем краски.
Снимаете крышку коробки скоростей и смотрите внутрь. Ключевой момент, о котором часто пишут владельцы и ремонтники, — масляный поддон. На 16К20 есть исполнения, где масло из коробки скоростей стекает в поддон и оттуда подаётся насосом на подшипники шпинделя. Если поддон сняли, переставили или заменили штатную масляную систему самодельной, подшипники шпинделя и фрикционы остаются без смазки. В отзывах встречаются примеры, когда из-за отсутствия поддона после покупки «накрылись» и фрикционы, и подшипники шпинделя. Поэтому отсутствие поддона — весомый повод либо требовать серьёзную скидку, либо вообще отказаться от станка.
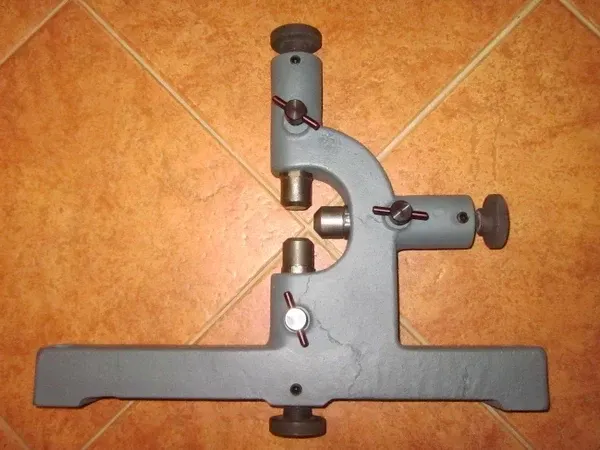
Проверьте комплектность: патрон, люнеты подвижный и неподвижный, ключи, хомутики, маховики, щитки. Отдельно смотрите на наличие и состояние коробки подач и фартука — это дорогие узлы, которые сложно найти в хорошем состоянии отдельно. Если в комплекте нет патрона, это минус 10–20 тысяч рублей и более. Отсутствие люнетов для универсальных работ не критично, но если они заявлены в комплекте, должны быть в рабочем состоянии, а не «сосед занёс и не вернул».
Направляющие станины и суппорта
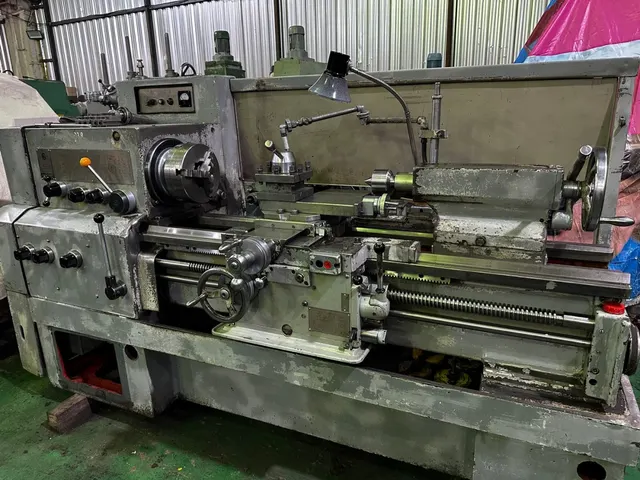
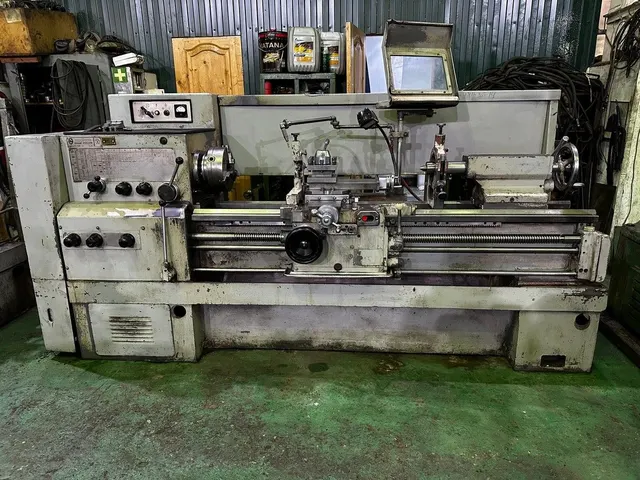
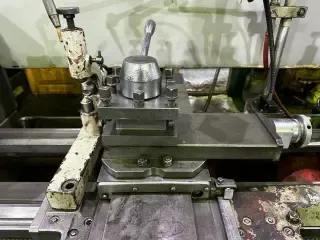
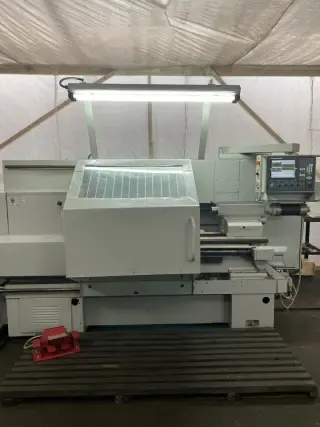
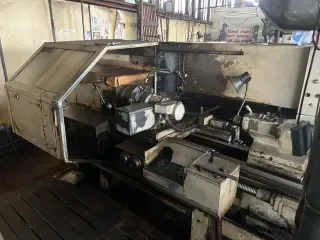
Чтобы разобрать сказанное на реальном примере, возьмём одну из позиций каталога: Токарный станок 16К20. Дальше - фотографии этого экземпляра.
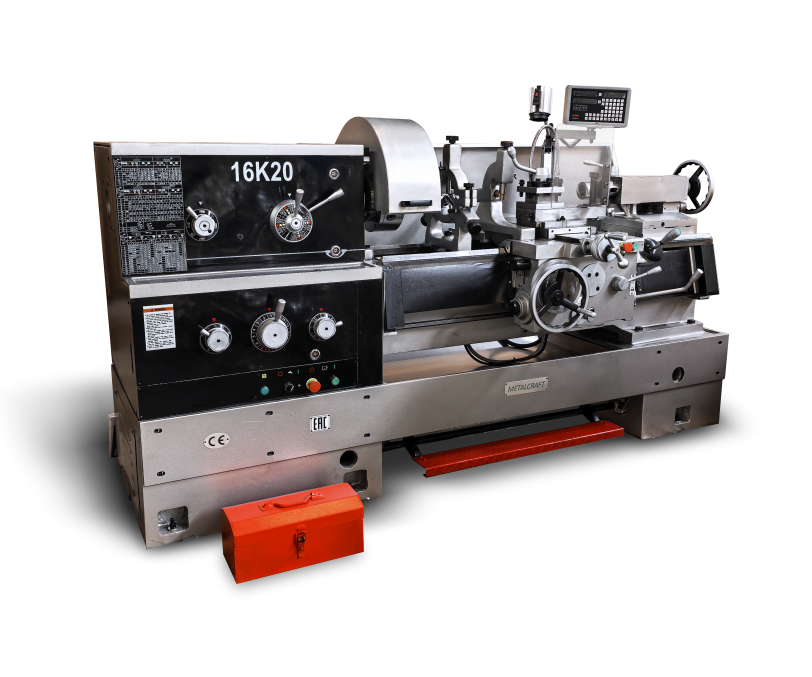
Токарный станок 16К20 - фото 1 из 1 в карточке продавца
Направляющие — это «лицо» токарного станка и один из главных факторов остаточного ресурса. Смотреть нужно при хорошем освещении, вдоль направляющих, под разными углами. Типичные дефекты — задиры, наволакивание металла, ступеньки от выработки, особенно в зоне, где чаще всего работает суппорт. Замеры индикатором и линейкой выполняются через 200–300 мм по всей длине; в домашних условиях чаще всего смотрят визуально и на ощупь, ногтем проверяя, есть ли заметная ступенька у края выработки. Проверять нужно не только станину, но и продольные направляющие каретки суппорта, а также поперечные направляющие.
Нормой для станка 30–40 лет считаются следы равномерной выработки глубиной до 0,1–0,2 мм, особенно в средней части станины, если станок работал на длинных деталях. Настораживают: грубые задиры, наволакивание металла, выработка более 0,3–0,5 мм, особенно неравномерная, и забоины на призматической части направляющих. Чем это грозит: теряется точность обработки, деталь получается конусной или бочкообразной, суппорт начинает «плавать». Ремонт направляющих — самая дорогая часть восстановления: шлифовка с перешлифовкой, шабрение, а иногда и перезаливка. Цена ремонта такого объёма при заказе на стороне нередко начинается от трети стоимости станка и легко уходит за половину.
Шпиндельный узел
Шпиндель задаёт точность обработки: биение и вибрация сразу уходят в деталь. На холодном станке проверьте рукой радиальное и осевое биение посадочного места патрона или оправки. Установите индикатор на шейку шпинделя и медленно проворачивайте его рукой. Норма: радиальное биение по посадочному месту до 0,02–0,03 мм, осевой люфт не ощущается. Если индикатора нет, положите руку на торец шпинделя и покачайте в разных направлениях — даже небольшой люфт в 0,05–0,1 мм уже повод для разговора о ремонте.
Дальше включается электродвигатель на минимальных оборотах. Слушайте: равномерно ли работает шпиндель, нет ли стука, воя, металлического шелеста. Хороший признак — после прогрева подшипники начинают работать спокойнее. Причина для отказа — нарастающий гул с нагревом, заметные биения при работе на холостом ходу. Замена подшипников шпинделя на 16К20 — это разборка передней бабки, выпрессовка старых подшипников, подбор, регулировка и настройка. В сумме с работой это десятки тысяч рублей, а главное — без опыта эту операцию качественно не сделать.
Коробка скоростей и фрикционы
Коробка скоростей проверяется переключением всех диапазонов. Переключайте каждую рукоятку последовательно, фиксируйте её в положениях, проверяйте, что все скорости действительно переключаются. На холодном станке слышно, как зубчатые колёса входят в зацепление; с точки зрения механической исправности важно, чтобы муфты и шестерни не «вылетали» из зацепления под нагрузкой. Отдельно смотрите на состояние шестерён через открытую крышку: сколотые зубья, выкрашивание на рабочих поверхностях — дефекты, которые ведут к замене блока шестерён, а это недешёвый узел.
Фрикционная муфта главного привода — ещё один критичный узел. На 16К20 она многодисковая, работает в масле. Проверяется так: включите шпиндель, а затем нажмите на тормоз или попросите помощника резко остановить патрон рукой (на малых оборотах и при отключённой подаче). Если происходит пробуксовка с характерным подвыванием фрикциона, если муфта не держит, а перегрузка двигателя чрезмерна — фрикционы изношены или отрегулированы неправильно. Владельцы отмечают, что неумелая регулировка и отсутствие масла в коробке быстро убивают фрикционы. Ремонт — замена дисков, регулировка, а также проверка тормозной ленты. Это, опять же, работы по разборке передней бабки.
Суппорт, фартук, коробка подач
Работа суппорта — это то, что токарь ощущает руками. Проверяют плавность хода продольной и поперечной подачи, люфты винтов и гаек, зазоры в клиньях и планках. Ручкой переместите каретку от передней бабки к задней бабке и обратно: движение должно быть равномерным, без рывков и закусываний. Проверьте зазор в винте поперечной подачи: вращайте маховик то в одну, то в другую сторону, индикатором или на ощупь оценивая «мёртвый ход». У 16К20 небольшой люфт обычно регулируется гайкой, но при сильном износе винт и гайку меняют в паре.
Фартук проверяйте включением всех подач, реверсом, включением гайки ходового винта для нарезания резьбы. Гайка должна включаться и выключаться чётко, бесшумно, без ударов. Ходовой винт осмотрите на предмет износа: у 16К20 винт трапецеидальный, изнашивается неравномерно, в средней части больше. Проверить это сложно без снятия, поэтому просто смотрите визуально на состояние витков, особенно там, где суппорт работал чаще всего. Сильный износ ходового винта — дорогой ремонт: винт с гайкой изготавливают по месту, и это заказная работа, а не покупная деталь в ближайшем магазине. Если точность нарезаемых резьб критична, обращайте на этот узел особое внимание.
Задняя бабка
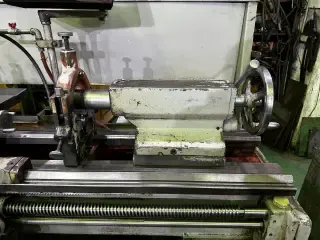
Задняя бабка отвечает за центрирование детали и работу сверлением. Отожмите пиноль, посмотрите на её поверхность: ржавчина, задиры, забоины — следы неправильного хранения или ударов. Норма: пиноль ходит плавно, без люфта; осевое усилие рукой не выбирается более чем на доли миллиметра. Поверните маховик до упора, выдвиньте пиноль на полную длину и покачайте её в вертикальной и горизонтальной плоскости — люфт в этом положении недопустим. Замена пиноли, втулки и регулировка — тоже ремонтная операция, которая заметно влияет на точность сверления и работу с центрами.
Проверка станка в работе
Состояние на холостом ходу мало что скажет о точности и жёсткости. Если есть возможность и разрешение продавца, станок нужно проверить под нагрузкой. Возьмите обрезок прутка или трубы не слишком большого диаметра, лучше сталь или чугун — материал, который нагружает станок заметно, а не латунь или алюминий. Смотрите несколько позиций, в порядке нарастания информации.
Сначала — точение начисто на длине 300–400 мм. После прохода измерьте микрометром или штангенциркулем диаметр у патрона и у задней бабки. Разница более 0,05–0,07 мм на указанной длине при аккуратной работе — признак выработки направляющих или нарушения геометрии. Для бывшего в употреблении станка важен не столько абсолютный ноль, сколько эталон: повторите замер, и вы увидите стабильность. Сильная вибрация, гул, увод резца от металла — повод усомниться в ремонтопригодности.
Второй обязательный пункт — нарезание резьбы ходовым винтом. Нарежьте небольшой участок метрической резьбы, например М24 с шагом 3 мм. Проверьте шаг резьбонарезным шаблоном или измерением нескольких витков штангенциркулем: плавающий шаг, «перекос» витков, остановка гайки — серьёзный дефект. Третий пункт — работа фрикциона под нагрузкой: резать на глубину побольше и резко остановить подачу. Если фрикционы пробуксовывают, вы услышите характерный подвывающий звук.
Какие узлы дорого обходятся в ремонте
В порядке убывания стоимости ремонта на вторичном рынке обычно идут: направляющие станины, шпиндельный узел с подшипниками передней бабки, коробка скоростей, ходовой винт с гайкой, фартук и коробка подач. Направляющие режутся и шабрятся на месте, редко — заменой станины целиком, потому что достать станину от другого 16К20 проще, чем её перешлифовать. Замена подшипников шпинделя с разборкой передней бабки — это тысячи рублей работ, плюс стоимость самих подшипников, которые находят по каталогам. Капитальный ремонт 16К20 на стороне — это, как правило, цена от половины стоимости станка до полной его стоимости в хорошем состоянии.
Отдельно стоит помнить о деталях, которые кажутся мелочью, но набегают на приличную сумму: зубчатые колёса коробки подач, кулачковые муфты, втулки, винты подач, рукоятки, щитки ограждения, масляные насосы, трубки и фильтры. Поэтому при осмотре фиксируйте всё, что отсутствует или сломано, и оценивайте в деньгах. Если таких «хвостов» набирается на 50–80 тысяч рублей, это меняет переговорную позицию.
Реальный станок из объявления: на что смотреть по фото и при встрече
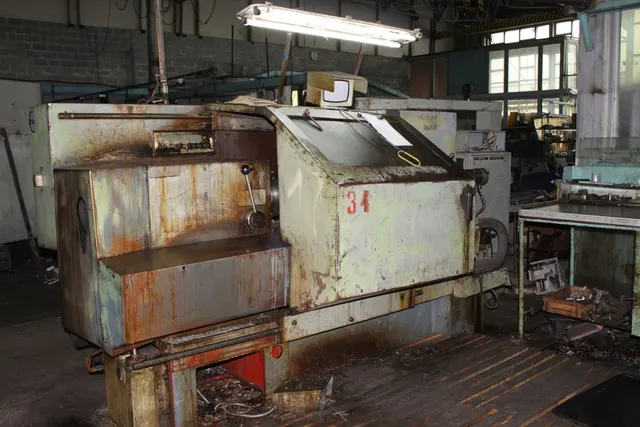
Чтобы разобрать это на реальном примере, возьмём один из 16К20, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: объявление о продаже станка 16К20. В объявлении заявлен токарный станок 16К20, состояние и комплектация не подтверждены продавцом, цену, наличие и год выпуска нужно уточнять по запросу.
По фото такого станка можно оценить только общий уровень: наличие поддона в коробке скоростей на фото не видно, состояние направляющих по снимку смазано. Поэтому на месте смотрите в первую очередь на те узлы, которые решают всё: масляный поддон, состояние направляющих, биение шпинделя, работу фрикционов и коробки подач. Если в объявлении нет данных о ремонтах и пробеге, спрашивайте напрямую: когда меняли подшипники, фрикционы, делали ли замену винтов и гаек. Внятные ответы — хороший знак; уклончивые — повод проверить станок с максимальным пристрастием.
Комплектность, допустимые недостатки и тревожные признаки
Что считать нормальным для станка 30–40 лет: равномерный износ направляющих в пределах 0,1–0,2 мм, следы ремонта (локальная шабровка, краска на суппорте), изношенные, но работающие рукоятки, отсутствие неоригинальных щитков и кожухов, малый люфт поперечного винта, если он не влияет на точность обработки. Всё это не «идеально», но рабочее состояние, которое позволяет пользоваться станком.
Тревожные признаки: отсутствие масляного поддона в коробке скоростей, проваленные или слизанные фрикционы, посторонние стуки в коробке скоростей, грубая выработка направляющих с задирами, люфт шпинделя, повреждённые зубья шестерён, ржавая и закисшая пиноль, следы удара по патрону или шпинделю. Если станок продаётся «после капремонта», это может быть и плюсом, и минусом: всё зависит от качества работ. Обращайте внимание на аккуратность сборки, ровность привалочных плоскостей, состояние масляных магистралей.
Чек-лист короткого осмотра
Коротко, в порядке действий перед покупкой.
- Снимите крышку коробки скоростей — наличие масляного поддона и уровень масла.
- Осмотрите направляющие станины вдоль — задиры, ступеньки, наволакивание металла.
- Проверьте рукой и индикатором биение шпинделя, покачайте его за торец.
- Переключите все скорости и подачи, добейтесь чёткой фиксации всех рукояток.
- Проверьте фрикцион резким торможением патрона.
- Проведите суппортом по всей длине хода, оцените плавность и люфты.
- Выдвиньте пиноль и покачайте её — люфта быть не должно.
- По возможности проточите пруток начисто и нарежьте резьбу — проверьте точность в работе.
- Составьте список отсутствующих деталей и оцените их в деньгах.
Главный вывод: 16К20 — ремонтопригодный станок, и многих проблем можно избежать покупкой хорошего экземпляра. Но точно так же велик шанс получить «кота в мешке», если ограничиться внешним осмотром и запуском на холостом ходу. Уделите проверке направляющих, шпинделя, фрикционов и коробки скоростей не меньше часа — эти узлы определяют, будет станок работать и не уйдёт ли сэкономленная при покупке сумма на ремонт в ближайшие месяцы.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Видео по теме
Самодельный станок скручивает металлическую трубу в спираль для декоративных или технических целей.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.