Обслуживание токарно-карусельного станка 1525: узлы, расходники и регламент
1525 · Токарные · Редакция Промсделки · чтение 5 мин · обновлено 09.11.2026
Токарно-карусельный станок 1525 — оборудование для обработки крупногабаритных деталей. В открытых источниках редко встречается детальный регламент обслуживания именно этой модели, однако практика эксплуатации тяжёлых токарных станков и работа с конструкционными сталями даёт достаточно информации для составления реалистичной картины. В этом материале разберём, на какие узлы обращать внимание, какие расходники выбирать и как настройка режимов влияет на ресурс оснастки. Материал подготовлен редакцией площадки по данным каталога, паспортным сведениям и отраслевой практике.
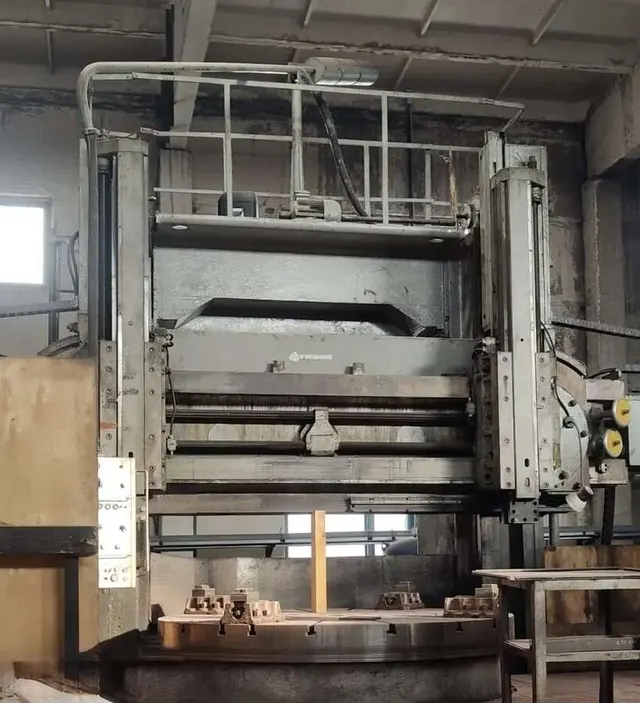
Чтобы разобрать это на реальном примере, возьмём один из токарно-карусельных станков 1525, представленных сейчас в продаже. Исходные данные находятся здесь: Токарно-карусельный станок 1525. Станок предлагается в рабочем состоянии.
Узлы, требующие внимания
Для станков карусельного типа характерен набор узлов, определяющих точность и ресурс. Это шпиндельный узел, механизм поворота револьверной головки, каретка продольного суппорта и станина.
Шпиндель. Подшипниковый узел шпинделя — один из самых нагруженных. При осмотре проверяют люфт и нагрев корпуса после работы. Типичная причина выхода из строя — потеря смазки или работа с дисбалансом детали.
Револьверная головка. Механизм фиксации (трещотка, эксцентрик или гидравлика) со временем изнашивается. Если на станке установлена гидравлика, уровень масла и состояние уплотнений проверяют раз в квартал. Люфт в головке приводит к разбивке посадочных гнёзд под резцы.
Каретка и станина. Износ направляющих в зоне постоянной работы каретки — типичная причина потери конусности и биения. В паспорте станка указаны точки смазки и тип консистентной смазки. Пренебрежение графиком смазки револьверной головки ведёт к люфтам и неточной фиксации инструмента.
Расходники — резцы и твёрдый сплав
Основной расходник для токарно-карусельного станка 1525 — резцы. Выбор материала режущей кромки напрямую влияет на производительность и частоту переточек.
Владельцы станков, работающих с конструкционными сталями (40х, 30ХГСА), отмечают, что стандартные резцы Т15К6 быстро садятся: отрезного хватает на 10 деталей, трапецеидального на 5, метрического на 20. Причина — абразивное действие карбидов в структуре стали.
Альтернативой выступают напайные резцы КИЗ. По отзывам, они практически решают проблему быстрого износа на обдирочных операциях. Также хорошо зарекомендовали себя отечественные резцы со стружколомом, оснащённые твёрдым сплавом 20р. Они специально разработаны для тяжёлого чернового точения.
Отдельно стоит упомянуть советские резцы с оксидированной державкой. В отдельных отзывах встречается мнение, что их стойкость сопоставима с импортными аналогами (Sandvik). Однако найти их в продаже сложно, и велик риск подделки маркировки — известны случаи, когда на корпусе ВК8 набивали Т15К6.
Режимы резания и регламент
Регламент обслуживания станка 1525 включает не только механику, но и настройку режимов обработки. Неправильный режим убивает оснастку и нагружает узлы станка.
Для стали 40х рекомендованный режим, собранный из практики: скорость резания около 70 м/мин, подача 0,35–0,4 мм/об. Снижение скорости ниже 70 м/мин грозит наростом на кромке резца, увеличение — резким падением стойкости.
Обязательное условие — обильная подача СОЖ. Работа «на сухую» на 40х приводит к наросту и катастрофическому износу резца. Владельцы подчёркивают: «СОЖ обильно. Тогда стойкость выше будет».
При обработке длинномерных деталей (метровые винты) возникают вибрации, приводящие к выкрашиванию режущих кромок. В этом случае полезно снижать вылет резца и проверять затяжку всех креплений суппорта.
Типичные ошибки обслуживания
- Заточка резьбового резца без учёта угла подъёма резьбы. Нужно прибавлять угол подъёма к заднему углу, иначе резец трёт задней поверхностью.
- Для трапецеидальной резьбы сначала прорезают канавку, и только потом формируют профиль. Нарушение последовательности ведёт к поломке вершины резца.
- Использование резцов без стружколома на обдирке вязких сталей. Стружка наматывается на деталь или резец, создавая аварийную нагрузку на револьверную голову.
- Экономия на СОЖ. Вода с эмульсолом дешевле ремонта направляющих и замены резцов.
- Несвоевременная замена изношенных резцов. Работа тупым инструментом перегружает шпиндель и каретку, ускоряя износ механизма подачи.
Сравнительная таблица резцов
| Тип резца | Материал режущей кромки | Когда подходит | Риск | Что проверить |
|---|---|---|---|---|
| Т15К6 (стандартный) | Твёрдый сплав на основе карбида вольфрама и титана | Чистовая обработка, мягкие стали, короткие серии | Быстрый износ на 40х, выкрашивание на вибрациях | Маркировку (подделка ВК8), геометрию державки |
| Напайные КИЗ | Специальный твёрдый сплав напайки | Обдирка 40х, 30ХГСА, высокая стойкость | Выше цена, сложность переточки | Качество напайки, отсутствие трещин в твёрдом сплаве |
| Советские с оксидированной державкой | Твёрдый сплав (предположительно ВК8 или аналоги) | Тяжёлое точение, если удалось найти | Подделка, износ державки, нет стружколома | Состояние оксидной плёнки, геометрию заточки |
| Отечественные со стружколомом (сплав 20р) | Твёрдый сплав 20р | Обдирка 40х, съём 6-7 мм, высокие подачи | Специфическая геометрия стружколома | Надёжность крепления пластины стружколома |
Диагностика состояния станка 1525
Опытный механик может оценить состояние станка 1525 по косвенным признакам.
- Следы вибрации на детали (рифление) указывают на люфт в револьверной головке или износ подшипников шпинделя.
- Перегрев корпуса шпиндельной бабки после 30 минут работы — признак недостаточной смазки или затянутого подшипника.
- Зазор между кареткой и направляющими проверяют индикатором часового типа. Допустимый износ для станков этого класса обычно указан в паспорте. Если документа нет, ориентируются на биение обработанной детали: конусность более 0,05 мм на 100 мм длины — повод для ревизии направляющих.
Выводы
Обслуживание токарно-карусельного станка 1525 — это сочетание механики (смазка, регулировка зазоров) и технологической дисциплины (выбор резца, режим, СОЖ). Основные риски связаны не со сложностью станка, а с неправильным подбором оснастки под конкретную деталь. Вложение в качественные резцы (КИЗ или 20р) и соблюдение режимов резания окупаются снижением простоев и увеличением ресурса как оснастки, так и самого станка. Регулярная диагностика по косвенным признакам позволяет выявить проблемы на ранней стадии, не доводя до капитального ремонта.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.