Выбираем 1512 с пробегом: главные точки контроля
1512 · Токарные · Редакция Промсделки · чтение 8 мин · обновлено 24.10.2026
Токарно-карусельный станок 1512 — распространённая модель с диаметром планшайбы 1250 мм, часто встречающаяся на вторичном рынке. Машина выпускалась с разной степенью износа и сохранности, поэтому при покупке б/у нужно чётко понимать, куда смотреть и что «лечить» за серьёзные деньги. Материал собран по данным отраслевых форумов, сервисных бюллетеней и практики ремонтных бригад. Ниже — что проверить у конкретного экземпляра, на что обратить внимание при пуске и под нагрузкой, а также какие дефекты делают станок непригодным без капитального ремонта.
Что проверить в первую очередь
Осмотр начинают до включения станка. Важны три позиции: состояние направляющих станины, люфт шпиндельного узла и целостность планшайбы. На эти узлы приходится до 70% стоимости восстановления.
| Узел | Как проверять | Норма | Тревожный признак | Чем грозит |
|---|---|---|---|---|
| Направляющие станины | Визуально и щупом: провести пальцем, осмотреть на задиры и выкрашивание. Протянуть пластиковый щуп 0.03 мм под контрольной линейкой. | Зазор отсутствует или не более 0.03-0.05 мм; нет поперечных задиров глубиной более 0.2 мм. | Выработка по центру направляющих, сколы, задиры, раковины. | Потеря точности обработки, качание привода, быстрый износ каретки. Ремонт — шлифовка станины со съёмом 0.5-1.5 мм, перепланировка и подгонка каретки. Стоимость — до 40% от цены станка. |
| Шпиндельный узел | Покачать рукой планшайбу в радиальном направлении. Включить шпиндель на 1-й передаче и проверить рукой нагрев корпуса через 15-20 минут работы. | Радиальный люфт менее 0.02 мм; корпус шпинделя тёплый, но не горячий (не выше +60 °C). | Люфт более 0.05-0.08 мм, подклинивание при вращении, чёткий стук в подшипниках, нагрев выше +70 °C. | Необходима замена подшипников (минимум 50-80 тыс. руб. + работа) или перешлифовка шпинделя при выработке конуса — от 150 тыс. руб. |
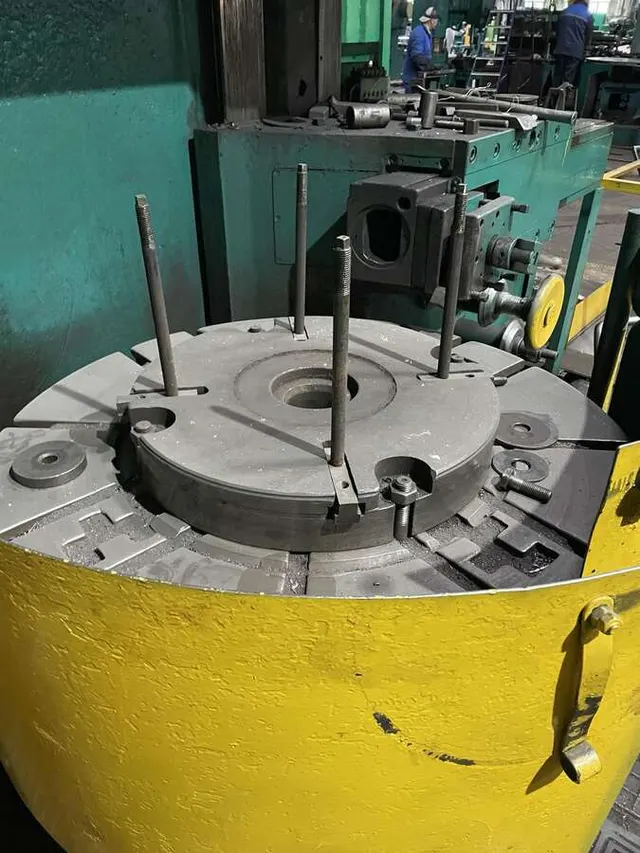
| Планшайба и пазы кулачков | Протереть планшайбу ветошью, осмотреть пазы на износ, наклёп и трещины. Проверить центровочный бурт: посадить контрольный цилиндр или резцом коснуться внутреннего диаметра. | Пазы ровные, без вмятин; кулачки садятся без перекоса и подстукивания; бурт не имеет забоин глубиной более 0.3 мм. | Разбитые пазы, сработанный бурт, трещины в теле планшайбы. | Необходимость проточки или замены планшайбы (от 120 тыс. руб. для нового литья). Трещины — станок к списанию. |
Владельцы отмечают, что на станках 1512 с возрастом часто появляется выработка в переднем подшипнике шпинделя — это даёт огранку на деталях. На холодном станке это можно проверить движением планшайбы в радиусе: если чувствуется даже малый зазор, при обработке будет бить.
Как проверять в работе
После холодного осмотра станок нужно запускать. Прогрев обязателен: масляная система карусельных станков 1512 требует времени, чтобы густая смазка распределилась по направляющим и подшипникам.
На холостом ходу слушают стуки и вой. Нормальный звук — ровный гул коробки скоростей; лёгкое цоканье кулачков при их неполной фиксации допускается. Если слышен металлический звон или ритмичный стук — проблема в зацеплении (шестерни КПП) или в шпинделе.
Под нагрузкой проверяют три режима:
- Черновое точение — снять 3-5 мм с диаметра прутка стали 45 твёрдостью 180-220 HB. Если станок дрожит, вибрация отдаёт в резцедержатель — изношен подшипник шпинделя или ослаблен клин каретки.
- Чистовое точение — после чернового прохода выставить припуск 0.3-0.5 мм, проверить шероховатость (Rz 20-40 мкм считают нормой для паспортов 1512). Если на детали заметна огранка или волнистость — радиальный люфт шпиндельного узла больше допустимого.
- Отрезка — отрезным резцом шириной 4-5 мм проверить, не уходит ли резец в сторону при подаче. Увод больше 0.1 мм на 100 мм длины — неисправность механизма подачи (износ ходового винта и гайки, износ суппорта).
Некоторые операторы жалуются на вибрации при обработке длинных (более 300 мм) деталей — это часто связано с несоосностью шпинделя и центра задней бабки. Её проверяют по конусу в центрах: если игла индикатора прыгает больше 0.05 мм на корпусе бабки — задняя бабка расцентрована, её восстанавливают.
Какие узлы дорого обходятся в ремонте
Наибольшие затраты при ремонте 1512:
- Станина и направляющие — шлифовка длиной 1250 мм с перешлифовкой каретки обходится в 200-350 тыс. руб. вместе с притиркой планок и клиньев. При задирах глубиной более 1 мм станину меняют (аналогов нет, подбор только бэушных).
- Шпиндельный узел — подшипники SKF/NSK набора около 40-60 тыс. руб., сборка и регулировка зазора ещё 15-25 тыс. руб. Если изношен конус шпинделя (диаметр центрового отверстия) — ремонт от 100 тыс. руб. с перешлифовкой.
- Коробка скоростей — замена подшипников валов (при обнаружении стука) до 40 тыс. руб. Замена изношенных шестерён — 80-120 тыс. руб. за шестерню при заказе изготовления (оригинальные не выпускают).
- Механизмы подач — ходовой винт и гайка (износ резьбы приводит к неравномерной подаче). Комплект восстановления (изготовление новой гайки и винта по образцу) — 30-60 тыс. руб. в зависимости от дефицита.
- Электрооборудование — пускатели, кнопки, кабельные трассы. Если проводка старая (советская ПВХ-изоляция) — её замена стоит 20-40 тыс. руб. с новой распредкоробкой.
При осмотре обращают внимание на состояние кабеля в жгутах: он не должен быть рассыпчатым или с трещинами. Часто на станках 1512 страдает реле тепловой защиты — его отключают вручную при пуске, что ведёт к перегрузке двигателя и риску межвиткового замыкания.
Реальный пример в продаже
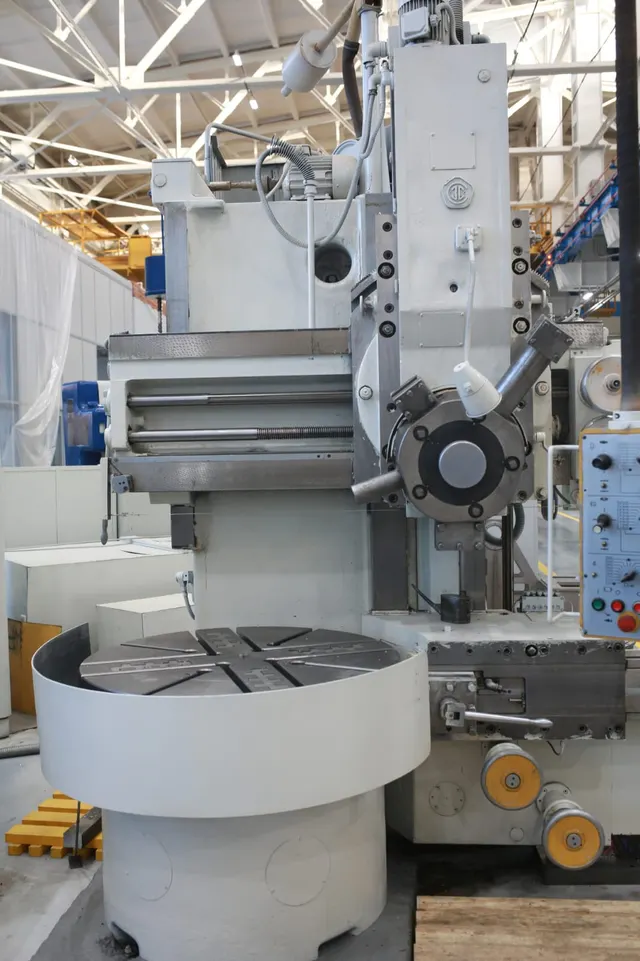
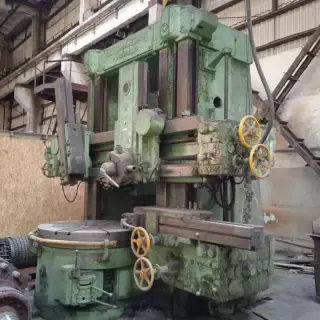
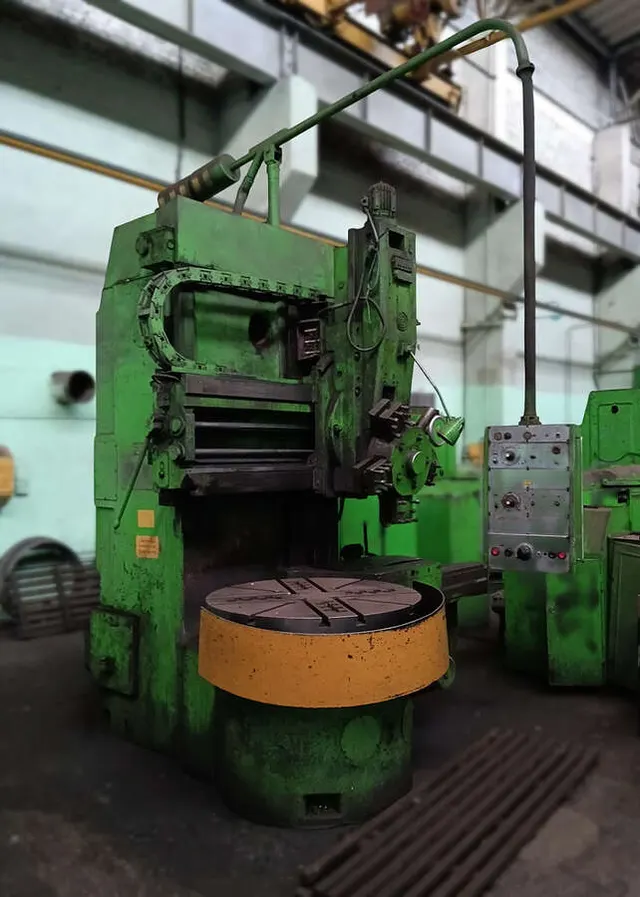
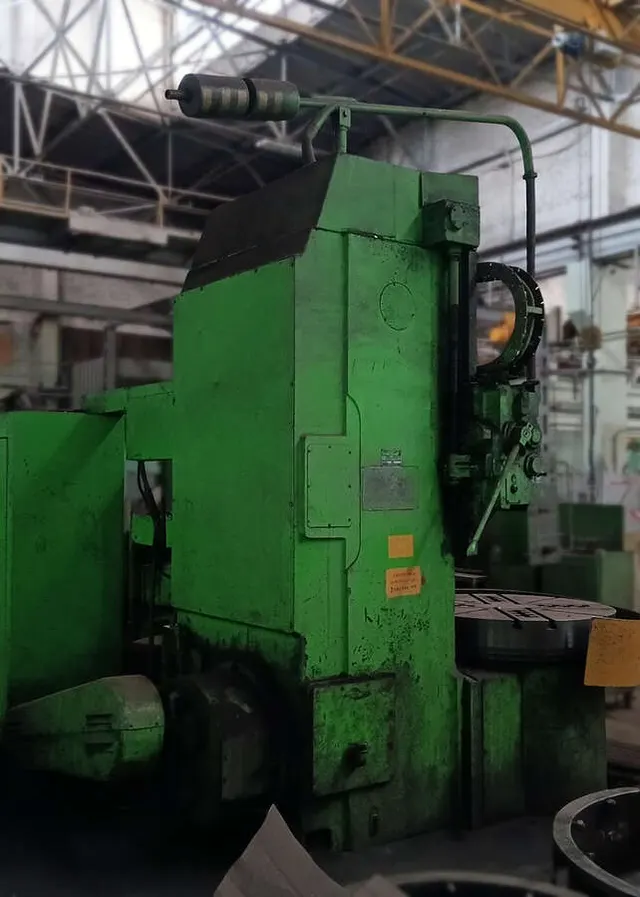
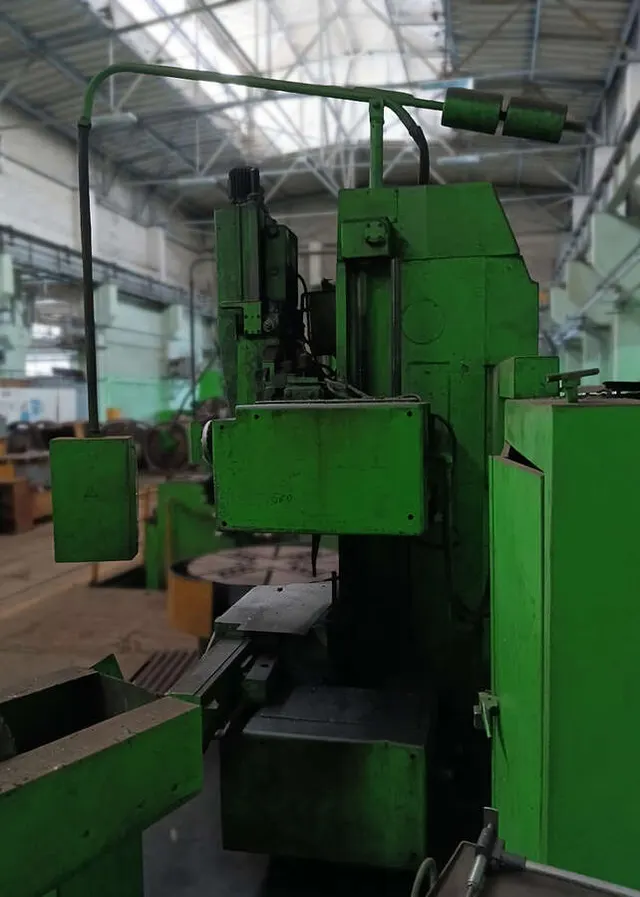
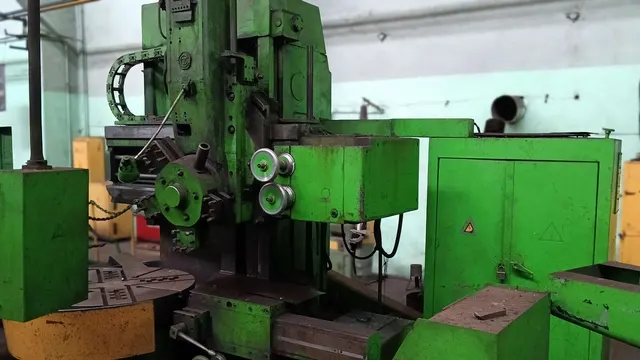
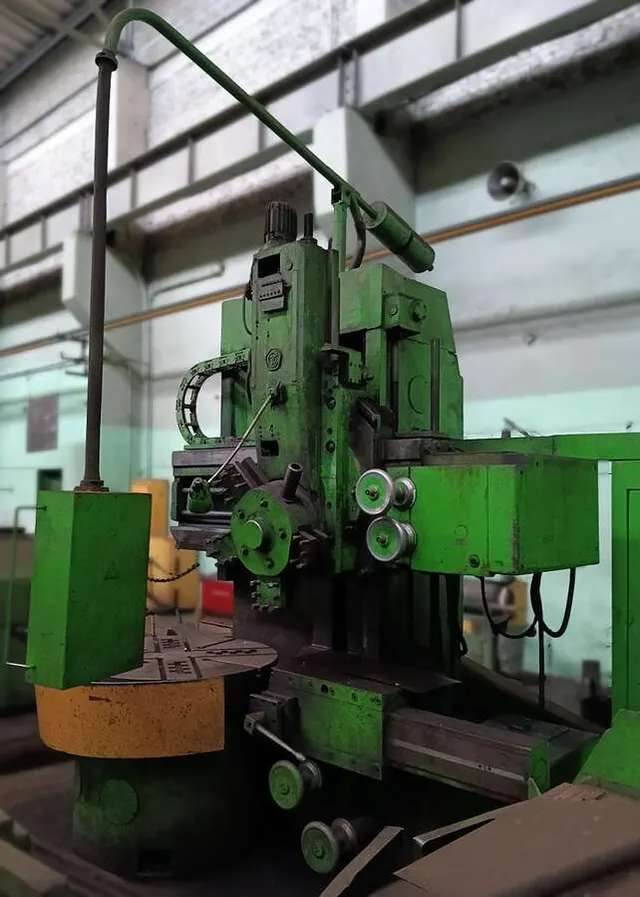
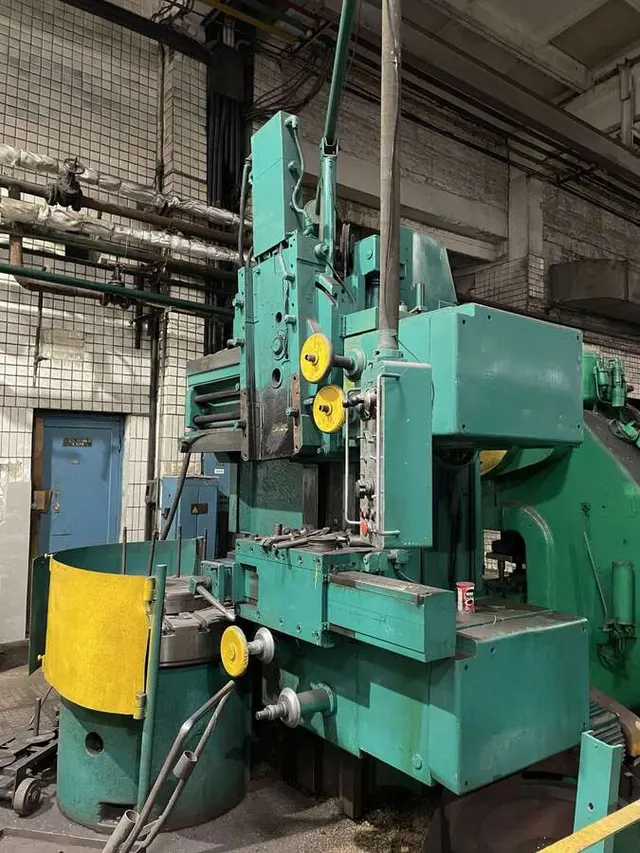
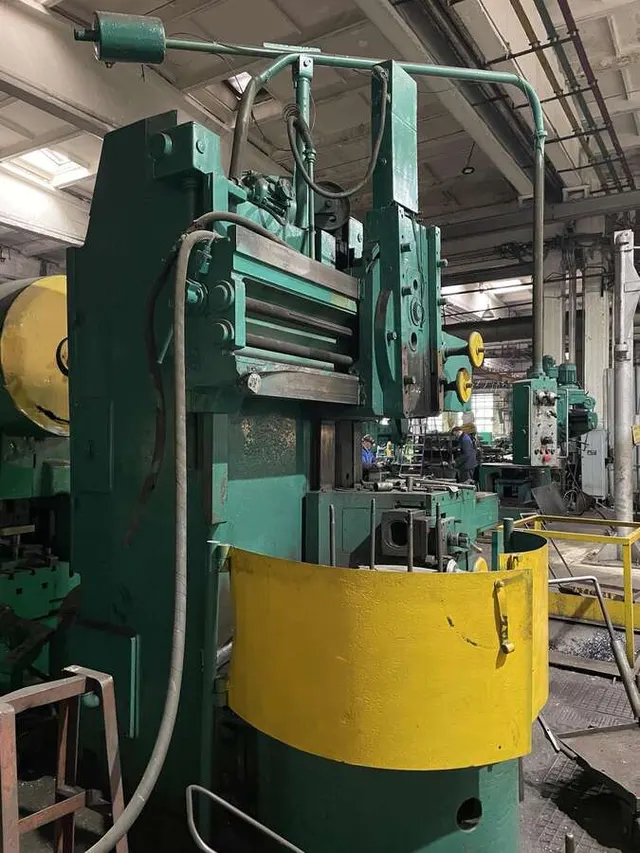
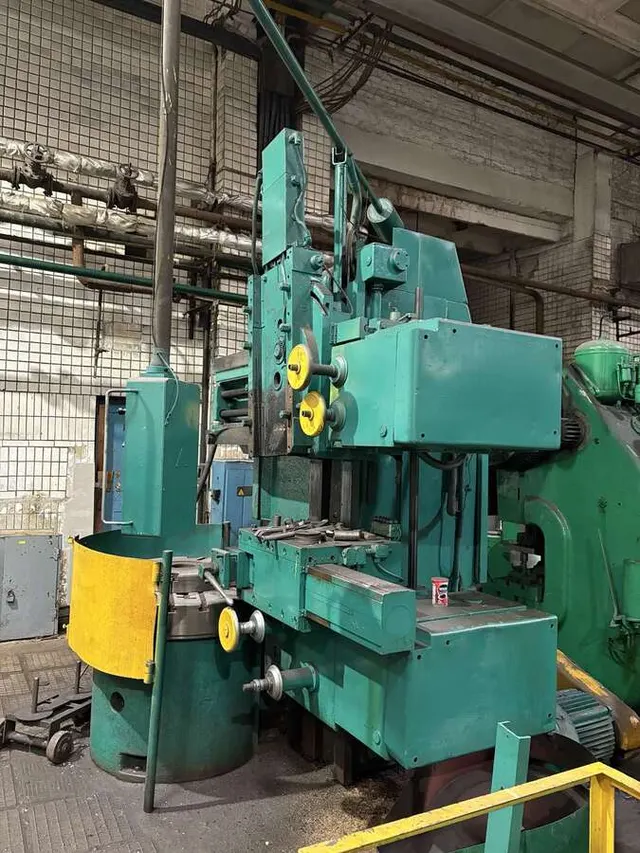
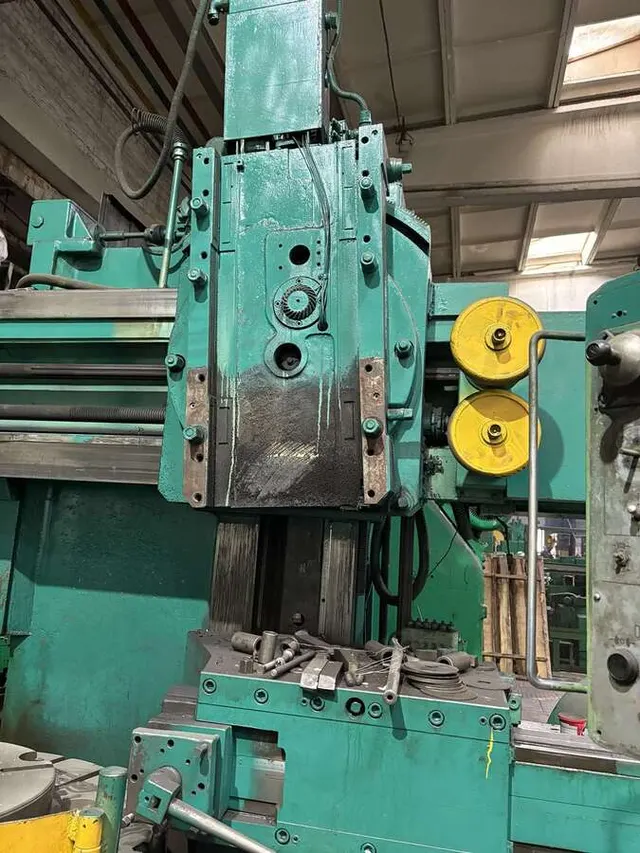
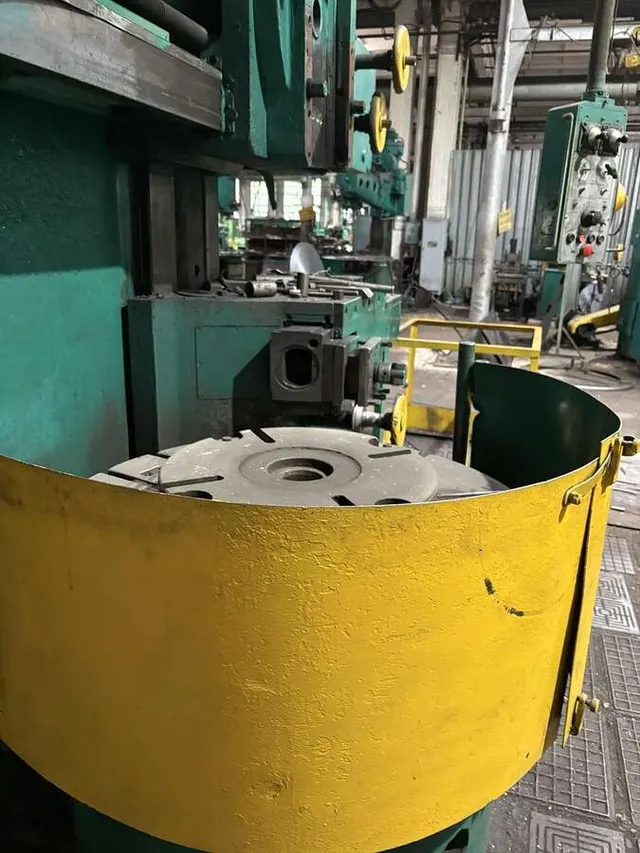
Чтобы разобрать это на реальном примере, возьмём один из токарно-карусельных станков 1512, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/tokarno-karuselnyy-stanok-1512-3/.
Судя по фото, станок б/у в рабочем состоянии. Год, цена и наработка в объявлении не указаны, что само по себе — повод насторожиться: обычно на хороших станках их пишут. На видимых узлах направляющие закрыты пыльником, что говорит о попытке защитить их от износа. Хороший знак — нет следов масляных потёков на электрошкафу (это значит, что не травила гидравлика или масляная система).
Проверяем по фото:
- планшайба — задиров не видно, пазы выглядят чистыми;
- пульт — кнопки не выбиты, надписи читаются;
- задняя бабка установлена на станине, не сорвана, есть пиноль.
При осмотре этого экземпляра нужно в первую очередь проверить на холодную люфт шпинделя (его на фото не видно) и включить станок, чтобы прослушать коробку скоростей.
Комплектность, допустимые недостатки, тревожные признаки
Комплектность
Для работы станка обязательно нужны:
- планшайба с кулачками (4 или 6 кулачков, в зависимости от комплектации);
- задняя бабка с пинолью и центром;
- суппорт с резцедержателем (станок старого исполнения часто шёл с резцедержателем 2502.00.000);
- электрошкаф целиком (с главным выключателем, пускателями, реле);
- паспорт на станок (схемы кинематики, электрики, гидравлики).
Недопустимо отсутствие хотя бы одного из перечисленного — восстановление влетит в сумму от 50-100 тыс. руб. (особенно без родного электрошкафа: подгонка неоригинальных контроллеров под клавиатуру и механику — долгий и дорогой проект).
Допустимые недостатки
- Потёртости краски, ржавчина на неответственных частях (кожух, ограждение).
- Отсутствие защитных щитков (пластик треснул) — их изготавливают на заказ за 2-5 тыс. руб.
- Небольшой износ резьбы на ходовом винте — при точении до 1.5 м это может компенсироваться регулировкой планок суппорта.
- Отсутствие системы подачи СОЖ (её монтируют отдельно).
Тревожные признаки
- Следы подтекания масла из шпиндельной бабки (указывает на износ сальников или трещину корпуса – ремонт от 30 тыс. руб.).
- Отсутствие пыльников на направляющих (значит, они изнашивались с каждым рабочим днём; глубина выработки может быть больше 0.5 мм).
- Звон или дребезг при переключении скоростей (значит, регулировка зацепления или сколы на шестернях).
- Разболтанный резец в державке (говорит не о качестве станка, а о неаккуратном предыдущем механику — возможно, не следили за затяжкой, что привело к ударам по резцедержателю и суппорту).
- Наличие самодельных перемычек в электросхеме — обычно прожжённая контактная группа; вскрытие покажет, сгорел ли двигатель.
Короткий чек-лист осмотра
- Холодный осмотр: проверка люфта шпинделя (рукой), осмотр направляющих, состояния планшайбы и её пазов, состояние задней бабки (ход пиноли, зажим).
- Пульт и электрика: включение и выключение главного выключателя, работа кнопок, наличие искрения/дуги.
- Запуск на ХХ: звук коробки скоростей (нет стука), нагрев шпинделя через 10-15 мин, работа системы смазки (капельная подача на направляющие).
- Проверка точности: точение пробной детали (диаметр 30-50 мм) — сначала черновое на снятие 3 мм, затем чистовое на 0.3-0.5 мм; контроль огранки и волнистости.
- Нагрузка: точение на большой подаче (0.5-0.7 мм/об) — вибрация, дрожание каретки.
- Задняя бабка: сверление центрового отверстия — проверка соосности.
Если хотя бы по двум пунктам из чек-листа выявились проблемы с третьего уровня (люфт шпинделя более 0.05 мм, выработка на направляющих, треск в КПП) — покупка нецелесообразна без предварительного расчёта стоимости ремонта. Средняя стоимость полного восстановления такого станка у мастеров составляет 300-600 тыс. руб., что зачастую превышает разумную цену б/у 1512.
Владельцы, покупавшие такие станки вторично, отмечают: главное — не торопиться и требовать пробного пуска. Если продавец отказывается включать станок — причиной почти всегда является скрытый дефект. В остальном, при должном осмотре, 1512 остаётся рабочим инструментом для серийного выпуска деталей диаметром до 1250 мм.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.